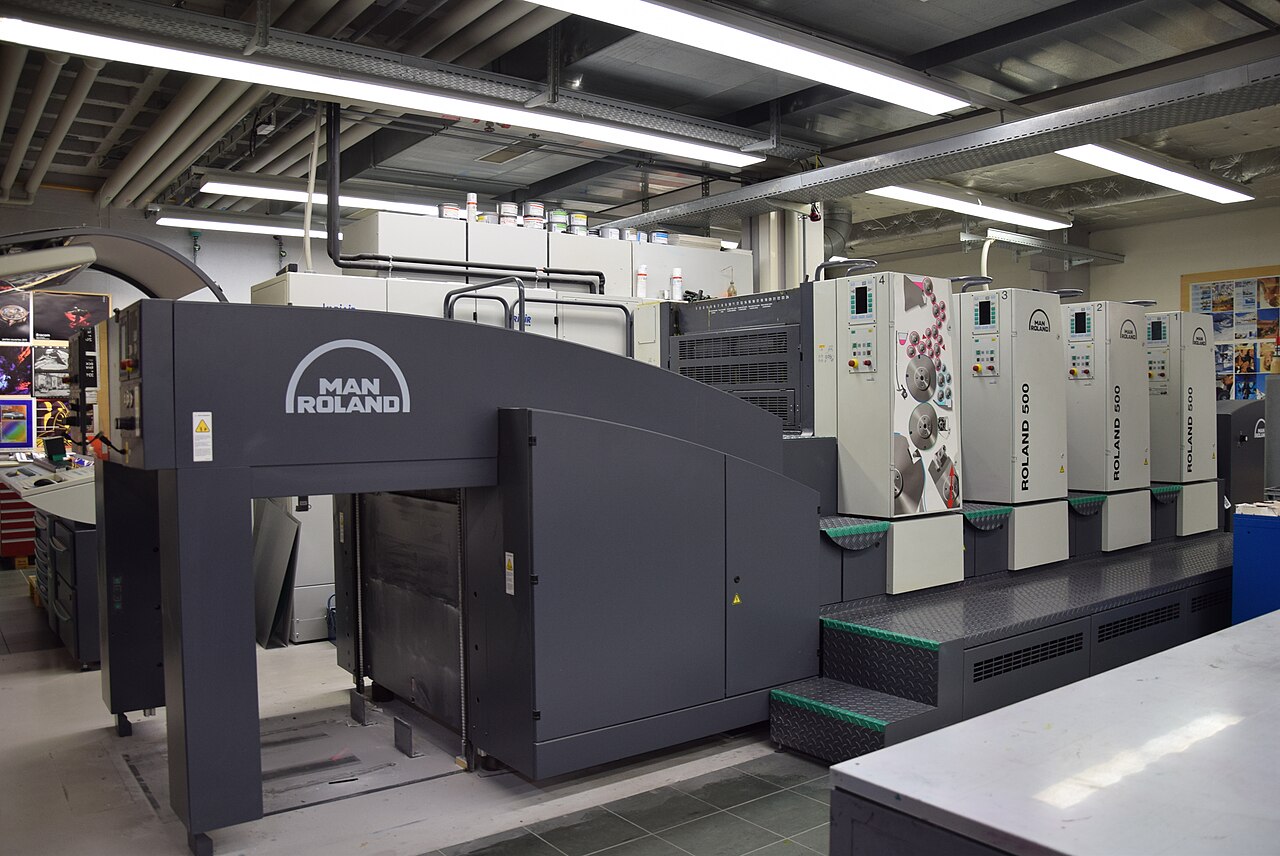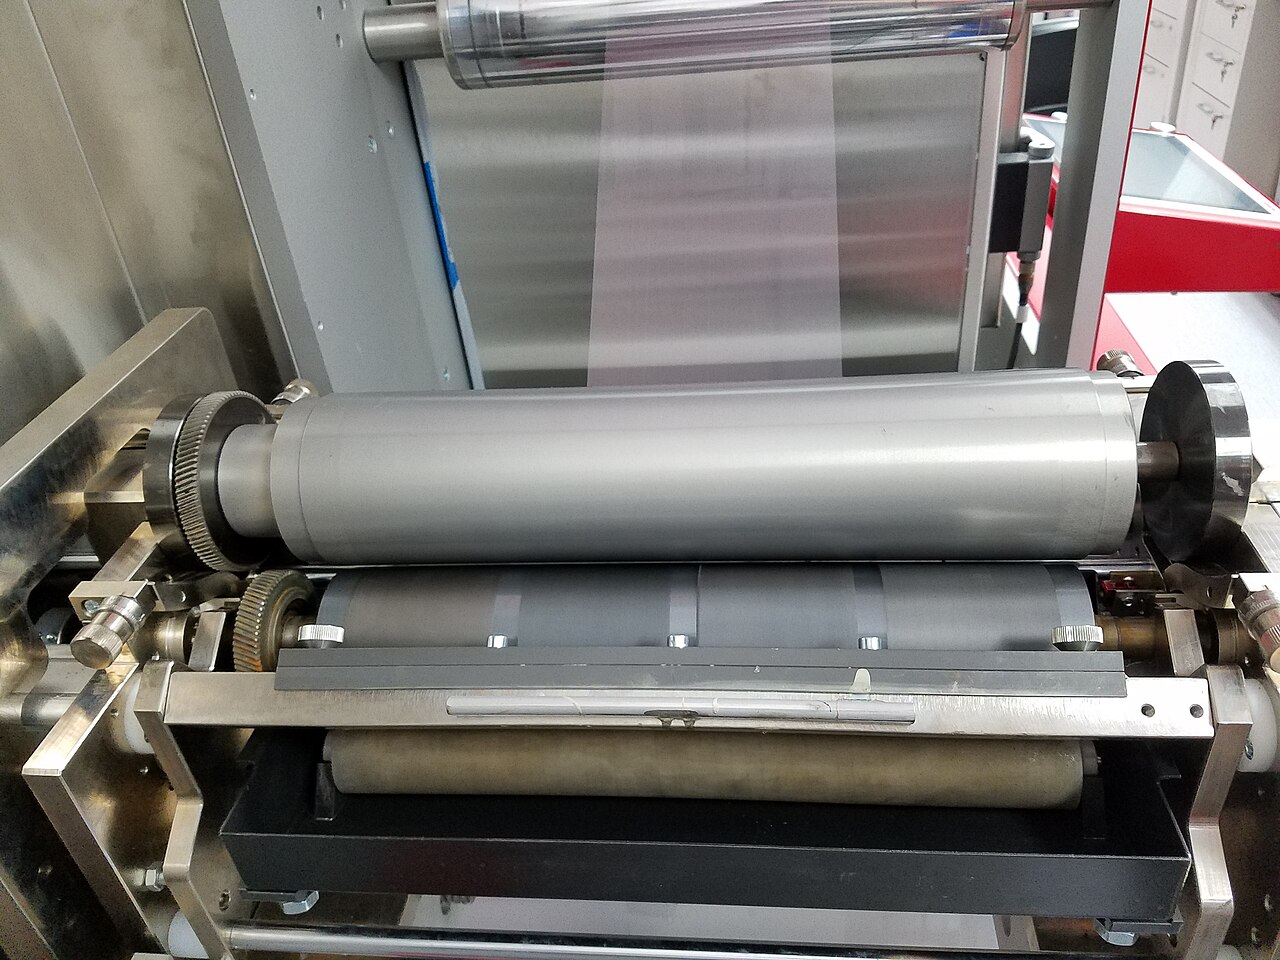
Рельефная форма и дозирующий вал
Во флексографии печатающие элементы выступают над пробельными на гибкой форме. Краска передаётся на них с анилоксового вала, а затем — на материал. Анилокс покрыт множеством ячеек, которые участвуют в дозировании красочного слоя. Это не просто гладкий валик, который можно заменить произвольным похожим цилиндром.
В современном красочном узле ракельная система удаляет избыток краски с поверхности анилокса. На работу влияют геометрия ячеек, состояние очистки, характеристики краски и режим секции. Сама по себе высокая линиатура анилокса не гарантирует лучшего результата для всякого изображения: сплошная заливка и тонкие растровые элементы предъявляют разные требования к передаче слоя.
Форма подготавливается под производство
Макет проходит техническую подготовку, после чего изготавливают и монтируют формы. При этом учитываются растровые элементы, минимальные линии, выворотка, треппинг и особенности деформации формы в машине. Изменять геометрию «на глаз» в дизайнерском файле опасно: компенсации должен выполнять согласованный производственный процесс.
Для нового дизайна важно обсудить возможности конкретной типографии до утверждения сложных переходов, очень мелких знаков и тонких светлых линий. Правильный вопрос звучит не «какая вообще бывает минимальная точка во флексографии», а «что устойчиво воспроизводит ваша система формы, краски и материала и чем это подтверждено». Тестовая шкала полезнее общего обещания высокой чёткости.
Повтор печати и направление рулона
Рулонная этикетка описывается не только шириной и высотой. Важны шаг, промежуток, число дорожек, направление выдачи, диаметр втулки, предельный внешний диаметр рулона и ориентация изображения относительно намотки. Эти данные могут быть критичны для автоматического аппликатора, даже если сама картинка напечатана правильно.
Представьте готовый рулон, который физически не устанавливается в оборудование заказчика. Исправить это одной заменой PDF нельзя. Потребуется перемотка или повторное изготовление. Поэтому требования к выдаче нужно получать у того, кто будет наносить этикетку, и включать в спецификацию до расчёта печати и высечки.
Материал влияет на приводку и сцепление
Флексография применяется к разным основам, в том числе к бумаге, плёнкам и гофрокартону. У них различаются впитывание, жёсткость, растяжимость и состояние поверхности. Для полимеров особенно важны совместимость краски, обработка поверхности и предназначенная сторона печати. Название полимера без конкретной марки и технических данных недостаточно.
Растяжение полотна и изменение натяжения могут влиять на совмещение красок и высечки. Клей самоклеящегося материала оценивают отдельно: он должен работать на реальной поверхности тары в условиях нанесения и эксплуатации. Устойчивая краска не компенсирует неверный клей, а хороший клей не устраняет проблемы закрепления изображения.
Что можно соединить в одной линии
Печатные секции могут соседствовать с лакированием, ламинированием, высечкой, удалением отходов и перемоткой. Такая линия выпускает более завершённый продукт за один маршрут. Но состав операций зависит от комплектации. Наличие флексографской машины не означает автоматически наличие любого варианта фольги, лака или специальной высечки.
У каждой операции есть требования к совмещению, материалу и предыдущим слоям. Например, контур высечки должен соответствовать изображению и возможностям инструмента. Для сложной прозрачной этикетки заранее определяют белую подложку, порядок красок и сторону просмотра. Весь маршрут полезно согласовать по образцу готовой конструкции, а не по отдельному экранному изображению.
Что проверять перед тиражом и при получении
Для заказа подготовьте спецификацию материала, клея, изображения, размеров, намотки и количества этикеток. Отдельно укажите коды и переменные данные: тип кода, исходные строки и способ проверки. Если сведения на этикетке относятся к обязательной маркировке, генерация графики не заменяет проверку содержания и статуса кодов в соответствующей системе.
На пробе оценивают цвет, мелкие элементы, сцепление, рез и нанесение на реальную тару. В готовой партии проверяют комплектность, направление намотки, отсутствие недопустимых склеек и чтение кодов. Перечень и метод приёмки согласуют заранее. Именно такая связка файла, материала, формы, линии и проверки делает флексографский заказ управляемым.
Источники и проверка
Учебные примеры объясняют принцип. Материал, технологические значения и критерии приёмки согласуйте с исполнителем для своего заказа.