Главный критерий — стоимость принятой заготовки
Штамп окупается, когда экономия на повторении одной конструкции перекрывает изготовление оснастки, приладку и её потери. Автоматизация окупается, когда сокращение труда, брака и времени превращается в измеримый денежный результат на реальной загрузке. Эти две задачи связаны, но отвечают на разные вопросы: выгодно ли изготовить конкретный тираж и выгодно ли купить производственный участок.
Редакционный вывод: правило «до 500 штук — стол, после 500 — тигель, после 5 тысяч — автомат» слишком грубо для решения о деньгах. Одна простая коробка на дешёвом материале, фигурная коробка с длинной траекторией реза и премиальная коробка на дорогом запечатанном картоне дадут разные границы. Уже оплаченная штанцформа, число заготовок на листе и ручная выборка отходов способны изменить победителя даже при одинаковом тираже.
В учебном сценарии этого обзора цифровой стол обходится дешевле тигеля с новой оснасткой примерно до 6,9 тысячи принятых заготовок; с пригодной оплаченной формой граница снижается примерно до 1,1 тысячи. Автомат с разделением заготовок выходит дешевле тигеля примерно после 17,4 тысячи при новой оснастке или 8,7 тысячи при готовой. Это результаты наших открытых допущений, а не нормы рынка. Ниже можно проверить каждую строку и изменить числа.
Заказчику нужен ответ «сколько я заплачу за согласованное количество пригодных заготовок к нужной дате». Производственнику — «каким маршрутом я получу их при допустимом качестве и загрузке». Поэтому итоговая единица сравнения здесь — заготовка, прошедшая согласованный контроль после высечки, биговки, удаления отходов и разделения. Отдельный раздел объясняет, как продолжить расчёт до склеенной коробки.
Продолжение обзора конструкторов: файл ещё должен стать изделием
В предыдущем обзоре конструкторов коробок мы проверяли получение SVG, PDF и DXF, размеры, слои и условия использования. Его контрольный образец — коробка 100 × 60 × 40 мм. Полученный файл и даже убедительная трёхмерная сборка подтверждают только часть работы: физические коробки в той проверке не вырезались и не собирались. Настоящая биговка, упругость картона, положение клеевых участков и поведение замка выясняются дальше.
Здесь следующий этап: согласовать материал, проверить конструкцию в натуральную величину, выбрать оборудование и оснастку, выполнить пробу, произвести тираж и принять результат. Геометрия для мокапа, контур для графического дизайнера, управляющий файл режущего стола и производственный комплект штанцформы решают разные задачи. Между ними нужен контроль передачи данных, а не только кнопка «Экспорт».
Редакционная рекомендация: до заказа формы изготовьте образец на реальном картоне с нужной печатью и отделкой либо согласуйте, какие свойства пока не воспроизводятся. Ножевой стол удобен для этого этапа даже тогда, когда тираж пойдёт на автомат. Но проба на столе не воспроизводит автоматически качество бига, перемычек и разделения, которое получится на прессе. Утверждение конструкции и утверждение промышленного процесса — два разных согласования.
Источники к этому разделу (2)
- Полиграфия: предыдущий обзор конструкторов коробокhttps://polig.ru/journal/box-dieline-generators
- Полиграфия: конструктор коробокhttps://polig.ru/tools/packaging-dieline
Что проверено, а что остаётся предметом испытания
Факт о методике: обзор подготовлен 9 октября 2026 года по техническим страницам производителей, руководствам по оснастке и картону, открытым карточкам продавцов и прайсам исполнителей. Каталог перечисляет конкретные семейства и комплектации. Паспортная скорость, максимальная толщина и точность приводятся как заявления источника, а не как наши измерения.
Мы не запускали эти машины, не закупали штанцформы, не измеряли физические заготовки, не проверяли время приезда сервисного инженера и наличие запасных частей на складе. Текст не присваивает брендам выдуманные баллы надёжности. Прочитанный паспорт подтверждает заявленную возможность; доказательство пригодности под заказ — согласованный прогон с подсчётом принятой продукции.
Ключевые сведения разделены по смыслу. «Факт по документации» — проверяемое утверждение со ссылкой на источник. «Редакционный вывод» — объяснение того, как этот факт влияет на выбор. «Расчётное допущение» — условное число модели, которое нужно заменить данными своего участка. Открытая цена означает лишь предложение на прочитанной странице; наличие, налоговая база, доставка и договорная комплектация проверяются отдельно.
При сборе материалов были временные сетевые ошибки и недоступные страницы. Где полный текст либо актуальная коммерческая карточка не подтверждены, ограничение сохранено рядом с источником. Недоступность сайта не доказывает прекращение бизнеса. Поисковая копия, рекламный ролик и сообщение на форуме не заменяют приёмочный протокол. Развёрнутого сопоставимого массива эксплуатационной статистики по всем машинам мы не получили.
Тигель, автомат и цифровой стол: это не три взаимоисключающих класса
Тигельный принцип — сжатие материала между плоскими поверхностями. У привычного ручного тигеля оператор подаёт и снимает лист; у автоматического плосковысекального пресса подача, приводка и перемещение листа механизированы. Поэтому «тигель» описывает и механику, а «автомат» — степень организации процесса. В обычной речи под тигелем часто понимают именно машину с ручной подачей; в этой статье используем такое бытовое разделение с технической оговоркой.
Цифровой ножевой стол проходит контур инструментом под управлением файла и обычно не требует индивидуальной режущей штанцформы для каждой конструкции. Но он может иметь автоматическую подачу, конвейер, распознавание задания и укладку. Промышленная цифровая линия и настольный плоттер принадлежат одной широкой технологии, а по организации производства сильно различаются.
Есть и промежуточные маршруты: цилиндровый пресс с плоской формой, полуавтоматическая высечка, компактная ротационная машина с гибкой формой, промышленная ротация, лазерная резка. Их нельзя исключать из расчёта только потому, что название статьи перечисляет три варианта. При этом лазерная резка картона и ножевая биговка дают разные процессы формирования сгиба.
| Маршрут | Что повторяется в тираже | За что платят на старте | Где проверять ограничение |
|---|---|---|---|
| Тигель с ручной подачей | Оттиск одной формы; листы подаются оператором | Форма, приладка, подготовка | Безопасность подачи, труд, выборка и стабильность |
| Автоматический плоский пресс | Форма; механизированная подача и приводка | Форма, возможные комплекты удаления отходов и разделения | Полный состав секций, материал, число переналадок |
| Цифровой ножевой стол | Последовательная траектория ножа и биговки | Файл, инструмент, настройка материала | Полный цикл, длина и сложность траекторий |
| Цилиндровая / ротационная высечка | Контакт цилиндра с формой или ротационная форма | Совместимая оснастка и настройка | Формат, материал, конструкция и состояние машины |
Источники к этому разделу (4)
- Guangya: ML 750 Flat Press Creasing Die Cutting Machinehttps://en.chinaguangya.com/index.php/content/index/pid/21/cid/102.html
- HEIDELBERG: Easymatrix 106 C/CShttps://www.heidelberg.com/global/en/print_and_packaging/finishing/die_cutting/die_cutting__machines/easymatrix_106_c_cs/easymatrix_106_c_cs_1.jsp
- Zünd Q-Line with BHS180https://www.zund.com/en/q-line
- Duplo USA: различия тигельной, ротационной и ножевой цифровой высечкиhttps://www.duplousa.com/2025/03/a-quick-guide-to-duplo-die-cutting-machines/
Производственный маршрут: где появляются деньги и потери
Работа начинается до первого реза. Нужно проверить версию чертежа, назначение операций, раскладку на листе, сторону обработки, направление волокна или гофры, место захвата и меток. Затем подготовить форму либо управляющее задание, материал и оборудование. Если каждый заказ «начинается с поиска последнего файла в переписке», эта занятость уже существует, даже когда её не выделяют в калькуляции.
После обработки лист ещё может содержать внутренние выпады, внешнюю рамку, захватную кромку и соединённые перемычками заготовки. Их нужно удалить или разделить, не повредив продукцию. Далее идут контроль, пересчёт и укладка. Склейка, вклейка прозрачного окна, вкладыш и упаковка партии — отдельные операции. Заказ «высеченные листы» и заказ «чистые заготовки, готовые к склейке» имеют разные точки окончания.
Редакционная рекомендация: записывайте время по этапам, а не только длительность движения пресса. Минимальный журнал заказа содержит подготовку, приладку, тиражную работу, остановки, удаление отходов, контроль и сдачу. Для каждой стадии нужны начало, конец, занятые люди и количество входящих/выходящих единиц. Тогда можно найти ограничение участка и увидеть, действительно ли следующая автоматизация его устраняет.
- Чертёж и материал → проверенный физический образец.
- Образец → согласованный комплект файлов и оснастки.
- Печатный лист → высечка и биговка.
- Высеченный лист → удаление отходов и разделение заготовок.
- Заготовки → контроль, пересчёт, маркировка партии.
- При необходимости: заготовки → склейка и приёмка готовой коробки.
Каталог оборудования: как читать карточки
Каталог ниже — набор проверенных ориентиров для сравнения маршрутов. Он включает ручной тигель, автоматы с разной глубиной обработки, цилиндровую машину с вторичного рынка, цифровые столы нескольких классов и компактную ротационную альтернативу. Это не рейтинг всех производителей мира и не перечень гарантированно доступных поставок в Россию.
Индексы имеют значение. У одного семейства вариант без секции удаления отходов, вариант с такой секцией и вариант с разделением заготовок могут выглядеть близко в названии, но выдавать разный результат. Опции ускорения, работы с малыми листами и расширенной толщиной нельзя автоматически переносить на базовую конфигурацию. В карточках эти ограничения сохранены.
Китайские изготовители рассмотрены через официальные технические страницы: Guangya, Dayuan и Guowang для прессов, iECHO и JWEI для столов. SBL рассмотрен отдельно как тайваньский производитель. Названия, встречавшиеся только в недостаточно подтверждённых объявлениях, не превращены в карточки с выдуманными паспортами. Для выбранной машины всё равно требуется предложение с заводом, полным индексом, годом, серийным номером при покупке б/у и перечнем опций.
Показано 25 из 25 записей каталога
Guangya SHIWEI ML 750Ручная подача; небольшие повторные тиражиПроверено 09.10.2026 · Документированное семейство
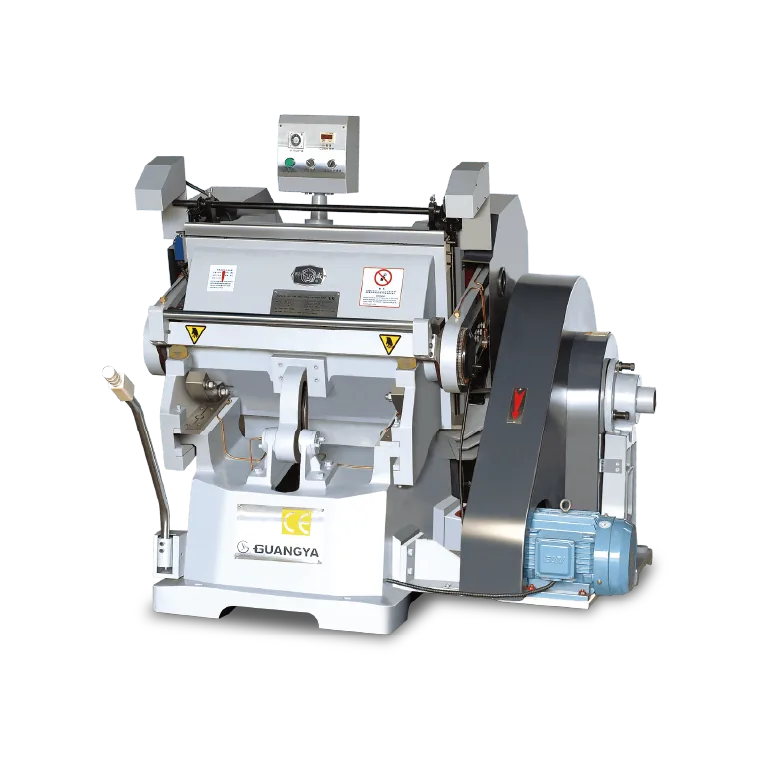
Механический тигель под штанцформу. Паспортная частота циклов не равна выпуску принятых заготовок за смену.
Модели и индексы: ML 750.
- Поле высечки
- 750 × 520 мм
- Паспортная частота
- 28 ± 2 цикла/мин
- Суммарная длина линеек
- Не более 15 м
- Мотор / масса
- 2,2 кВт / 2 000 кг
Для каких задач
- Высечка и биговка одним штампом
- Регулируемая рамка и централизованная смазка
Ограничения
- Ручная подача и дальнейшее отделение заготовок требуют труда
- Название ML-750 встречается у разных изготовителей; паспорта не взаимозаменяемы
- Защитная дверь указана как опция; оценивать конкретную защиту и режимы
- Изготовитель и происхождение марки
- Guangya Machinery
- Стоимость и доступность
- У Guangya цена не опубликована. Ценовые примеры других ML-750 в статье нельзя считать коммерческим предложением на Guangya.
Изучена документация. Физическая машина и заготовки редакцией не испытывались.
https://en.chinaguangya.com/index.php/content/index/pid/21/cid/102.htmlПервичные источники (1)
- Guangya: ML 750 Flat Press Creasing Die Cutting Machinehttps://en.chinaguangya.com/index.php/content/index/pid/21/cid/102.html
HEIDELBERG / MK Easymatrix 106 C/CSАвтоматическая подача; высечка с выбором удаления отходовПроверено 09.10.2026 · Документированное семейство
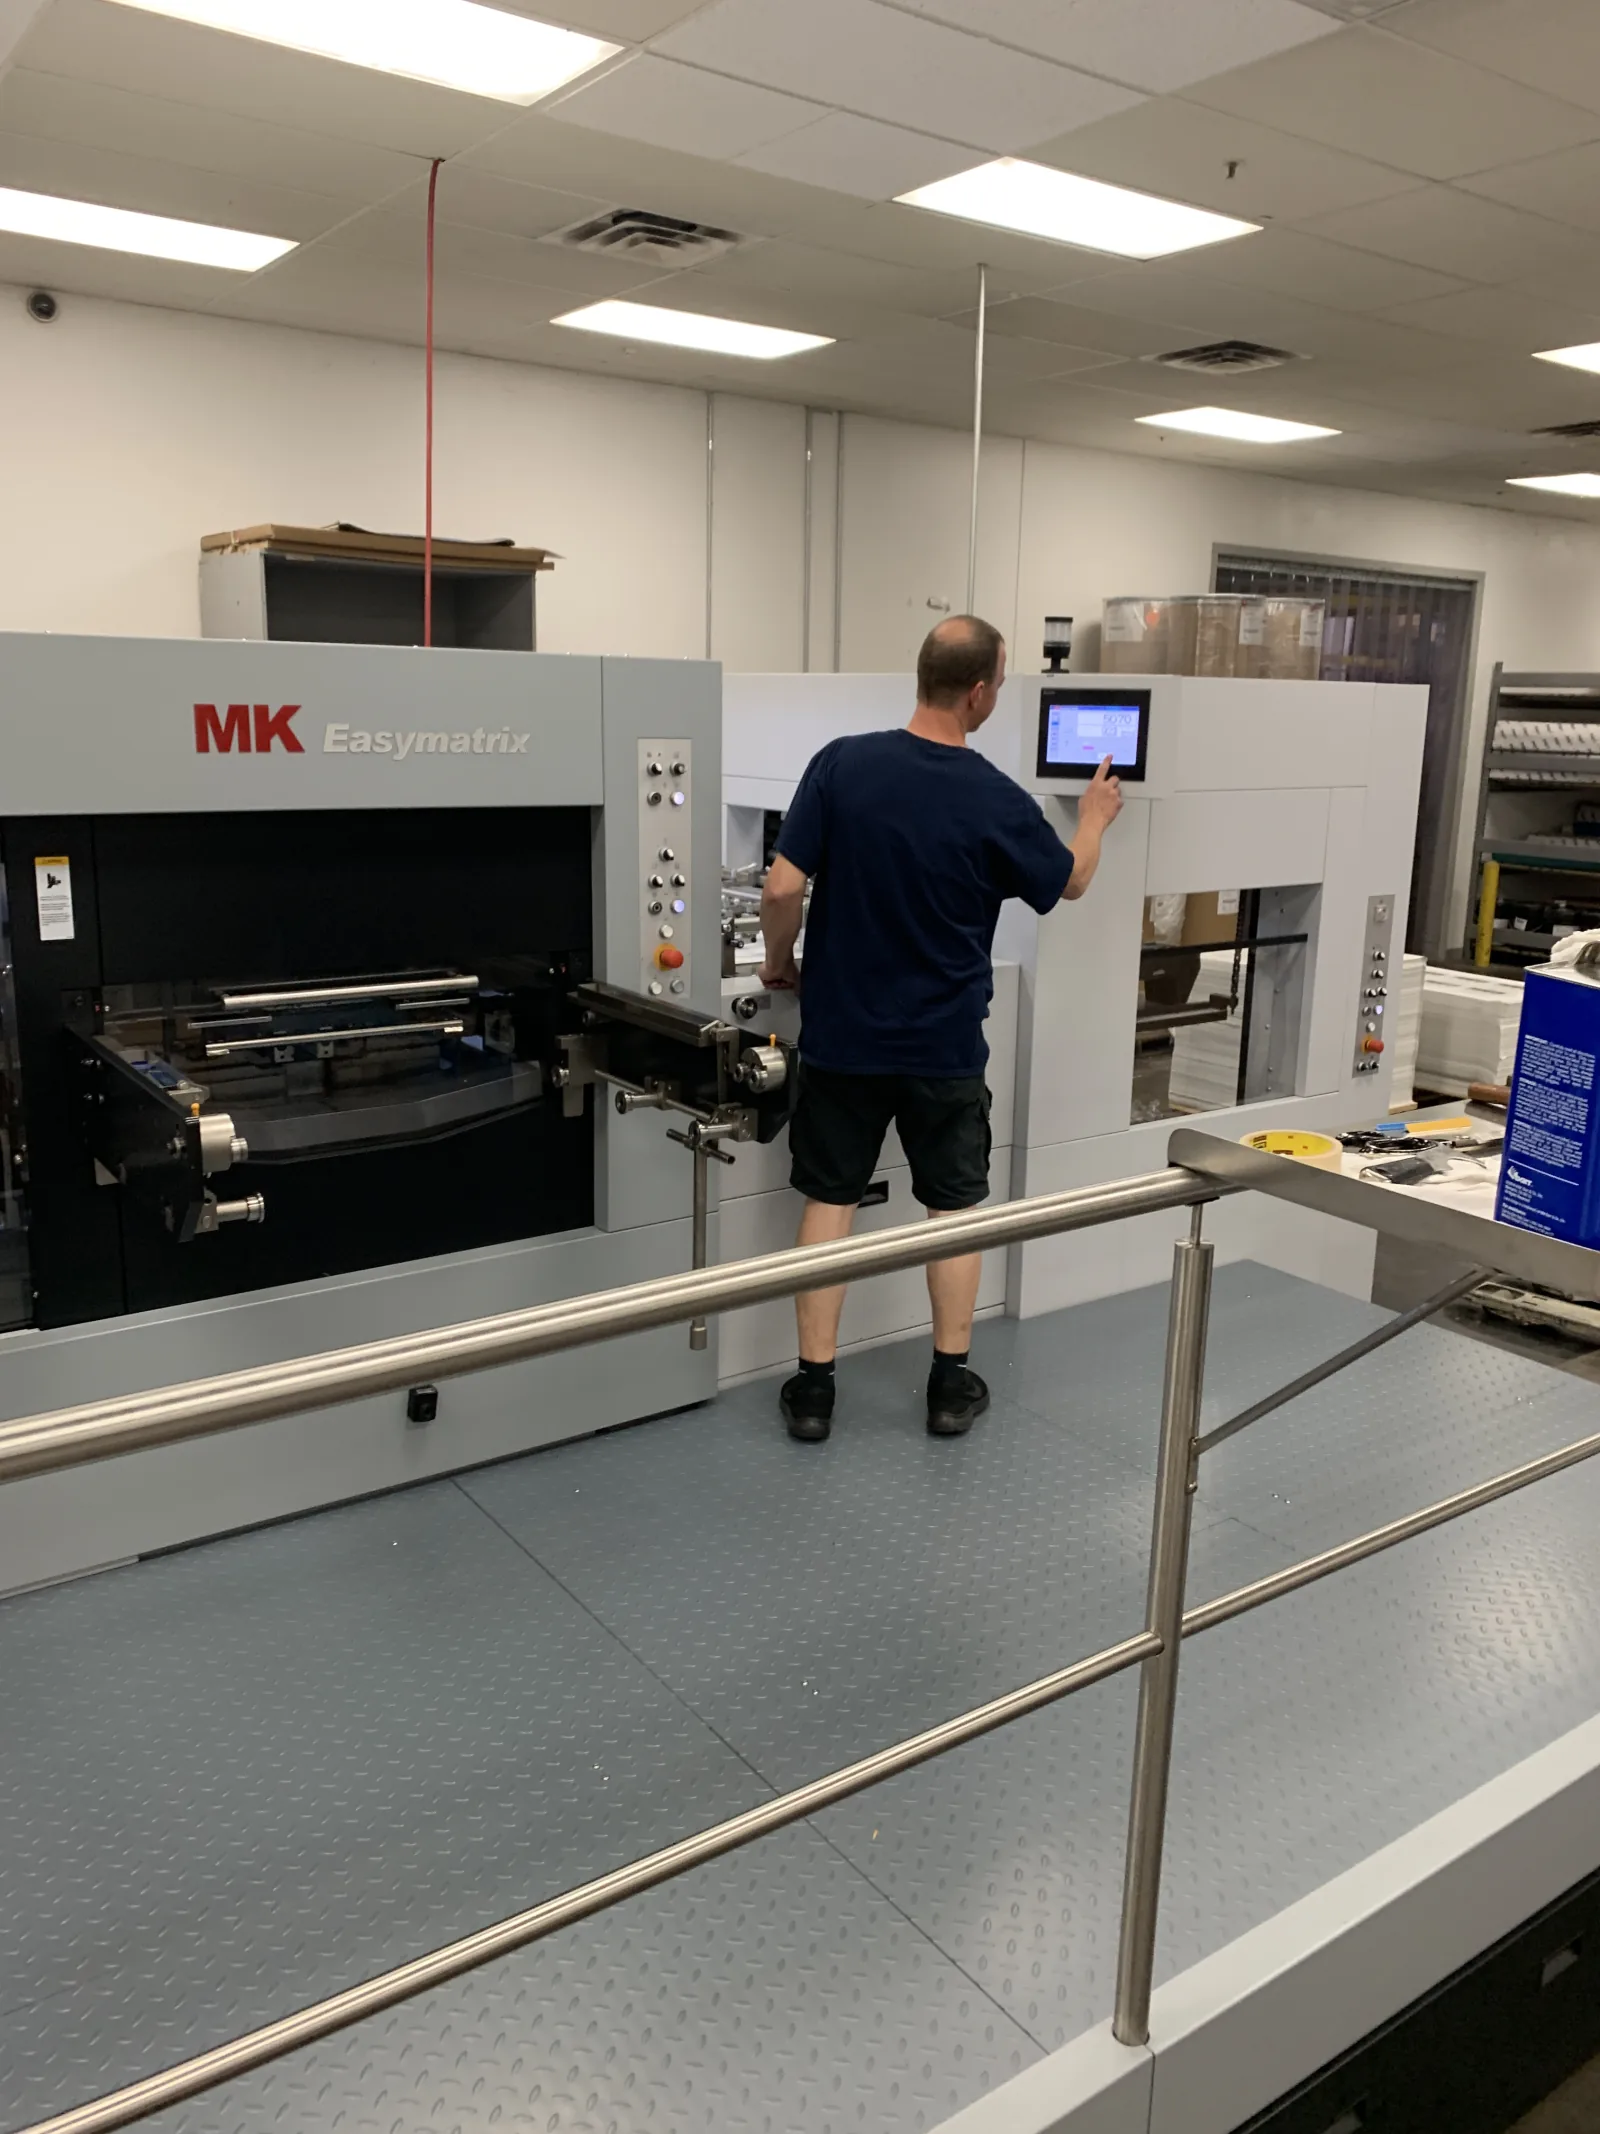
Версия C высекает, версия CS дополнительно удаляет отходы. Разделение готовых коробочных заготовок в стопы не следует автоматически из индекса CS.
Модели и индексы: Easymatrix 106 C, Easymatrix 106 CS.
- Лист, максимум
- 1 060 × 750 мм
- Лист, минимум
- 400 × 360 мм; 350 × 300 мм с опцией
- Скорость, максимум
- 7 700 листов/ч
- Усилие, обозначение производителя
- 2,6 МН / 260 т
- Материал
- Бумага от 90 г/м²; картон до 2 000 г/м²; гофрокартон до 4 мм
Для каких задач
- C и CS позволяют выбирать состав операций
- Подстройка плиты, моторизованное усилие и функции non-stop
Ограничения
- Максимум 7 700 листов/ч — паспорт, не сменная выработка
- Часть устройств non-stop, работы с инструментом и удаления передней кромки — опции
- Не подменять stripping полноценным blanking
- Изготовитель и происхождение марки
- Masterwork; продажи и сервис HEIDELBERG
- Стоимость и доступность
- Публичная цена в изученной карточке не указана; сравнивать по коммерческому предложению с комплектацией, доставкой и вводом в работу.
Изучена документация. Физическая машина и заготовки редакцией не испытывались.
https://www.heidelberg.com/global/en/print_and_packaging/finishing/die_cutting/die_cutting__machines/easymatrix_106_c_cs/easymatrix_106_c_cs_1.jspПервичные источники (1)
BOBST NOVACUT 106 EАвтомат с удалением отходовПроверено 09.10.2026 · Документированное семейство
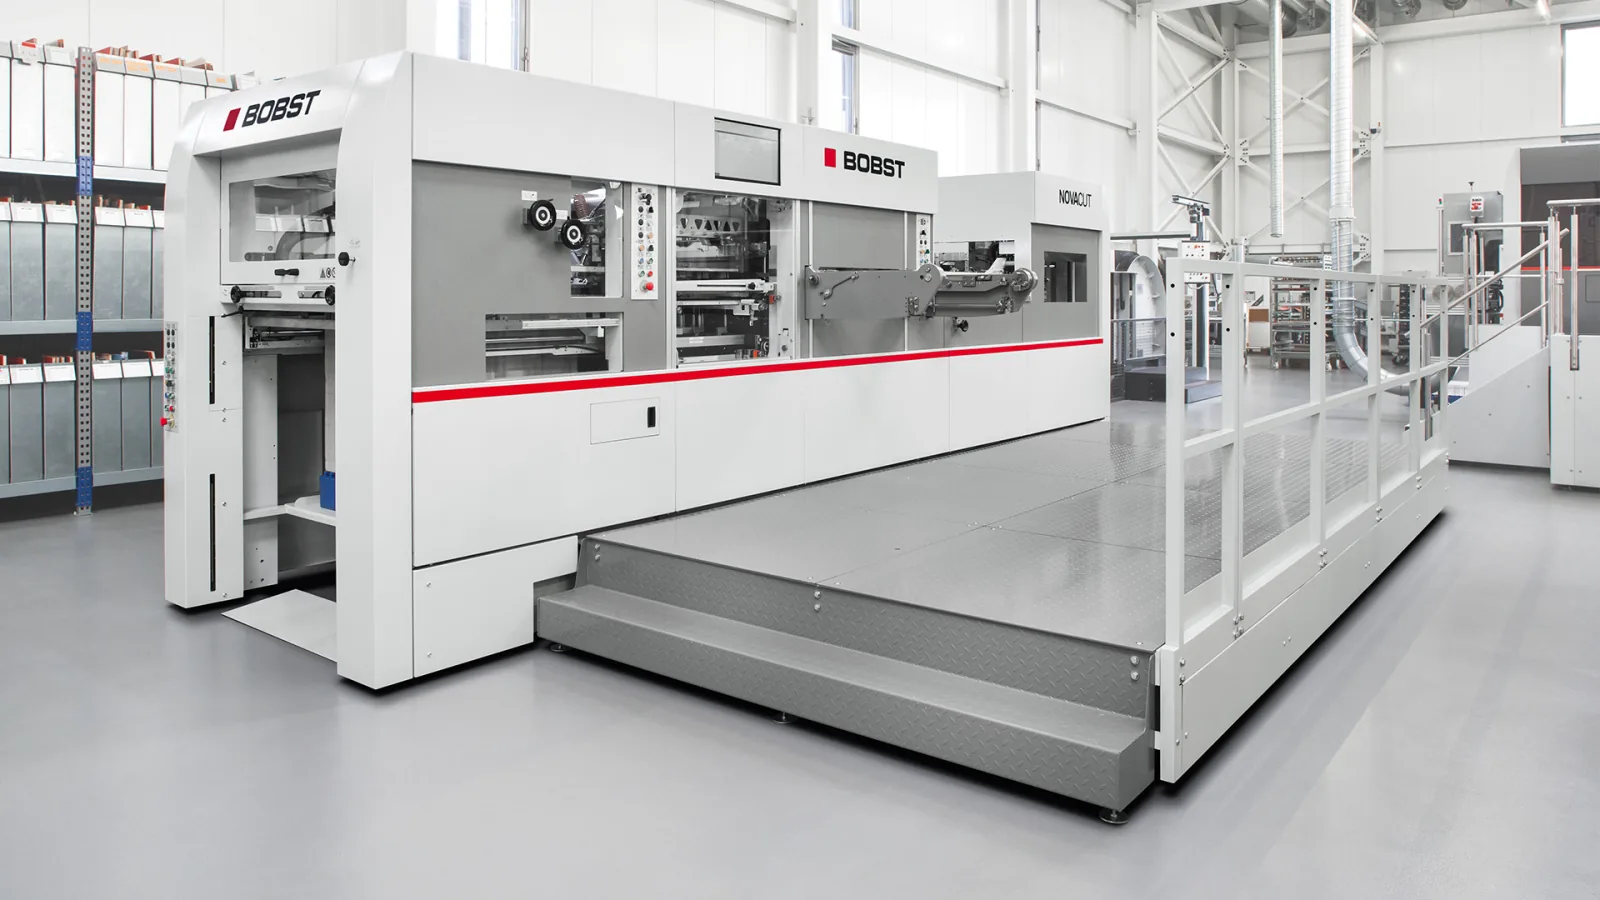
Пример автомата, у которого скорость высечки и удаления отходов надо дополнить учётом последующего разделения заготовок.
Модели и индексы: NOVACUT 106 E.
- Лист, мин. / макс.
- 400 × 350 / 1 060 × 760 мм
- Поле высечки
- 1 060 × 746 мм
- Скорость / усилие
- До 8 000 листов/ч / 2,6 МН
- Материал
- Бумага от 80 г/м²; картон до 2 000 г/м²; гофрокартон до 4 мм
Для каких задач
- Stripping встроен в технологический проход
- CENTERLINE и быстрая фиксация инструмента помогают повторным заказам
Ограничения
- ACCUREGISTER, non-stop самонаклад и автоматический non-stop приёмки указаны как опции
- Ограничения по материалу зависят от его свойств
- Изготовитель и происхождение марки
- BOBST
- Стоимость и доступность
- Публичная цена в изученной карточке не указана; сравнивать по коммерческому предложению с комплектацией, доставкой и вводом в работу.
Изучена документация. Физическая машина и заготовки редакцией не испытывались.
https://www.bobst.com/na/en/products/flatbed-die-cutting/novacut-106-eПервичные источники (1)
- BOBST: NOVACUT 106 Ehttps://www.bobst.com/na/en/products/flatbed-die-cutting/novacut-106-e
BOBST NOVACUT 106 ERВысечка, удаление отходов и разделение заготовокПроверено 09.10.2026 · Документированное семейство
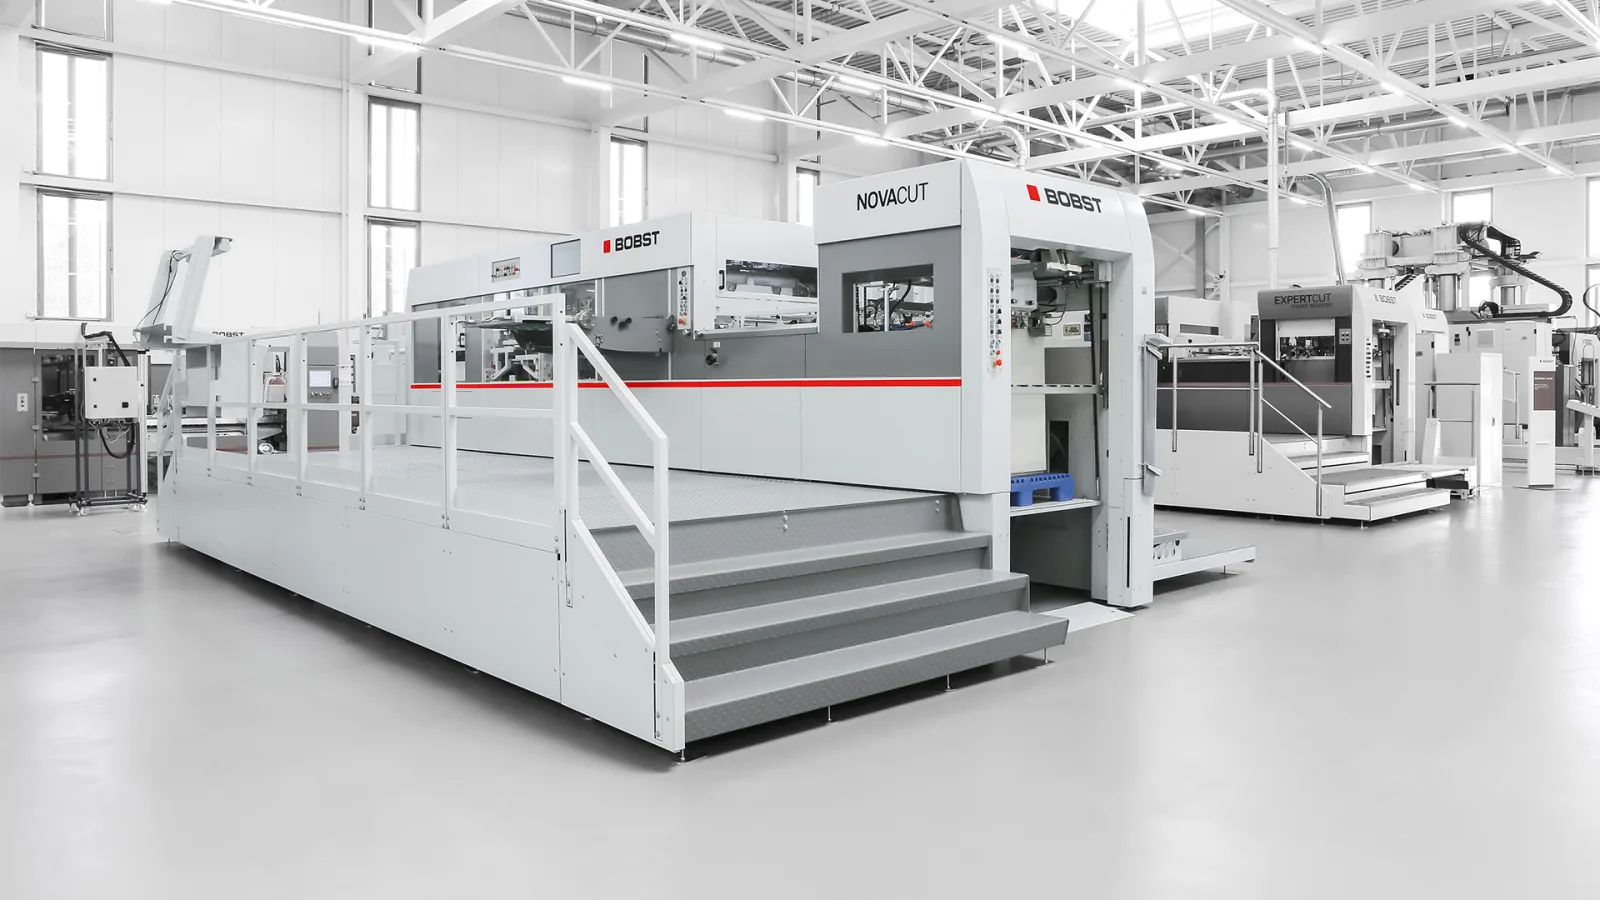
ER объединяет cutting, stripping и blanking, выдавая посчитанные стопы заготовок; для коротких неповторных заказов предусмотрена приёмка целым листом.
Модели и индексы: NOVACUT 106 ER.
- Лист / поле высечки
- 1 060 × 760 / 1 060 × 746 мм
- Скорость
- 7 000 листов/ч; опция 8 000
- Усилие
- 2,6 МН
- Материал
- Бумага от 80 г/м²; картон до 2 000 г/м²; гофрокартон до 4 мм
Для каких задач
- Исключает отдельную операцию разделения при подходящей раскладке и оснастке
- Автоматическая non-stop приёмка и прокладочные листы
Ограничения
- Базовая скорость 7 000; 8 000 листов/ч только с модернизацией скорости
- ACCUREGISTER и non-stop самонаклад — опции
- Экономику blanking считать вместе с оснасткой и приладкой
- Изготовитель и происхождение марки
- BOBST
- Стоимость и доступность
- Публичная цена в изученной карточке не указана; сравнивать по коммерческому предложению с комплектацией, доставкой и вводом в работу.
Изучена документация. Физическая машина и заготовки редакцией не испытывались.
https://www.bobst.com/na/en/products/flatbed-die-cutting/novacut-106-erПервичные источники (1)
- BOBST: NOVACUT 106 ERhttps://www.bobst.com/na/en/products/flatbed-die-cutting/novacut-106-er
BOBST MASTERCUT 106 PERПромышленная автоматизация и высокая загрузкаПроверено 09.10.2026 · Документированное семейство
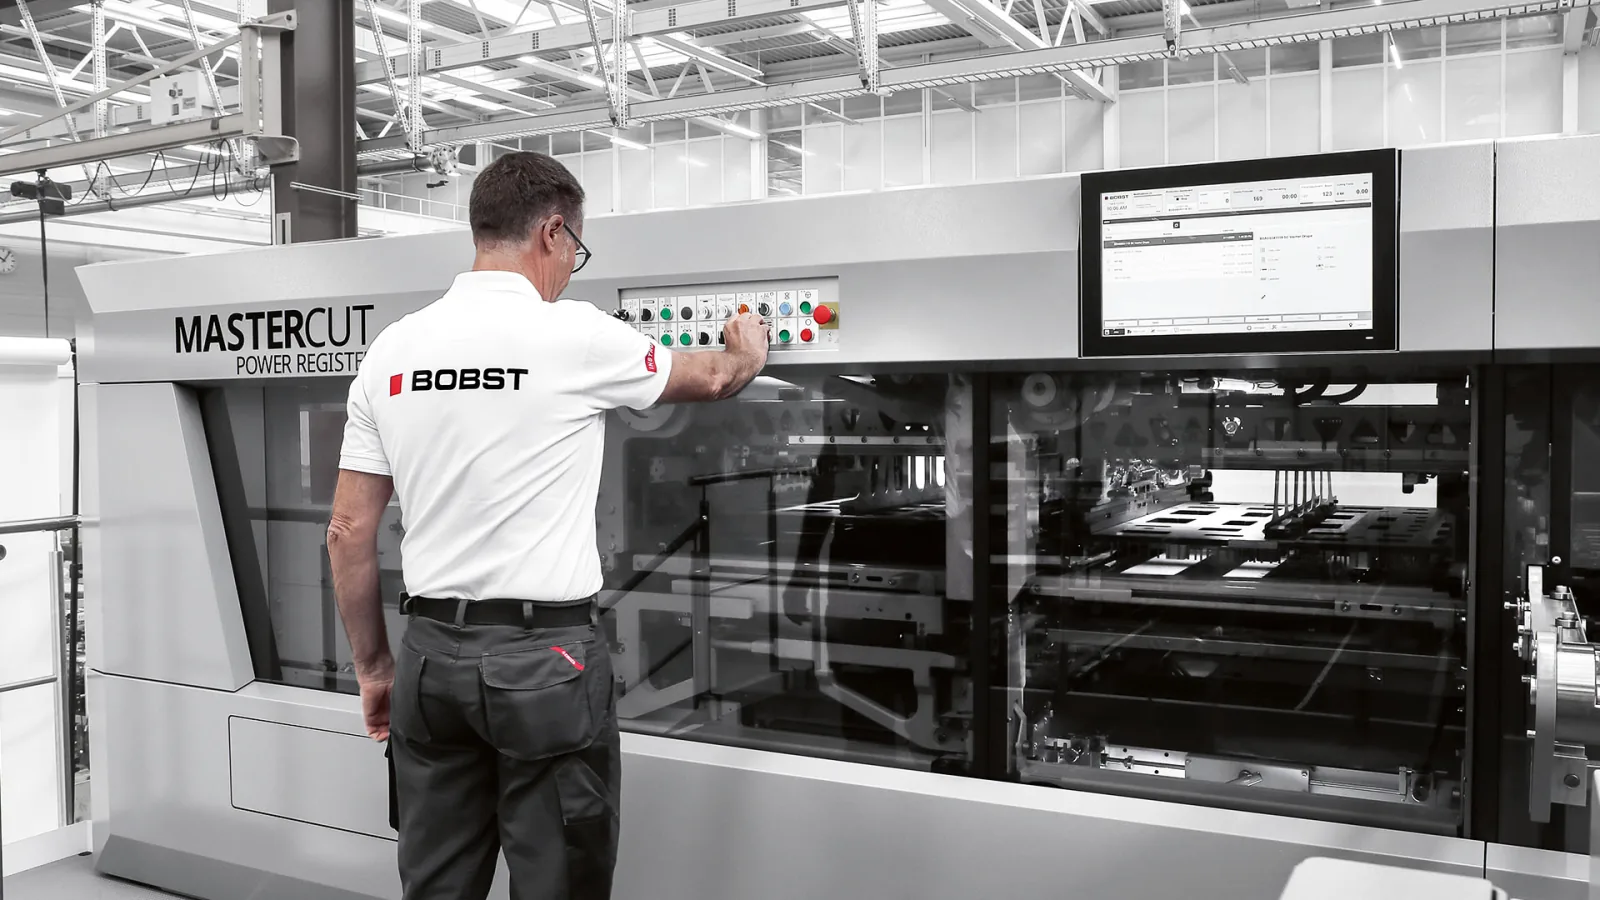
Высокопроизводительный автомат с разделением заготовок, запоминанием заданий и автоматизацией настроек.
Модели и индексы: MASTERCUT 106 PER.
- Лист / поле высечки
- 1 060 × 760 / 1 060 × 746 мм
- Скорость / усилие
- До 11 000 листов/ч / 2,6 МН
- Материал
- Бумага от 70 г/м²; картон до 2 000 г/м²; гофрокартон до 4 мм
Для каких задач
- MATIC, Power Register 3 и распознавание инструмента TooLink
- Память до 5 000 заданий; cutting, stripping и blanking за проход
Ограничения
- 11 000 листов/ч — максимальная паспортная скорость
- Окупаемость нельзя переносить с крупной фабрики на участок с редкими заказами
- Возможность обработки материала зависит от его свойств
- Изготовитель и происхождение марки
- BOBST
- Стоимость и доступность
- Публичная цена в изученной карточке не указана; сравнивать по коммерческому предложению с комплектацией, доставкой и вводом в работу.
Изучена документация. Физическая машина и заготовки редакцией не испытывались.
https://www.bobst.com/eu/en/products/flatbed-die-cutting/mastercut-106-perПервичные источники (1)
- BOBST: MASTERCUT 106 PERhttps://www.bobst.com/eu/en/products/flatbed-die-cutting/mastercut-106-per
HEIDELBERG Mastermatrix 106 CSBАвтомат с оптической приводкой и разделением заготовокПроверено 09.10.2026 · Документированное семейство
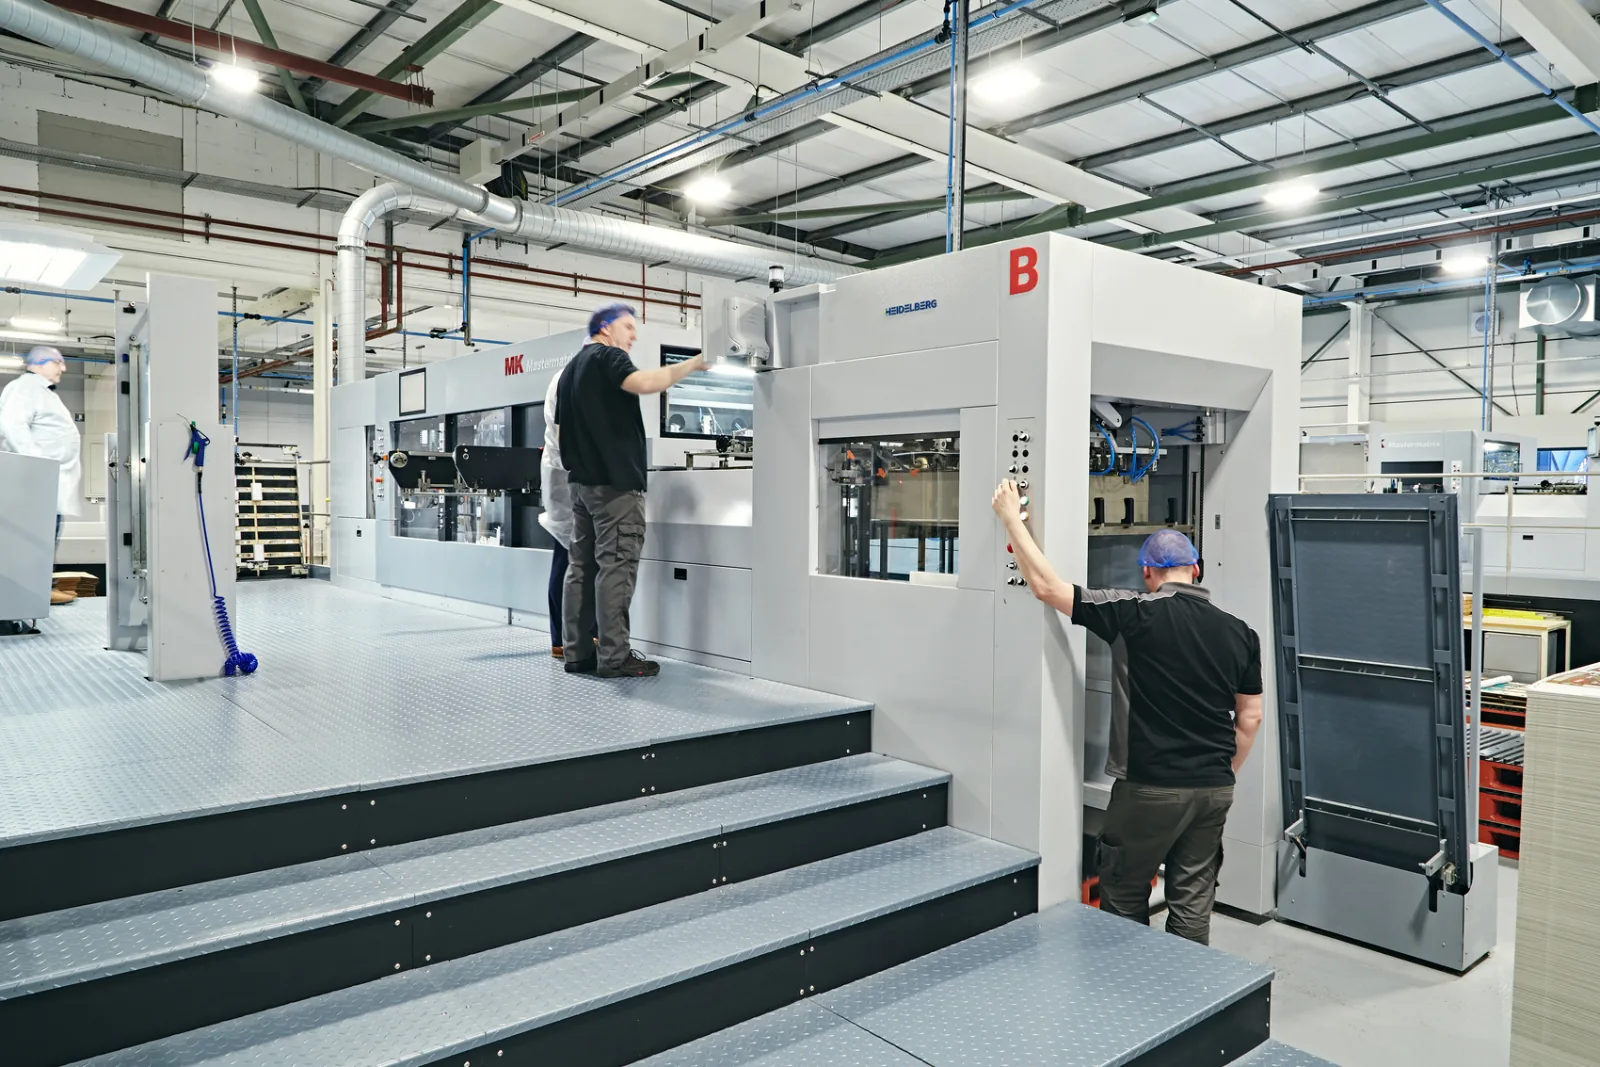
MasterSet выравнивает лист оптически; QuickSet автоматизирует форматные настройки, станция blanking формирует стопы.
Модели и индексы: Mastermatrix 106 CSB.
- Лист, мин. / макс.
- 400 × 350 / 1 060 × 760 мм
- Скорость / усилие
- До 9 000 листов/ч / 2,6 МН (260 т в карточке)
- Материал
- Бумага от 90 г/м²; картон до 2 000 г/м²; гофрокартон 2,0 / 3,2 мм с опцией
Для каких задач
- Отбор контрольного высеченного и очищенного листа без остановки
- Оптическая приводка и быстрая фиксация оснастки
Ограничения
- Гофрокартон 2,0 мм; 3,2 мм только с опцией
- Non-stop и логистика самонаклада зависят от комплектации
- На странице текущая интеграция Prinect — Data Capture App; полная двунаправленная интеграция описана как будущая
- Изготовитель и происхождение марки
- HEIDELBERG / Masterwork
- Стоимость и доступность
- Публичная цена в изученной карточке не указана; сравнивать по коммерческому предложению с комплектацией, доставкой и вводом в работу.
Изучена документация. Физическая машина и заготовки редакцией не испытывались.
https://www.heidelberg.com/global/en/print_and_packaging/finishing/die_cutting/die_cutting__machines/mastermatrix_106_csb/mastermatrix_106_csb_1.jspПервичные источники (1)
Dayuan BHT-1060CE / BHT-1060ACEКитайский автомат с удалением отходовПроверено 09.10.2026 · Документированное семейство
CE и ACE выполняют высечку и stripping. Усиленная версия ACE предназначена для большего усилия и имеет другую паспортную скорость.
Модели и индексы: BHT-1060CE, BHT-1060ACE.
- Лист / поле высечки
- 1 060 × 760 / 1 060 × 745 мм
- CE
- До 9 000 листов/ч; 300 т
- ACE
- До 8 000 листов/ч; 600 т
- Материал
- Картон 80–2 000 г/м², 0,1–2 мм; гофрокартон до 4 мм
- Минимальный лист
- 400 × 350 мм
Для каких задач
- Три рамы и четырёхстороннее удаление отходов
- Контроль двойного листа ультразвуком, централизованная смазка
Ограничения
- Разделение заготовок не является заявленной операцией CE/ACE
- Полностью автоматический non-stop самонаклад — опция
- Допуск ±0,075 мм является заявлением производителя
- Изготовитель и происхождение марки
- Zhejiang Dayuan Machinery
- Стоимость и доступность
- Публичная цена в изученной карточке не указана; сравнивать по коммерческому предложению с комплектацией, доставкой и вводом в работу.
Изучена документация. Физическая машина и заготовки редакцией не испытывались.
https://www.dayuan-machinery.com/bht-top-excellence-series/automatic-die-cutting-and-stripping-machineПервичные источники (1)
- Dayuan: BHT-1060CE / BHT-1060ACEhttps://www.dayuan-machinery.com/bht-top-excellence-series/automatic-die-cutting-and-stripping-machine
Dayuan BHT-1060SCEКитайский автомат с разделением заготовокПроверено 09.10.2026 · Документированное семейство
SCE добавляет blanking, non-stop приёмку и вставку прокладочных листов. Это иной технологический состав, чем у CE/ACE.
Модели и индексы: BHT-1060SCE.
- Лист / поле высечки
- 1 060 × 760 / 1 060 × 745 мм
- Скорость / усилие
- До 8 000 листов/ч / 300 т
- Материал
- Картон 80–2 000 г/м², 0,1–2 мм; гофрокартон до 4 мм
- Захватная кромка
- 9–17 мм
Для каких задач
- Высечка, удаление отходов и разделение заготовок
- Автоматическая вставка прокладок и счёт; контрольный отбор без остановки
Ограничения
- Скорость 8 000 листов/ч; цифру 9 000 от CE переносить нельзя
- В таблице заявлена минимальная ширина двойного реза 5 мм — раскладку проверяют до изготовления штампа
- Числовая точность заявлена как ±0,1 мм
- Изготовитель и происхождение марки
- Zhejiang Dayuan Machinery
- Стоимость и доступность
- Публичная цена в изученной карточке не указана; сравнивать по коммерческому предложению с комплектацией, доставкой и вводом в работу.
Изучена документация. Физическая машина и заготовки редакцией не испытывались.
https://www.dayuan-machinery.com/bht-top-excellence-series/automatic-die-cutting-machine-with-stripping-blankingПервичные источники (1)
- Dayuan: BHT-1060SCE — cutting, stripping and blankinghttps://www.dayuan-machinery.com/bht-top-excellence-series/automatic-die-cutting-machine-with-stripping-blanking
Guowang C106QКитайский автомат с удалением отходовПроверено 09.10.2026 · Документированное семейство
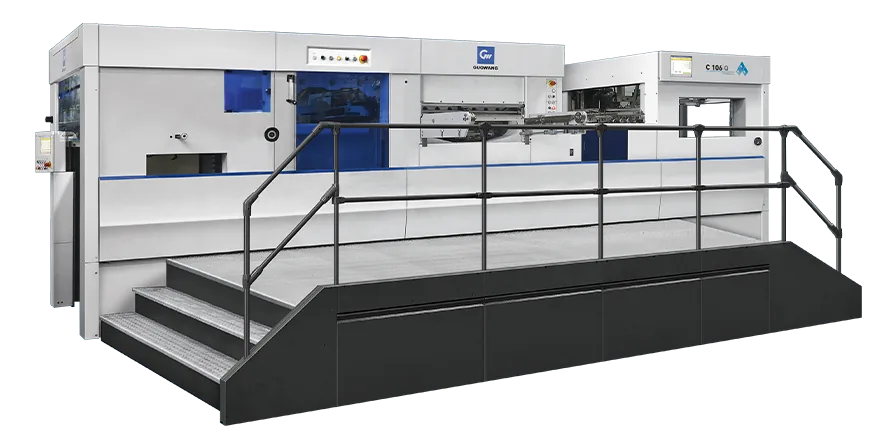
Китайская карточка обозначает C106Q как машину с частичным удалением отходов: автоматизация подачи не означает выдачу отдельных заготовок.
Модели и индексы: C106Q.
- Лист, мин. / макс.
- 450 × 360 / 1 060 × 740 мм
- Поле высечки
- 1 045 × 740 мм
- Скорость / усилие
- До 7 500 листов/ч / 300 т
- Материал
- Картон 0,1–3 мм; белый картон 90–2 000 г/м²; гофрокартон до 4 мм
- Мощность / масса
- 20 кВт / 18,5 т
Для каких задач
- Документированная спецификация на китайском сайте завода
- Высечка и обработка отходов при формате 106
Ограничения
- Максимальный лист 1 060 × 740 мм, а не 760 мм
- Числовая точность в таблице отсутствует; её нельзя достраивать по соседней модели
- Полноценное разделение изделий требует отдельного подтверждения
- Изготовитель и происхождение марки
- Guowang Technology (Zhejiang)
- Стоимость и доступность
- Публичная цена в изученной карточке не указана; сравнивать по коммерческому предложению с комплектацией, доставкой и вводом в работу.
Изучена документация. Физическая машина и заготовки редакцией не испытывались.
https://guowang.com/proInfo/21.htmlПервичные источники (1)
- Guowang: C106Q — 自动半清废模切机https://guowang.com/proInfo/21.htmlПроверено по китайской карточке и её HTML; числовой допуск точности в таблице не указан.
Guowang T106BNКитайский автомат полного удаления отходовПроверено 09.10.2026 · Документированное семейство
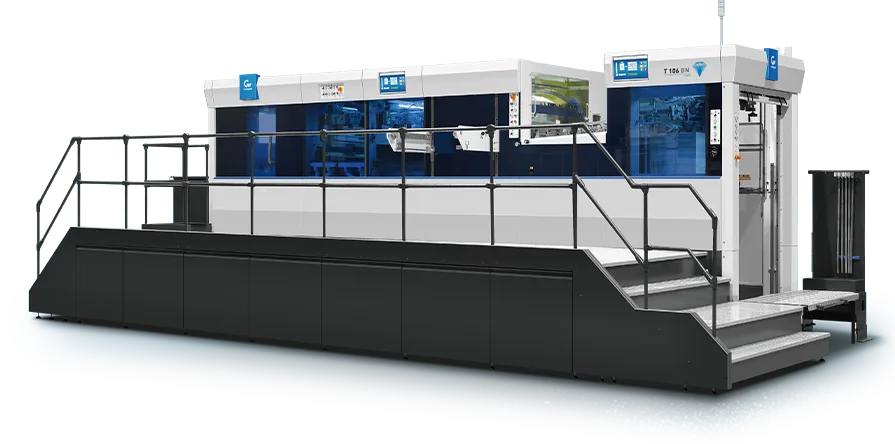
T106BN представлен как вариант 全清废 с одной приёмкой и формированием посчитанных стоп. Состав выдачи проверяют на реальной раскладке и в КП.
Модели и индексы: T106BN.
- Лист / поле высечки
- 1 060 × 760 / 1 045 × 745 мм
- Скорость / усилие
- До 7 500 листов/ч / 350 т
- Материал
- Картон 0,1–3 мм; белый картон 90–2 000 г/м²; гофрокартон до 4 мм
- Заявленная точность
- ≤ ±0,075 мм
- Мощность / масса
- 30 кВт / 23 т
Для каких задач
- Заявлена приёмка посчитанными стопами и целым листом
- Настройки усилия через сервопривод; автоматическая смазка
Ограничения
- Не переносить допуски и формат с C106Q
- Поле высечки меньше максимального листа
- Перевод 全清废 и описание результата не заменяют испытание разделения каждого ручья
- Изготовитель и происхождение марки
- Guowang
- Стоимость и доступность
- Публичная цена в изученной карточке не указана; сравнивать по коммерческому предложению с комплектацией, доставкой и вводом в работу.
Изучена документация. Физическая машина и заготовки редакцией не испытывались.
https://guowang.com/proInfo/23.htmlПервичные источники (1)
- Guowang: T106BN — 全清废模切机(单收纸结构)https://guowang.com/proInfo/23.html
SBL 1060SEАвтомат с удалением отходовПроверено 09.10.2026 · Документированное семейство
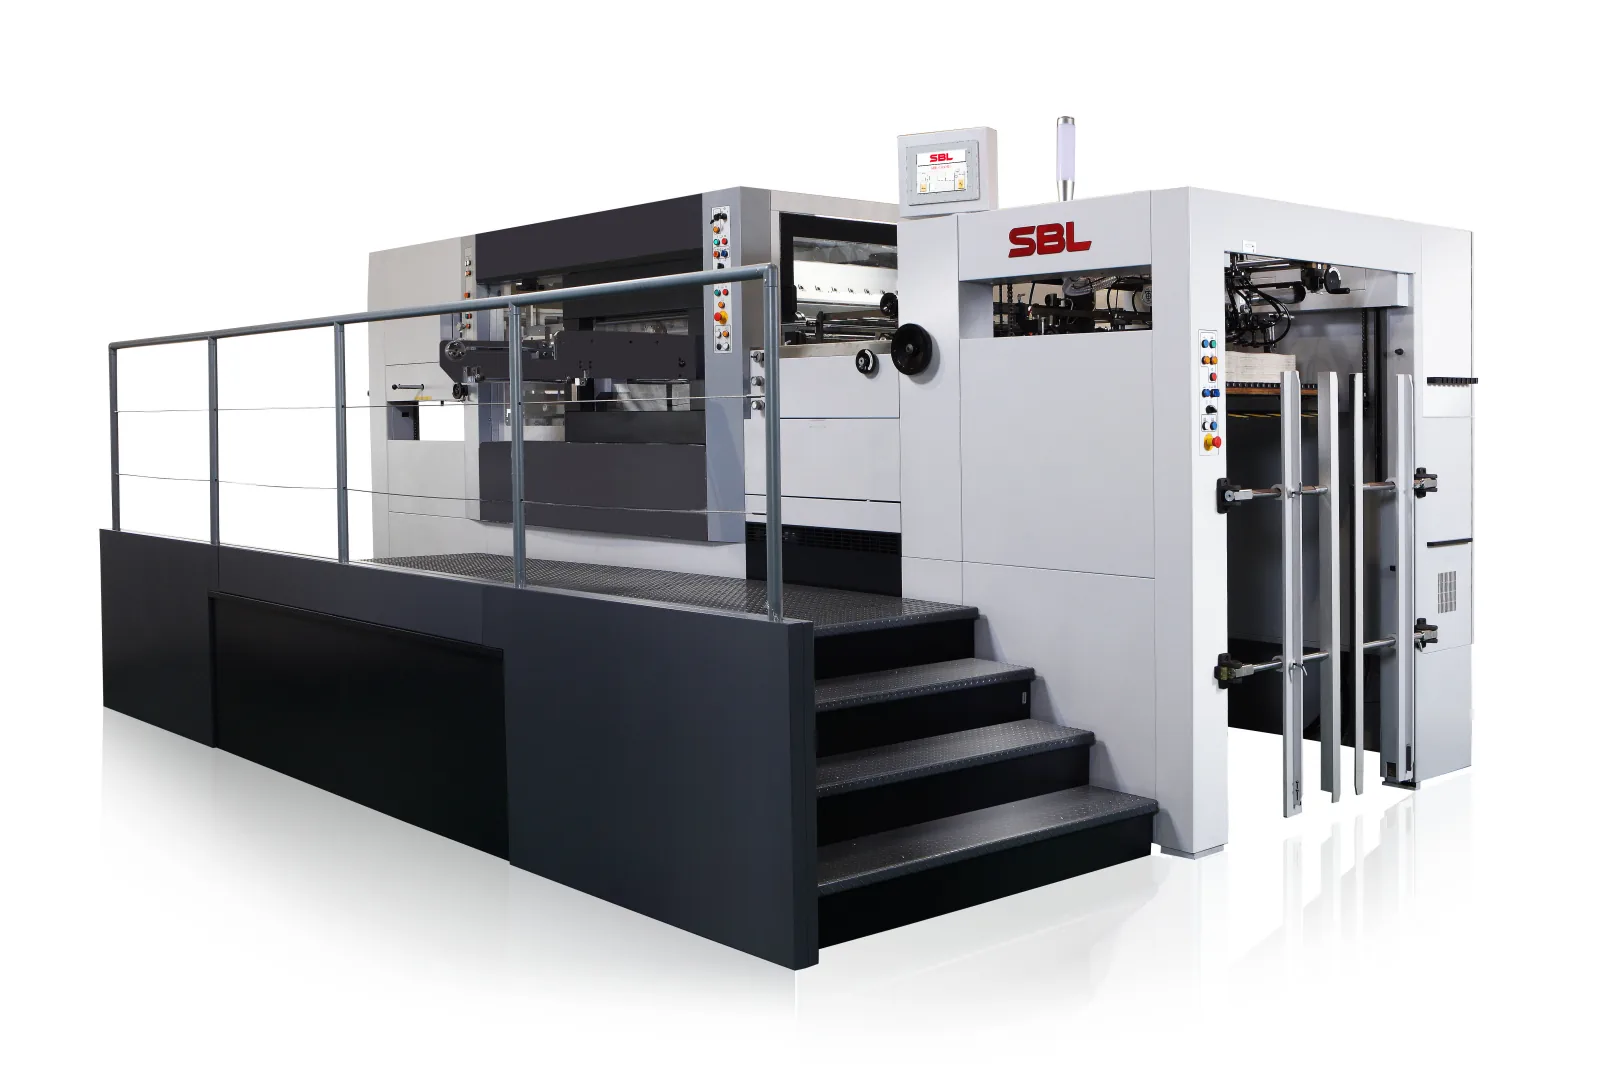
SBL 1060SE — вариант со stripping. Паспорт отдельно задаёт поле высечки, захватную кромку и высоту режущих линеек.
Модели и индексы: SBL-1060SE.
- Лист / поле высечки
- 1 060 × 760 / 1 045 × 745 мм
- Скорость / усилие
- До 8 000 листов/ч / 300 т
- Материал
- 0,1–2 мм (80–1 400 г/м²); гофрокартон до 4 мм
- Линейки / кромка
- 23,6 мм / минимум 11 мм
- Заявленная приводка
- ±0,075 мм
Для каких задач
- Центральное позиционирование формы и контрплиты
- Секция удаления отходов; микрорегулировка контрплиты
Ограничения
- Высота линеек 23,6 мм: оснастку 23,8 мм нельзя считать совместимой без проверки
- Сервоузел самонаклада и устройство малого формата — опции
- Граммаж до 1 400 г/м², не 2 000 г/м² из соседних каталогов
- Изготовитель и происхождение марки
- SBL Machinery, Тайвань
- Стоимость и доступность
- Публичная цена в изученной карточке не указана; сравнивать по коммерческому предложению с комплектацией, доставкой и вводом в работу.
Изучена документация. Физическая машина и заготовки редакцией не испытывались.
https://www.sblmachinery.com/die-cutting-machine/sbl-1060se/Первичные источники (1)
- SBL: 1060SEhttps://www.sblmachinery.com/die-cutting-machine/sbl-1060se/Числа сверены с HTML производителя; высота линеек в карточке 23,6 мм.
SBL 1060SCBАвтомат с разделением заготовокПроверено 09.10.2026 · Документированное семейство
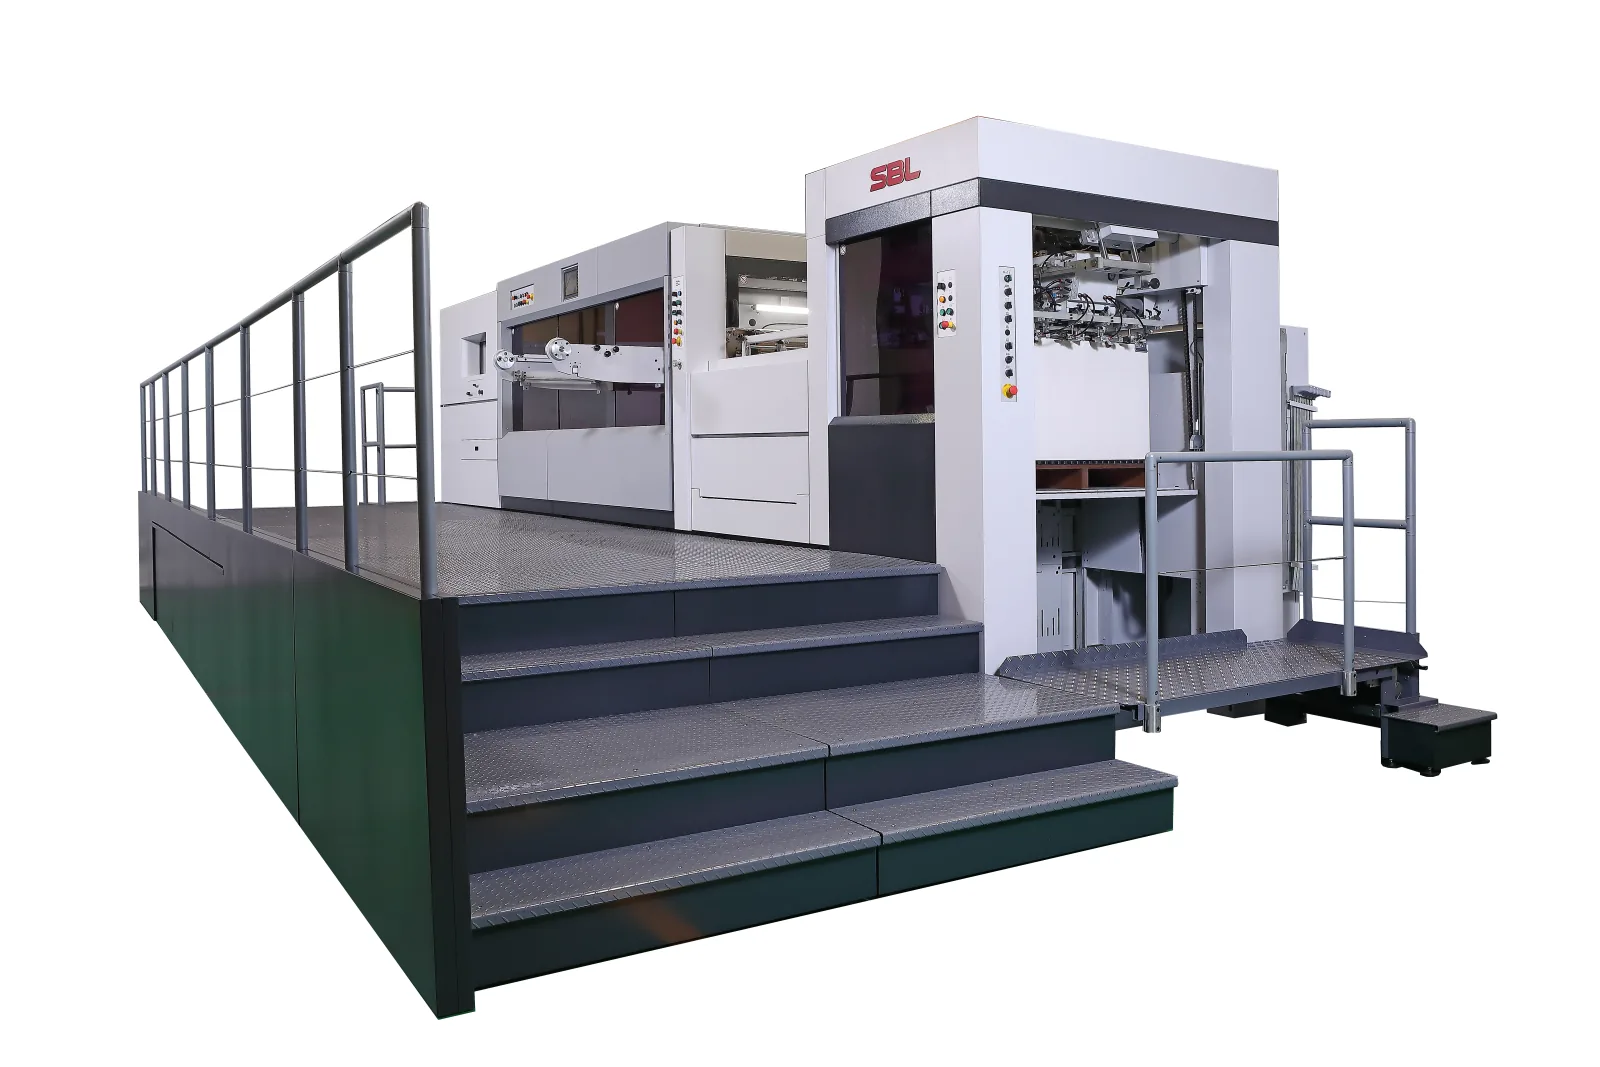
SCB выполняет cutting, stripping и blanking за проход и выдаёт заготовки с прокладочными листами.
Модели и индексы: SBL-1060SCB.
- Лист / поле высечки
- 1 060 × 760 / 1 060 × 746 мм
- Скорость / усилие
- До 9 000 листов/ч / 260 т
- Материал
- 0,1–2,0 мм; гофрокартон E-flute ≤ 2 мм
- Линейки / захватная кромка
- 23,8 мм / 9–17 мм
- Масса / мощность
- 23 т / 43 кВА (34,4 кВт)
Для каких задач
- Разделение заготовок и non-stop приёмка
- Боковая оптическая приводка и бесконтактный контроль двойного листа
Ограничения
- Гофрокартон только E-flute до 2 мм по изученной карточке
- Высота линеек 23,8 мм отличается от карточки 1060SE
- 34,4 кВт в паспорте — установленная мощность, не измеренное энергопотребление заказа
- Изготовитель и происхождение марки
- SBL Machinery, Тайвань
- Стоимость и доступность
- Публичная цена в изученной карточке не указана; сравнивать по коммерческому предложению с комплектацией, доставкой и вводом в работу.
Изучена документация. Физическая машина и заготовки редакцией не испытывались.
https://www.sblmachinery.com/die-cutting-machine/sbl-1060scb/Первичные источники (1)
- SBL: 1060SCB — stripping and blankinghttps://www.sblmachinery.com/die-cutting-machine/sbl-1060scb/
Heidelberg Cylinder S 54×72, б/уОтдельная промежуточная категория: плоскоцилиндровая машинаПроверено 09.10.2026 · Б/у, конкретное предложение
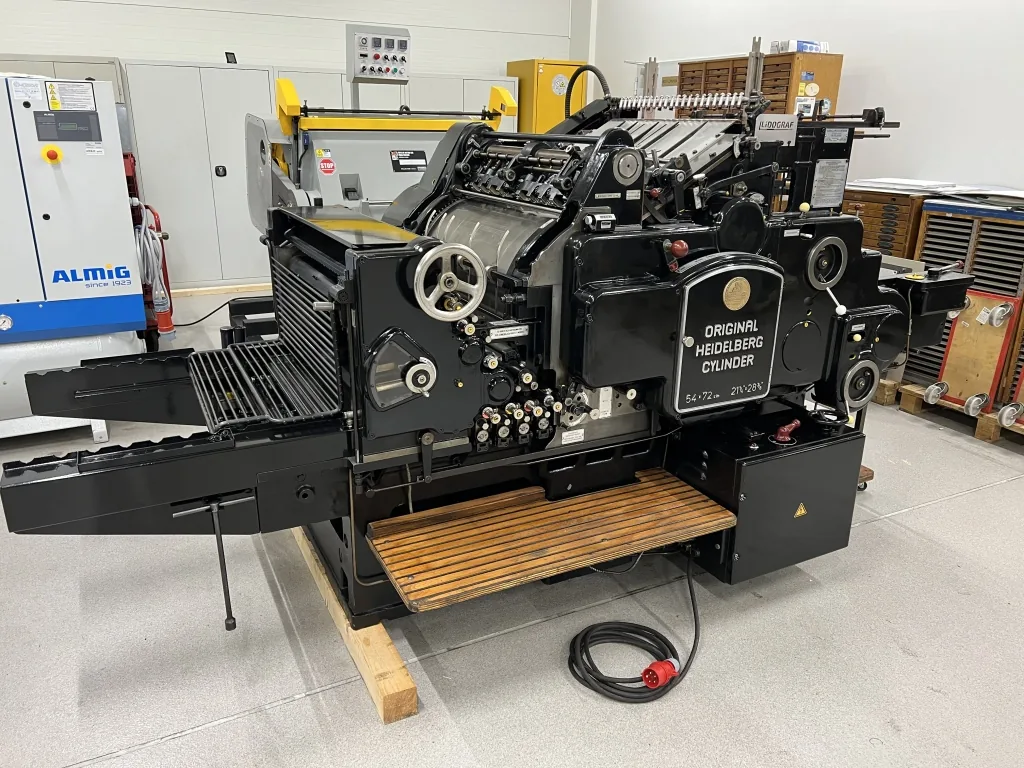
Автоматическая подача на старой цилиндровой машине — ещё один путь механизации высечки. По устройству это отдельный класс от раскрывающегося тигеля и современного плоского автомата.
Модели и индексы: Cylinder S 54×72.
- Формат из объявления
- 540 × 720 мм
- Подача
- Автоматическая по описанию продавца
- Состояние
- Б/у; состояние заявлено продавцом
Для каких задач
- В объявлении есть цилиндровая рубашка, рамки, тележки и замки
- Продавец указывает центральную смазку и защитные кожухи
Ограничения
- Состояние, безопасность и производительность экземпляра не проверялись
- Нет подтверждения blanking, чистой выработки и всех ограничений по материалам
- Нужны проверка цилиндра, приводки, захватов и допустимой высоты оснастки
- Изготовитель и происхождение марки
- Heidelberg; конкретное предложение Lidograf
- Стоимость и доступность
- 15 500 EUR в карточке Lidograf, прочитанной 09.10.2026. Это цена предложения; налог, доставка, монтаж и приёмка не подтверждены.
Изучена документация. Физическая машина и заготовки редакцией не испытывались.
https://www.lidograf.pl/en/hs-product/heidelberg-cylinder-s-54x72-automatic-die-cutting-machine-3/Первичные источники (1)
- Lidograf: Heidelberg Cylinder S 54×72, предложение продавцаhttps://www.lidograf.pl/en/hs-product/heidelberg-cylinder-s-54x72-automatic-die-cutting-machine-3/На прочитанной карточке 15 500 EUR. Цена предложения, состояние и комплектация заявлены продавцом; осмотра и теста машины не было. НДС и поставка отдельно не разъяснены.
Zünd S3Компактный модульный стол для макетов и меняющихся заказовПроверено 09.10.2026 · Документированное семейство
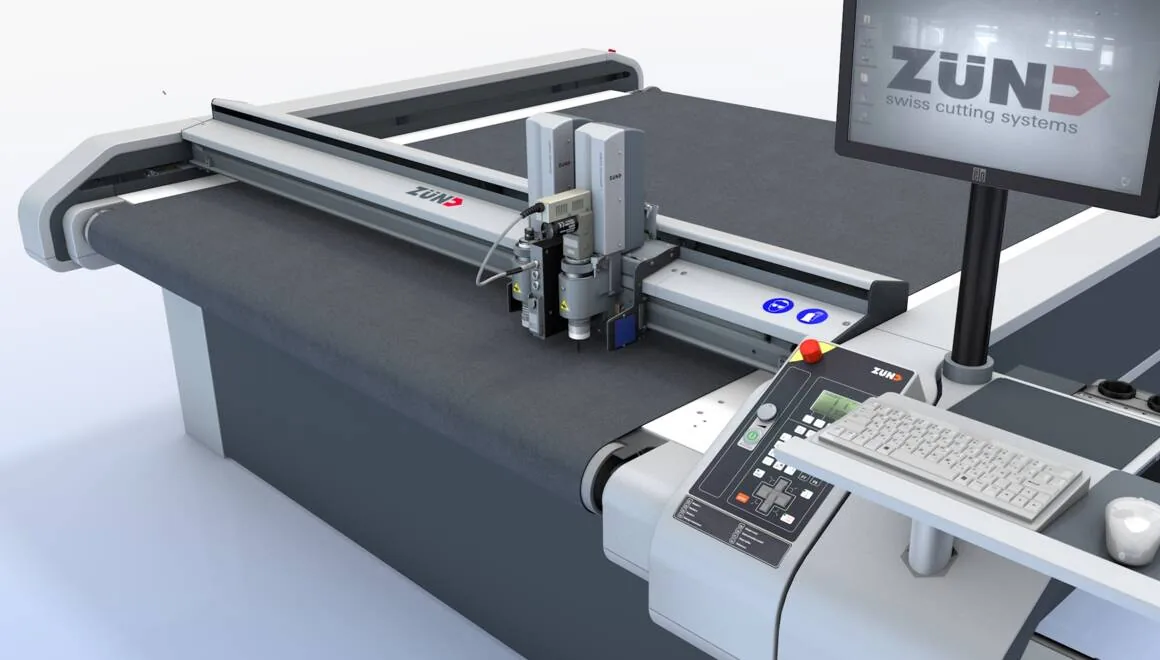
Семейство полезно там, где нужно быстро менять контуры и материалы. Биговальный инструмент выбирают под картон: CTT1 рассчитан на однослойную гофру, CTT2 — на складной картон и другие материалы.
Модели и индексы: S3 M, S3 L, S3 XL.
- Рабочая ширина
- 1330 / 1800 / 2270 мм — по размеру стола
- CTT1
- Колесо 61 мм; настройка давления по направлению гофры
- Инструменты одновременно
- До 2
Для каких задач
- Шесть размеров; автоматическая инициализация инструмента.
- Тандемный режим совмещает обработку одной зоны с загрузкой другой.
- Предусмотрены конвейер и автоматический листоподатчик.
Ограничения
- Одновременно устанавливается до двух разных инструментов: дополнительные операции могут потребовать смены.
- Листоподатчик и инструменты нужно включать в конкретную спецификацию.
- Паспортные возможности не заменяют испытание сгиба на своём материале.
- Изготовитель и происхождение марки
- Zünd Systemtechnik
- Стоимость и доступность
- В изученных первичных материалах публичная цена не указана. Нужен расчёт выбранных инструментов, подачи, ПО, пусконаладки и сервиса.
Изучена документация. Физическая машина и заготовки редакцией не испытывались.
https://www.zund.com/en/cutting-systems/digital-cutting-systems/s3-cutterПервичные источники (1)
- Zünd S3: размеры, инструмент, подачаhttps://www.zund.com/en/cutting-systems/digital-cutting-systems/s3-cutter
Zünd G3Универсальная платформа с расширяемой автоматизациейПроверено 09.10.2026 · Документированное семейство
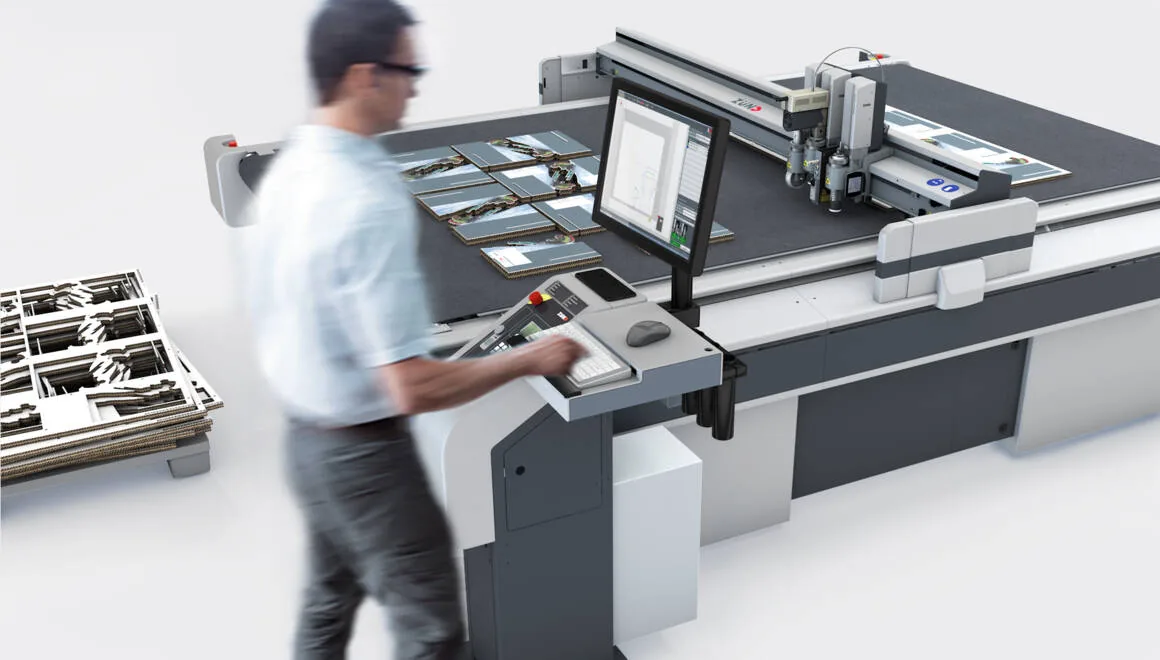
G3 закрывает разнородные заказы: от образца коробки до крупного дисплея. Для повторяемого производства важны автоматическая настройка глубины, зональный вакуум и возможность добавить обработку стоп.
Модели и индексы: G3 M, G3 L, G3 XL, G3 2XL, G3 3XL.
- Рабочая ширина
- От 1330 до 3210 мм
- Рабочие длины
- 1600 / 2500 / 3200 мм — доступность по модели
- Подготовка инструмента
- Автоматическая инициализация ITI
Для каких задач
- Одиннадцать типоразмеров.
- Система ITI инициализирует инструмент; вакуум разбит на зоны.
- Тандемная работа и варианты Board Handling System.
Ограничения
- Большая доступная толщина не гарантирует резку любого картона с любой скоростью.
- Площадь и требования к инфраструктуре зависят от формата и автоматизации.
- Автоматизация подачи сама по себе не подтверждает автоматическую выборку каждой заготовки из облоя.
- Изготовитель и происхождение марки
- Zünd Systemtechnik
- Стоимость и доступность
- В изученных первичных материалах публичная цена не указана. Нужен расчёт выбранных инструментов, подачи, ПО, пусконаладки и сервиса.
Изучена документация. Физическая машина и заготовки редакцией не испытывались.
https://www.zund.com/en/cutting-systems/digital-cutting-systems/g3-cutterПервичные источники (1)
- Zünd G3: размеры, инструмент, автоматизацияhttps://www.zund.com/en/cutting-systems/digital-cutting-systems/g3-cutter
Zünd Q-Line + BHS180Промышленная цифровая обработка упаковки от палеты до палетыПроверено 09.10.2026 · Документированное семейство
Это пример цифровой системы, которую нельзя сводить к ручному изготовлению единичных образцов. Подача, регистрация UNDERCAM и укладка включены в архитектуру поточного производства.
Модели и индексы: Q-Line с BHS180.
- Паспортная скорость
- До 2,8 м/с
- Ускорение
- До 2,1 g
- Усилие биговки
- До 500 Н
- Рабочая ширина
- 1,8–3,2 м
- Высота стопы
- До 1,8 м
Для каких задач
- Автоматический поток листов от палеты до палеты.
- UNDERCAM учитывает положение и деформации отпечатанного изображения.
- Магазины инструмента и высокая сила биговки.
Ограничения
- До 2,8 м/с — паспортная скорость движения, а не готовые коробки в час.
- Формат, сложность контура и выборка облоя остаются частью расчёта цикла.
- Высокая автоматизация требует согласованной конфигурации всей линии.
- Изготовитель и происхождение марки
- Zünd Systemtechnik
- Стоимость и доступность
- В изученных первичных материалах публичная цена не указана. Нужен расчёт выбранных инструментов, подачи, ПО, пусконаладки и сервиса.
Изучена документация. Физическая машина и заготовки редакцией не испытывались.
https://www.zund.com/en/q-lineПервичные источники (1)
- Zünd Q-Line with BHS180https://www.zund.com/en/q-line
Kongsberg XОбразцы упаковки и универсальное цифровое производствоПроверено 09.10.2026 · Документированное семейство
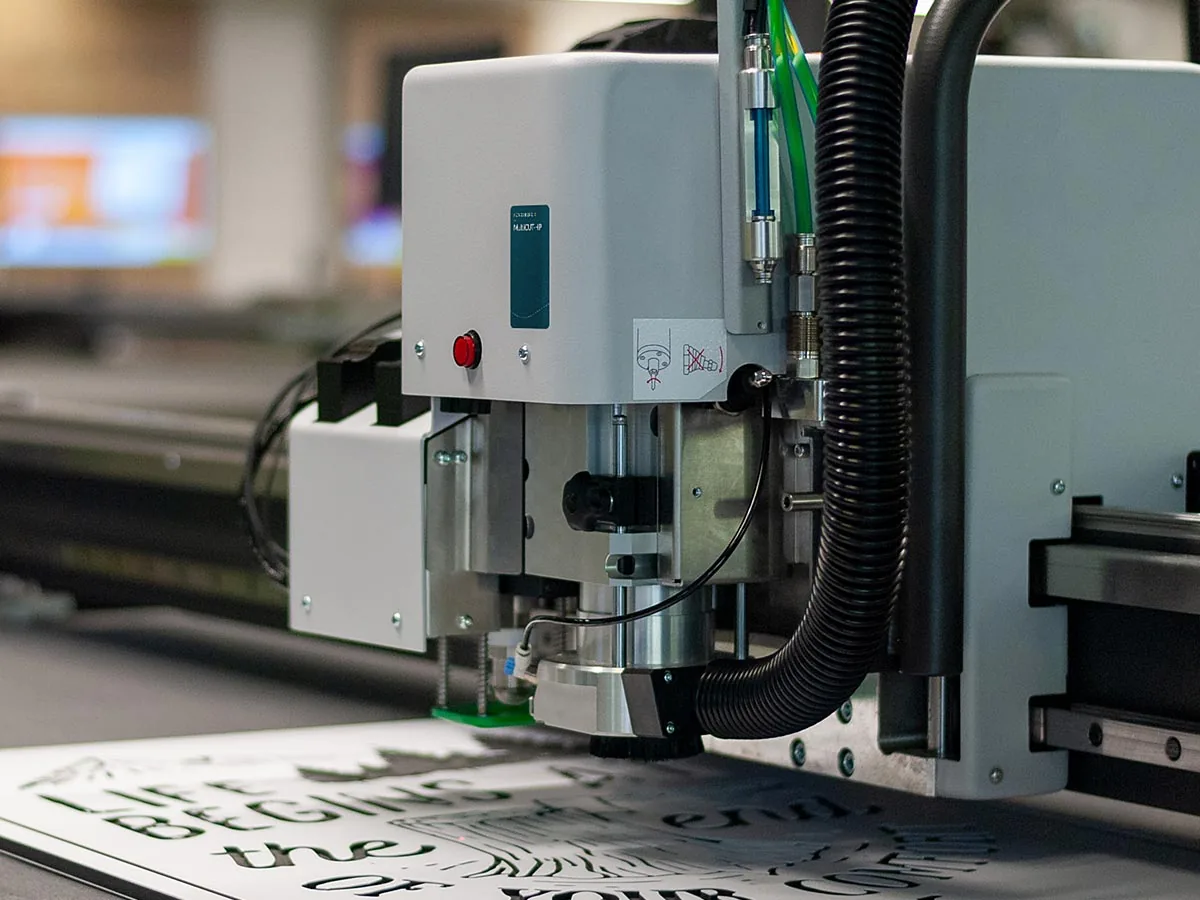
Семейство с рабочими форматами от компактного X20 до длинного X48. Подходит для сравнения стартовых конфигураций по реальным разверткам; формат для всех инструментов отдельно указан в спецификации.
Модели и индексы: X20, X22, X24, X44, X46, X48.
- X20: рабочее поле
- 1680 × 1270 мм
- X24: рабочее поле
- 1680 × 3200 мм
- Максимальная скорость
- 50 м/мин (833 мм/с)
- Зазор балки
- 50 мм стандартно; 95 мм опционально, без подложки
Для каких задач
- Широкий выбор длины рабочей зоны.
- В документации разделены рабочее поле, максимальный лист и ширина при конвейерной подаче.
- Инструмент подбирается под операции и материал.
Ограничения
- Зазор под балкой не равен гарантированной толщине резки.
- Максимальная скорость ниже, чем у C24 и Ultimate; это всё равно не готовый расчёт выпуска.
- Варианты конвейера и подъёма балки зависят от модели.
- Изготовитель и происхождение марки
- Kongsberg Precision Cutting Systems
- Стоимость и доступность
- В изученных первичных материалах публичная цена не указана. Нужен расчёт выбранных инструментов, подачи, ПО, пусконаладки и сервиса.
Изучена документация. Физическая машина и заготовки редакцией не испытывались.
https://www.kongsbergsystems.com/en/cutting-systems/tables/kongsberg-x/featuresПервичные источники (1)
- Kongsberg X — технические характеристикиhttps://www.kongsbergsystems.com/en/cutting-systems/tables/kongsberg-x/features
Kongsberg C24Универсальный производительный стол для картона, гофры и дисплеевПроверено 09.10.2026 · Документированное семейство
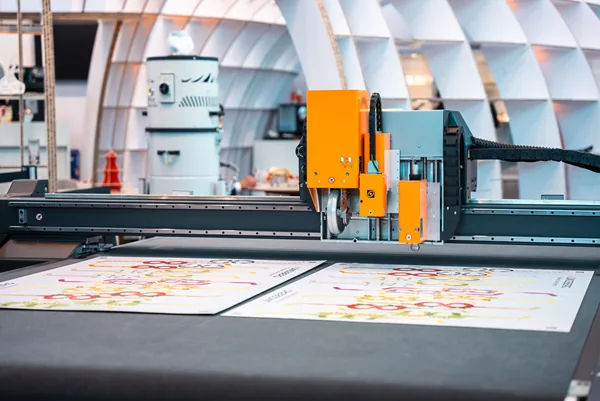
C24 показан производителем в интегрированном процессе печати и резки. Полезная промежуточная точка между универсальным X и ориентированной на промышленную гофру платформой Ultimate.
Модели и индексы: C24.
- Максимальная скорость
- До 100 м/мин
- Ускорение
- До 1,7 g
- Применение
- Складной картон, гофрокартон, защитная упаковка и дисплеи
Для каких задач
- Заявлена обработка складного картона и разных видов гофры.
- Производитель показывает интеграцию с внешней подачей и конвейером.
- Поддерживает широкий ассортимент изделий за пределами коробок.
Ограничения
- Сведения об интегрированной линии относятся к конкретной демонстрации 2025 года.
- Производительность принтера 60 листов/ч в том же материале не является гарантией выпуска стола.
- Результат зависит от комплекта инструмента и полного цикла.
- Изготовитель и происхождение марки
- Kongsberg Precision Cutting Systems
- Стоимость и доступность
- В изученных первичных материалах публичная цена не указана. Нужен расчёт выбранных инструментов, подачи, ПО, пусконаладки и сервиса.
Изучена документация. Физическая машина и заготовки редакцией не испытывались.
https://www.kongsbergsystems.com/en/about/news/2025/graphics-canadaПервичные источники (1)
- Kongsberg C24: демонстрация интегрированного производства, 2025https://www.kongsbergsystems.com/en/about/news/2025/graphics-canada
Kongsberg UltimateПромышленная цифровая резка гофрокартона и дисплеевПроверено 09.10.2026 · Документированное семейство
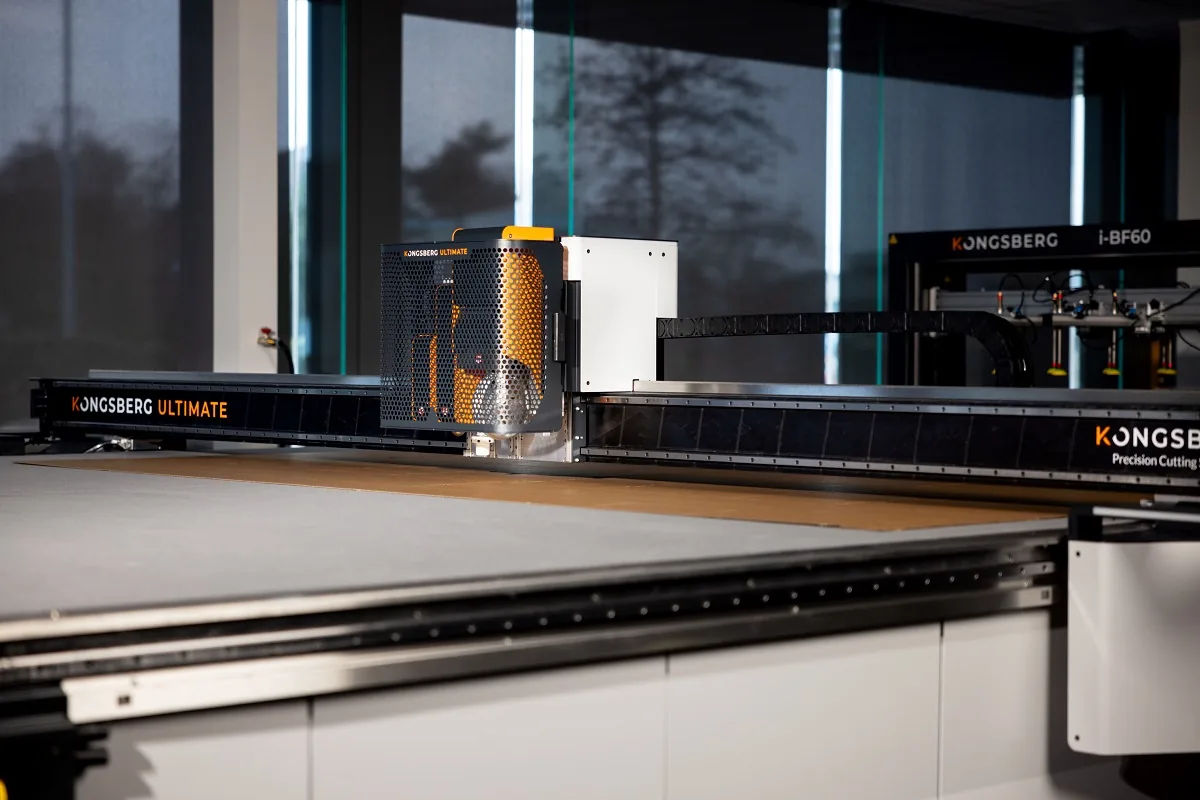
Платформа ориентирована на частую смену заказов при непрерывном производстве. Здесь экономику определяют не только XY-приводы, но и очередность операций, подача и разгрузка.
Модели и индексы: Kongsberg Ultimate.
- Пиковая скорость
- Более 165 м/мин — заявление производителя
- Ускорение
- До 2,7 g; точное значение зависит от размера
- Позиции инструмента
- 3
- Биговка
- Усилие, эквивалентное 50 кг, по описанию производителя
Для каких задач
- Три позиции инструмента для сочетания резки, биговки и перфорации.
- Предусмотрены Feeder & Stacker и Robotic Material Handler.
- Оптимизация последовательности операций в i-cut Production Console.
Ограничения
- Заявления о росте производительности 31–57% — сравнение производителя, не результат нашего теста.
- Совместимость конкретного размера с выбранной автоматизацией нужно уточнять.
- Максимум скорости нельзя переносить на весь контур и полный цикл.
- Изготовитель и происхождение марки
- Kongsberg Precision Cutting Systems
- Стоимость и доступность
- В изученных первичных материалах публичная цена не указана. Нужен расчёт выбранных инструментов, подачи, ПО, пусконаладки и сервиса.
Изучена документация. Физическая машина и заготовки редакцией не испытывались.
https://www.kongsbergsystems.com/en/cutting-systems/tables/ultimate/featuresПервичные источники (2)
- Kongsberg Ultimate — конструкция, инструмент, автоматизацияhttps://www.kongsbergsystems.com/en/cutting-systems/tables/ultimate/features
- Kongsberg Feeder & Stackerhttps://www.kongsbergsystems.com/en/cutting-systems/automation/feeder-stacker
Summa F Series / F1612 VantageКомпактный универсальный стол с ростом по форматамПроверено 09.10.2026 · Документированное семейство
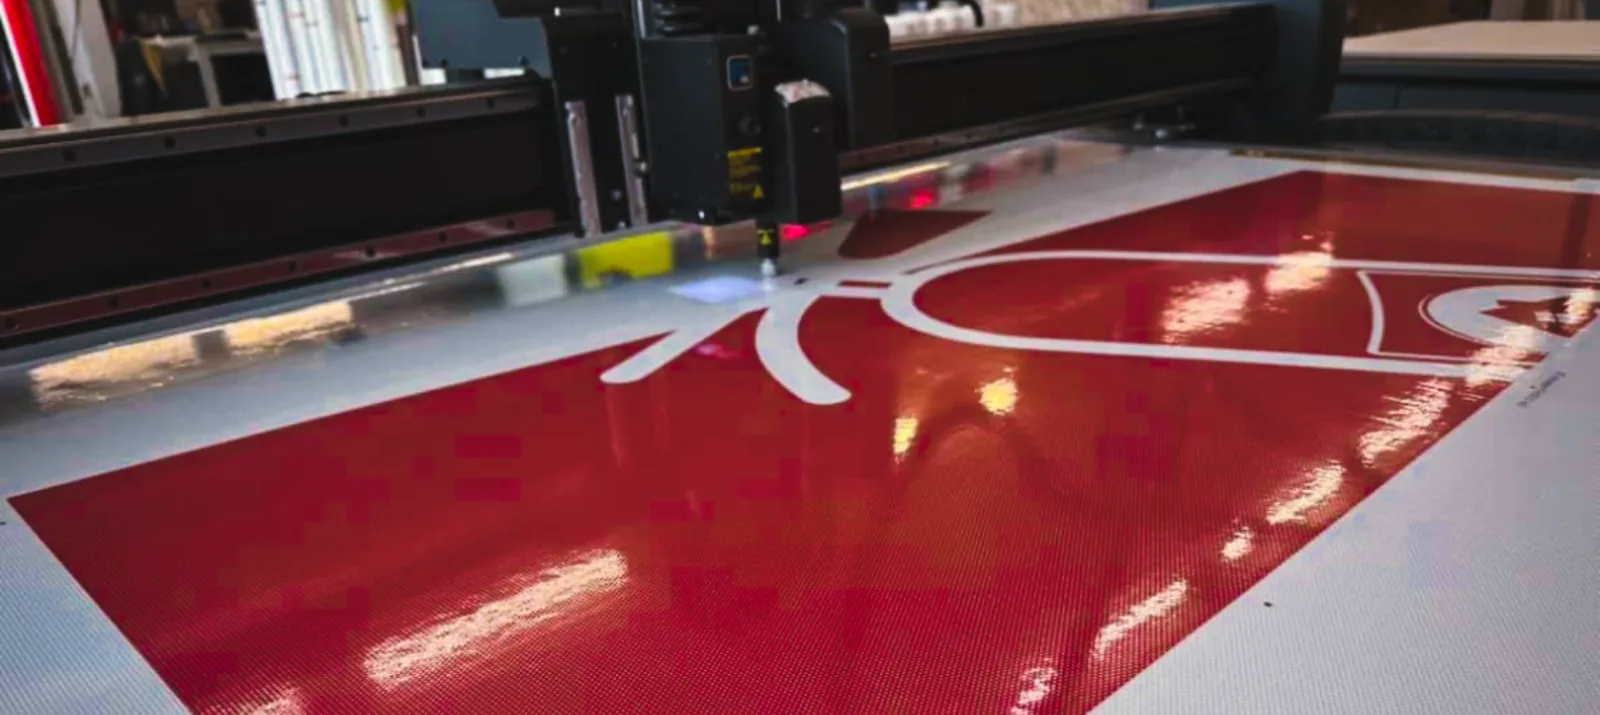
F1612 даёт поле 160 × 120 см и модульную обработку картона. На официальном сайте уже представлено поколение Vantage; старые прайсы на F1612 нужно сверять с актуальной комплектацией.
Модели и индексы: F1612 Vantage, F1625 Vantage, F1625 CF Vantage, F1832 Vantage, F3220 Vantage, F3232 Vantage.
- F1612: рабочее поле
- 1600 × 1200 мм
- F1612: скорость
- До 1000 мм/с
- F1612: ускорение
- До 1 g
- F1612: вакуум
- 4 зоны, насос 1,3 кВт при 50 Гц
Для каких задач
- На F1612 доступны резка, перфорация и биговка упаковки.
- До трёх модулей на головке; автоматическая настройка глубины ADC.
- Конвейер и расширение стола помогают организовать подачу и съём.
Ограничения
- Базовый drag-модуль не равен полному комплекту для качественной резки и биговки коробок.
- Поколение оборудования в дилерском прайсе не обозначено как Vantage.
- Комплект ПО, инструмента, подачи и монтажа нужно сравнивать построчно.
- Изготовитель и происхождение марки
- Summa
- Стоимость и доступность
- Alphaset публикует F1612 за 55 900 € без 20% НДС, со склада в Вене; проверено 09.10.2026. Поколение не уточнено, это не подтверждённая цена Vantage. Базовый перечень включает конвейер, камеру, drag-модуль, ADC и ПО. Тангенциальный модуль и инструменты требуют отдельного уточнения.
Изучена документация. Физическая машина и заготовки редакцией не испытывались.
https://www.summa.com/en-int/cutters/flatbed-cutters/f-series/f1612Первичные источники (3)
- Summa F1612 Vantage — актуальная официальная карточкаhttps://www.summa.com/en-int/cutters/flatbed-cutters/f-series/f1612
- Alphaset: цены и базовая комплектация Summa F Serieshttps://www.alphaset.at/maschinen/schneideplotter/summa-f-serie/Открытая цена продавца на дату проверки. Поколение F1612 не уточнено; переносить цену на актуальную Vantage нельзя. Дата действия прайса не указана.
- AirMark: Summa Tangential Knife Module 500-9310 — 7150 USDhttps://www.airmark.com/products/summa-tangential-knife-moduleПолная карточка американского продавца прочитана 09.10.2026: 7150 USD за отдельный тангенциальный модуль. Налоговый режим и международная доставка на этой странице не определены.
iECHO PK4Автоматизированные образцы и короткие серииПроверено 09.10.2026 · Документированное семейство
Компактная линейка с листовой подачей, камерой и QR-выбором задания. Важно сравнивать фактическую комплектацию: компьютер с сенсорным экраном в официальном описании отмечен как опция.
Модели и индексы: PK4, PK4-1007 с V-CUT, PT.
- PK4: максимальная скорость
- 1,2 м/с — заявление производителя
- Осциллирующий нож
- До 16 мм, зависит от материала
- PK4-1007: поле
- 1000 × 707 мм — карточка продавца
- Регистрация
- CCD-камера и QR-вызов файла
Для каких задач
- Автоматическая подача и приёмка предусмотрены в системе.
- CCD-регистрация отпечатков и вызов задания по QR-коду.
- Осциллирующий нож и инструменты для биговки и маркировки.
Ограничения
- Заявленные 16 мм — верхний предел по инструменту, не гарантия на любом материале.
- Скорость и точность приводятся производителем без нашего производственного теста.
- Открытая российская цена относится к одной комплектации и товару без наличия.
- Изготовитель и происхождение марки
- Hangzhou IECHO Science & Technology
- Стоимость и доступность
- В полном HTML Офитрейд, полученном 09.10.2026: PK4-1007 с V-CUT, PT — 2 135 433 ₽ с НДС 22%; «нет в наличии». Конвейер, листоподатчик и приёмный лоток заявлены в базе; промышленный сенсорный ПК — опция. Доставка по России и пусконаладка требуют отдельного уточнения. Открытая цена не является коммерческим предложением.
Изучена документация. Физическая машина и заготовки редакцией не испытывались.
https://www.iechocutter.com/pk4-automatic-intelligent-cutting-system-product/Первичные источники (3)
- IECHO PK4 — автоматическая подача и камераhttps://www.iechocutter.com/pk4-automatic-intelligent-cutting-system-product/
- IECHO: PK4 и BK4 для упаковочного производства, 10.08.2024https://www.iechocutter.com/news/iecho-bk4-and-pk4-digital-cutting-system-support-automated-production-in-the-packaging-industry/
- Офитрейд: iECHO PK4-1007 с V-CUT, PT, PK4-1007-001https://www.ofitrade.ru/cat/plotters/cutting/plotter_iecho_pk4_1007_s_v_cut_pt_art_pk4_1007_001/Полный HTML карточки скачан напрямую 09.10.2026; подтверждены 2 135 433 ₽ с НДС 22% и «нет в наличии». Это уточняет прежний поисковый сниппет 2 136 485 ₽. Копия и извлечённый видимый текст сохранены в /private/tmp/diecut-review-2026-10-09/digital-sources/. Дата действия цены не указана; не коммерческое предложение.
iECHO TK4SБольшие развертки и широкоформатная упаковкаПроверено 09.10.2026 · Документированное семейство
Большая модульная платформа с выбором рабочих зон и инструмента. Для упаковки существенны биговальное колесо CTT, нож и корректная фиксация листа; фрезер и V-резка нужны только соответствующим изделиям.
Модели и индексы: TK4S-2516, TK4S-2521, TK4S-2532, Другие размеры TK4S.
- TK4S-2516: поле
- 2500 × 1600 мм
- Максимальная скорость
- 1500 мм/с
- Толщина в таблице параметров
- 50 мм; материал и инструмент согласовываются отдельно
- Форматы данных
- В том числе DXF, PDF, AI, EPS
Для каких задач
- Рабочие зоны разных ширин и длин, возможны индивидуальные форматы.
- Есть инструменты для резки, биговки, V-паза и автоматической настройки ножа.
- Двухбалочная конфигурация предлагается как опция.
Ограничения
- На общей странице перечислены возможности разных инструментов; их пределы нельзя суммировать в одну базовую машину.
- Для большого стола вакуум и питание становятся существенной частью инфраструктуры.
- Паспортная точность 0,1 мм не описывает автоматически точность печать—рез на реальном тираже.
- Изготовитель и происхождение марки
- Hangzhou IECHO Science & Technology
- Стоимость и доступность
- В изученных первичных материалах публичная цена не указана. Нужен расчёт выбранных инструментов, подачи, ПО, пусконаладки и сервиса.
Изучена документация. Физическая машина и заготовки редакцией не испытывались.
https://www.iechocutter.com/tk4s-large-format-cutting-system-product/Первичные источники (1)
- IECHO TK4S — форматы, инструменты, спецификацииhttps://www.iechocutter.com/tk4s-large-format-cutting-system-product/
iECHO BK4Универсальная производительная платформа с конвейеромПроверено 09.10.2026 · Документированное семейство
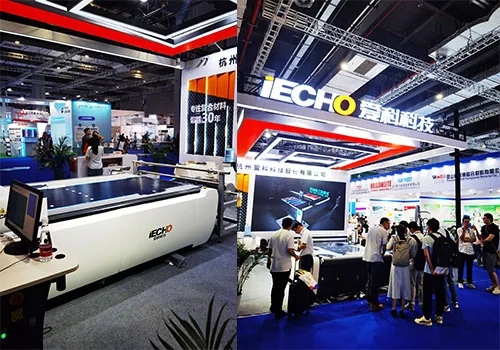
BK4 производитель отдельно предлагает для автоматизации упаковочных образцов и малых партий. Это более широкая платформа, чем компактный PK4, поэтому их нельзя сравнивать только по максимальной скорости.
Модели и индексы: BK4.
- Максимальная скорость
- 1800 мм/с — заявление производителя
- Материал
- Однослойная обработка; некоторые операции допускают несколько слоёв
- Подача
- Конвейер и варианты загрузочных устройств
Для каких задач
- Зональный вакуум с настройкой под размер материала.
- Конвейерная система для непрерывной обработки длинных изделий.
- Разные устройства загрузки и наборы инструмента.
Ограничения
- 1800 мм/с не определяют выпуск конкретной развертки.
- Параметры установленного инструмента и податчика нужно фиксировать в договорной спецификации.
- Доказательств сопоставимого независимого испытания с европейскими столами в этом исследовании нет.
- Изготовитель и происхождение марки
- Hangzhou IECHO Science & Technology
- Стоимость и доступность
- В изученных первичных материалах публичная цена не указана. Нужен расчёт выбранных инструментов, подачи, ПО, пусконаладки и сервиса.
Изучена документация. Физическая машина и заготовки редакцией не испытывались.
https://www.iechocutter.com/bk4-high-speed-digital-cutting-system-product/Первичные источники (2)
- IECHO BK4 — скорость, вакуум, конвейерhttps://www.iechocutter.com/bk4-high-speed-digital-cutting-system-product/
- IECHO: PK4 и BK4 для упаковочного производства, 10.08.2024https://www.iechocutter.com/news/iecho-bk4-and-pk4-digital-cutting-system-support-automated-production-in-the-packaging-industry/
JWEI CB03III-1113-RMОбразцы и короткие серии упаковки с автоматической подачейПроверено 09.10.2026 · Документированное семейство
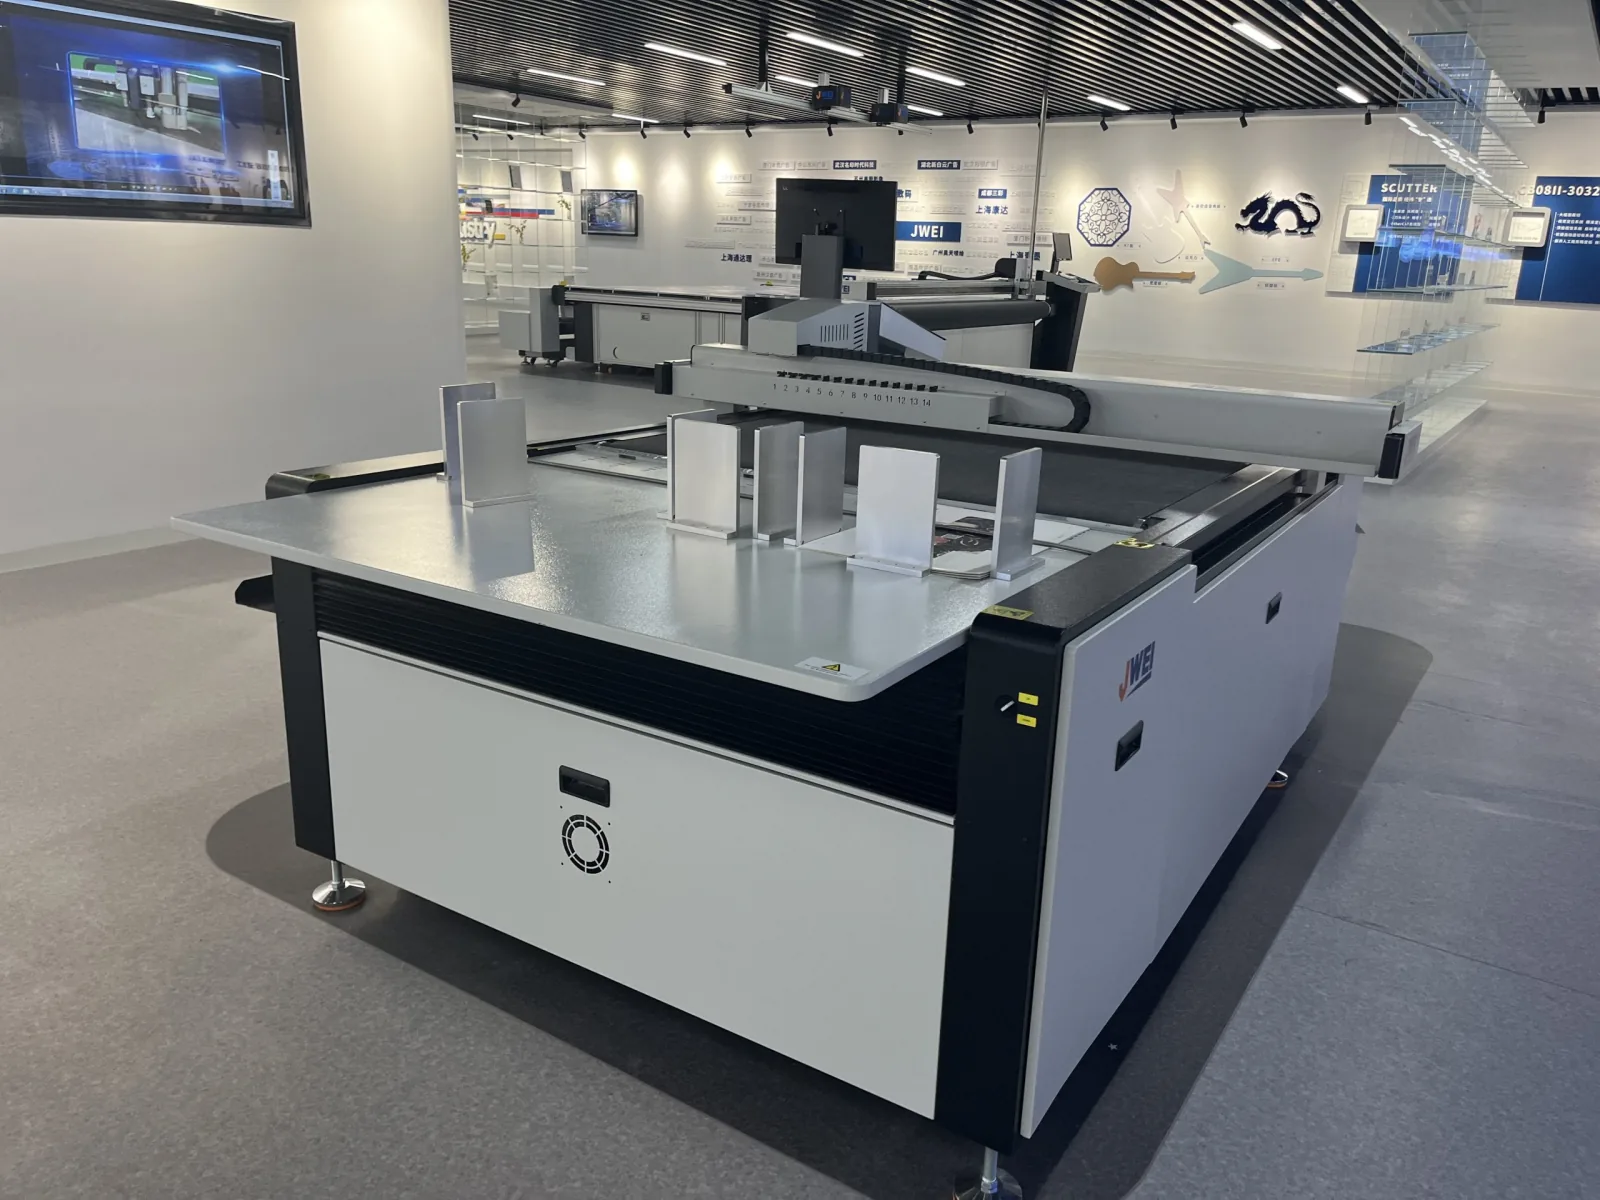
Релевантная упаковочная модель китайского производителя, а не универсальное обещание «китайского плоттера». Официальное описание связывает её с коробками, вкладышами и дисплеями.
Модели и индексы: CB03III-1113-RM.
- Указанный формат
- 1,1 × 1,3 м, класс A0
- Автоматизация
- Подача → резка → сбор
- Назначение
- Образцы и небольшие партии коробок и вкладышей
Для каких задач
- Автоматизированы подача, резка и сбор листов.
- В наборе операций заявлены осциллирующая резка, колесо давления, пазование, drag- и kiss-cut.
- Указана работа с картоном, гофрой, переплётным картоном и вспененными вкладышами.
Ограничения
- В прочитанном описании нет воспроизводимого полного цикла для коробки.
- Точный состав инструментов, камера, ПО, сервис и расходники требуют спецификации.
- Рекламное обещание обработки всех упаковочных материалов нельзя принимать буквально.
- Изготовитель и происхождение марки
- Ningbo Jingwei Systemtechnik
- Стоимость и доступность
- В изученных первичных материалах публичная цена не указана. Нужен расчёт выбранных инструментов, подачи, ПО, пусконаладки и сервиса.
Изучена документация. Физическая машина и заготовки редакцией не испытывались.
https://www.jweicut.com/newsInfo/let-me-introduce-jweis-automatic-cb03iii-1113-rm-digital-cutting-table-with-automatic-cutting-and-feeding-functions-to-you.htmlПервичные источники (1)
- JWEI CB03III-1113-RM — официальное описание, 17.03.2025https://www.jweicut.com/newsInfo/let-me-introduce-jweis-automatic-cb03iii-1113-rm-digital-cutting-table-with-automatic-cutting-and-feeding-functions-to-you.html
Duplo UD-310Ротационная высечка листовых карточек и плоских изделийПроверено 09.10.2026 · Документированное семейство
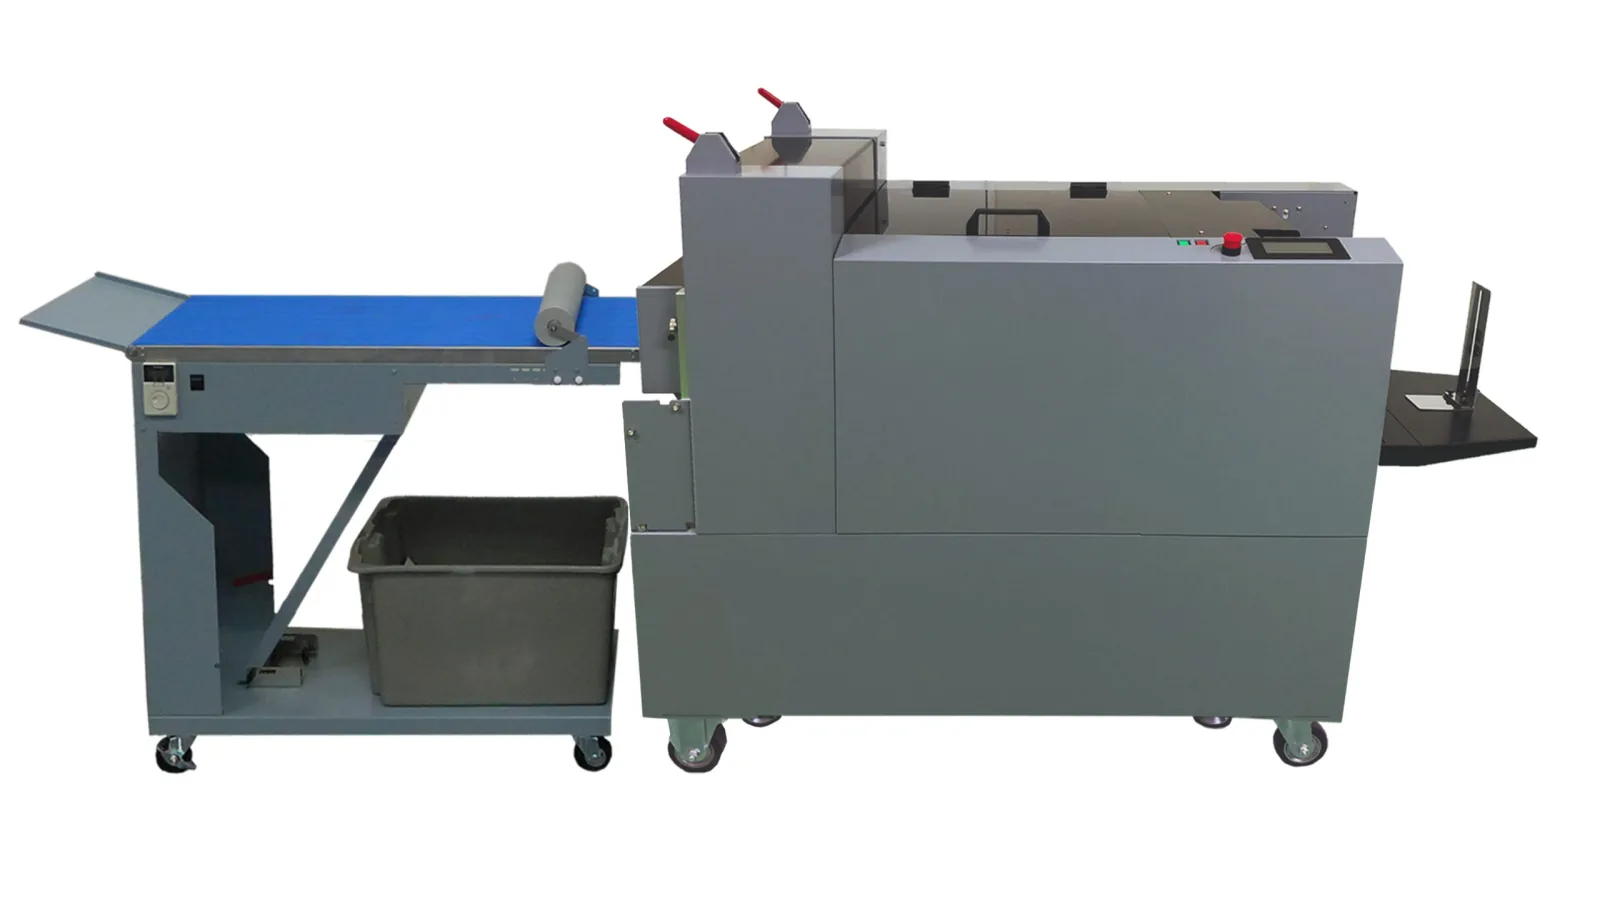
Пример альтернативы за пределами тройки «тигель — автомат — стол»: гибкий штамп закрепляется на магнитном цилиндре. Особенно уместен для повторяемых фигурных карточек, приглашений и ярлыков.
Модели и индексы: UD-310.
- Паспортный выпуск
- До 4000 листов/ч
- Максимальный лист
- 15,35 × 20,47 дюйма, примерно 390 × 520 мм
- Материал
- До 400 г/м²
Для каких задач
- Быстрая установка гибкого штампа.
- Сквозной рез, kiss-cut и перфорация.
- Секция отделения отходов и выходной конвейер.
Ограничения
- Штамп всё равно нужен: это не бесштамповая цифровая резка.
- В изученном перечне операций полноценная биговка коробок не заявлена.
- Формат и материал ограничивают применимость для упаковки.
- Изготовитель и происхождение марки
- Duplo
- Стоимость и доступность
- В изученных первичных материалах публичная цена не указана. Нужен расчёт выбранных инструментов, подачи, ПО, пусконаладки и сервиса.
Изучена документация. Физическая машина и заготовки редакцией не испытывались.
https://www.duplousa.com/2025/03/a-quick-guide-to-duplo-die-cutting-machines/Первичные источники (1)
- Duplo USA: различия тигельной, ротационной и ножевой цифровой высечкиhttps://www.duplousa.com/2025/03/a-quick-guide-to-duplo-die-cutting-machines/
Ручной тигель: дешёвая покупка не равна дешёвому тиражу
Факт по документации: Guangya для ML 750 указывает поле 750 × 520 мм и частоту 28 ± 2 цикла в минуту. Это характеристика цикла машины. Умножение на 60 даёт теоретическую часовую частоту, но не доказывает, что оператор безопасно подаст столько листов, сохранит приводку и успеет снять, разобрать и принять продукцию.
Редакционный вывод: достоинство ручной подачи проявляется там, где поток нерегулярен, конструкция повторяется, совместимый штамп уже есть, а реальный объём работы укладывается в доступный труд. В расчёт входят не только часы у пресса, но и перенос стоп, выборка, сортировка и переналадка. Если низкий тариф достигается тем, что труд владельца не записан вообще, сравнение с автоматом становится ложным.
Особенно внимательно сравнивайте предельный формат, суммарную длину линеек и допустимую нагрузку конкретной формы. В характеристиках ML 750 Guangya отдельно указывает ограничение суммарной длины линеек. Заполнение большого поля густым резом и биговкой — другая задача, чем одна простая папка. Максимальный лист не означает возможность любой плотности штанцформы.
Перед покупкой полезнее попросить исполнить три своих заказа разной сложности, чем посмотреть быстрый холостой цикл. В протоколе должны остаться скорость безопасной работы, расход на приладку, число принятых заготовок и люди на всех последующих операциях. Именно они определят применимость тигеля к вашему портфелю.
Источники к этому разделу (1)
- Guangya: ML 750 Flat Press Creasing Die Cutting Machinehttps://en.chinaguangya.com/index.php/content/index/pid/21/cid/102.html
Безопасность тигеля — часть пригодности, а не скидка в цене
Факт по профильному руководству: британская HSE относит тигели с ручной подачей к машинам повышенного риска и отдельно рассматривает режимы автоматического повторения, защитные устройства, проверку торможения, обслуживание и изоляцию от источников опасной энергии по предусмотренной процедуре при работах между плитами. Здесь этот источник используется как инженерное предупреждение о характере риска; он не подменяет требования, действующие в стране установки.
Редакционная рекомендация: обследование защит, блокировок, управления и механизмов остановки поручайте компетентному специалисту по конкретной машине. Проверка по видео, обещание продавца «всё работает» или прежняя многолетняя эксплуатация такого подтверждения не дают. Не принимайте способ работы, при котором для достижения показанной скорости отключают защиту или заходят в опасную зону.
В стоимость запуска включайте восстановление защит, необходимое обслуживание, обучение и проверку готовности рабочего места. Пока машина не признана пригодной для безопасного выполнения задания, расчёт её высокой производительности не имеет практической ценности. Низкая цена б/у пресса не компенсирует неизвестное состояние узлов, от которых зависит остановка.
Источники к этому разделу (2)
- HSE PIS18(rev1): Safety requirements for using hand-fed platen machineshttps://www.hse.gov.uk/PUBNS/pis18.htmПрочитана страница публикации 2012 года, посвящённая ручным тигелям и риску доступа между плитами. Британский источник по безопасности; не выдаётся за российскую норму.
- HSE: Printing industry safety — Hand-fed platens and maintenancehttps://www.hse.gov.uk/printing/faqs.htmРаздел Hand-fed platens прочитан целиком и сохранён. Применимость нормативных требований в РФ отдельно не исследована.
Цилиндр и полуавтомат: промежуточный маршрут тоже нужно посчитать
Цилиндровая машина с плоской штанцформой может автоматизировать подачу листа и использовать уже сложившуюся технологию. В изученном объявлении Lidograf Heidelberg Cylinder S 54×72 предлагается как автоматическая высекальная машина. Это свидетельство о конкретном продаваемом экземпляре и его описании, а не универсальный паспорт всех переделанных цилиндров.
Редакционная рекомендация: для переделанного печатного оборудования отдельно устанавливайте, кто выполнил конверсию, какой формат и материал действительно допустимы, как организована защита, какие детали доступны и что осталось ручной работой. Автоматическая подача на старой машине сама по себе не добавляет секцию разделения заготовок. Поэтому такой маршрут надо сравнивать по готовому выходу, а не по слову «автомат» в объявлении.
Полуавтоматическая плосковысекальная машина также может решать конкретное ограничение без перехода к наиболее дорогой линии. Однако термин «полуавтомат» не описывает состав станций. Запросите простую схему: кто подаёт лист, кто его позиционирует, кто убирает отходы, кто отделяет заготовки и кто формирует стопу. После этого станет ясно, какие расходы исчезают, а какие только перемещаются к соседнему столу.
Источники к этому разделу (1)
- Lidograf: Heidelberg Cylinder S 54×72, предложение продавцаhttps://www.lidograf.pl/en/hs-product/heidelberg-cylinder-s-54x72-automatic-die-cutting-machine-3/На прочитанной карточке 15 500 EUR. Цена предложения, состояние и комплектация заявлены продавцом; осмотра и теста машины не было. НДС и поставка отдельно не разъяснены.
Что автоматизирует плосковысекальный пресс
Типовой автоматический маршрут включает самонаклад, приводку листа, транспорт в захватах, высечку и приёмку. Следующие секции могут удалять отходы и разделять продукцию. Факт по документации: HEIDELBERG различает Easymatrix 106 C и CS по наличию удаления отходов; у BOBST NOVACUT 106 ER отдельно описано получение разделённых заготовок. Эти различия напрямую определяют, какая работа остаётся вне машины.
Редакционный вывод: покупка автоматической подачи чаще решает стабильность и трудоёмкость загрузки; покупка дополнительных секций — ещё и последующую ручную обработку. Но дополнительные секции требуют совместимого комплекта оснастки, настройки и подходящей раскладки. Их преимущество нужно оценить на характерном количестве заказов и переналадок, а не только на длинном стабильном прогоне.
Система быстрого позиционирования оснастки, сохранение настроек и подготовка следующего заказа вне машины могут влиять на короткие серии сильнее, чем прибавка к максимальной скорости. Проверяемая постановка задачи звучит так: «сколько минут от последней принятой заготовки заказа А до первой устойчиво принятой заготовки заказа Б». В этот интервал попадут действия, которые демонстрация одной неизменной формы скрывает.
Источники к этому разделу (3)
- HEIDELBERG: Easymatrix 106 C/CShttps://www.heidelberg.com/global/en/print_and_packaging/finishing/die_cutting/die_cutting__machines/easymatrix_106_c_cs/easymatrix_106_c_cs_1.jsp
- BOBST: NOVACUT 106 ERhttps://www.bobst.com/na/en/products/flatbed-die-cutting/novacut-106-er
- HEIDELBERG: Mastermatrix 106 CSBhttps://www.heidelberg.com/global/en/print_and_packaging/finishing/die_cutting/die_cutting__machines/mastermatrix_106_csb/mastermatrix_106_csb_1.jsp
Удаление отходов и разделение заготовок: критическое различие
Stripping означает удаление предусмотренных отходов из высеченного листа. Blanking в контексте соответствующей станции — разделение заготовок друг от друга и от остатка листа, выдача продукции в заданной форме. Между этими операциями может сохраняться захватная кромка или соединения, которые ещё нужно убрать. Терминология поставщиков не всегда одинакова; перевод «полная очистка» не заменяет показ конкретного выхода.
Факт по изученным документам: NOVACUT 106 E и NOVACUT 106 ER относятся к разным вариантам финишного процесса. В китайской карточке Guowang C106Q используется обозначение 半清废 — частичное удаление отходов; T106BN описан как 全清废. У Dayuan BHT-1060SCE и SBL 1060SCB разделение названо явно. Нельзя переносить возможность старшей версии на всю линейку по общей фотографии.
Редакционная рекомендация: в задании на показ потребуйте получить не просто высеченный лист, а заранее описанный результат: удалены ли внутренние окна, снята ли внешняя рамка, убрана ли передняя кромка, отделены ли все заготовки, сколько действий осталось оператору. Измеряйте минуты и повреждения именно до этой границы. Для коробки с большим количеством маленьких окон качество удаления внутренних выпадов может оказаться важнее верхней паспортной скорости.
| Стадия | Что можно получить | Что ещё может остаться |
|---|---|---|
| Только высечка | Лист с прорезанными контурами и бигами | Внутренние выпады, рамка, перемычки, разделение |
| Высечка + stripping | Лист после удаления заданных отходов | Кромка захвата и соединённые заготовки — по комплектации |
| Высечка + stripping + blanking | Отделённые заготовки / заданные стопы | Контроль, пересчёт, возможная доработка и дальнейшая склейка |
Источники к этому разделу (6)
- BOBST: NOVACUT 106 Ehttps://www.bobst.com/na/en/products/flatbed-die-cutting/novacut-106-e
- BOBST: NOVACUT 106 ERhttps://www.bobst.com/na/en/products/flatbed-die-cutting/novacut-106-er
- Guowang: C106Q — 自动半清废模切机https://guowang.com/proInfo/21.htmlПроверено по китайской карточке и её HTML; числовой допуск точности в таблице не указан.
- Guowang: T106BN — 全清废模切机(单收纸结构)https://guowang.com/proInfo/23.html
- Dayuan: BHT-1060SCE — cutting, stripping and blankinghttps://www.dayuan-machinery.com/bht-top-excellence-series/automatic-die-cutting-machine-with-stripping-blanking
- SBL: 1060SCB — stripping and blankinghttps://www.sblmachinery.com/die-cutting-machine/sbl-1060scb/
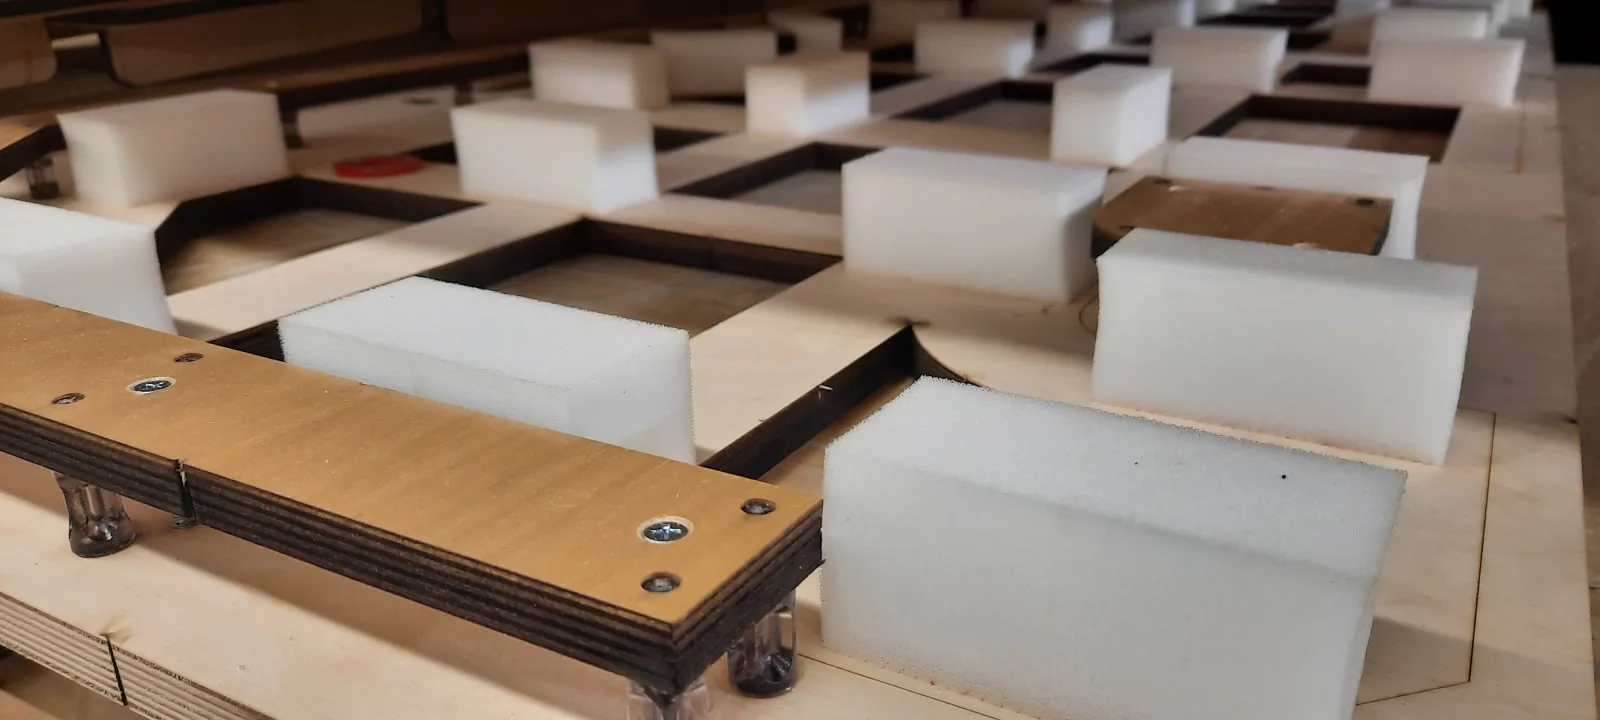
Цифровой стол: отсутствие штампа меняет структуру затрат
У ножевого стола для новой конструкции не нужно каждый раз изготавливать индивидуальный набор режущих линеек. Вместо этого готовят траектории, назначают инструменты, параметры материала и способ привязки к печати. Факт по документации: Zünd, Kongsberg, Summa и iECHO предлагают системы с разными инструментальными модулями и вариантами подачи. Их возможности зависят от приобретённого оснащения.
Редакционный вывод: основной выигрыш цифрового маршрута — небольшие затраты на изменение геометрии и возможность последовательно изготовить разные конструкции. Он особенно полезен для образцов, нестабильного спроса, частой смены размеров и серий, в которых число разных форм велико относительно числа повторов. При неизменной длинной серии стоимость прохождения контура на каждом листе может стать более важной, чем отсутствие новой формы.
Бесплатной настройки при этом не появляется. Нужно принять и проверить файл, выбрать нож и биговку, подготовить поверхность, выставить глубину, проверить вакуумное удержание, камеру и качество первой заготовки. Изношенный нож, неверно выбранный инструмент или лишние проходы могут изменить и время, и материал. Поэтому в модели стола есть подготовка, приладка, пробные листы и последующая обработка.
Источники к этому разделу (4)
- Zünd S3: размеры, инструмент, подачаhttps://www.zund.com/en/cutting-systems/digital-cutting-systems/s3-cutter
- Kongsberg X — технические характеристикиhttps://www.kongsbergsystems.com/en/cutting-systems/tables/kongsberg-x/features
- Summa F1612 Vantage — актуальная официальная карточкаhttps://www.summa.com/en-int/cutters/flatbed-cutters/f-series/f1612
- IECHO TK4S — форматы, инструменты, спецификацииhttps://www.iechocutter.com/tk4s-large-format-cutting-system-product/
Почему метры в секунду нельзя переводить прямо в коробки в час
Факт по документации: у Zünd Q-Line заявлена скорость до 2,8 м/с, у iECHO TK4S — 1 500 мм/с. Это параметры движения системы. Чтобы получить время задания, понадобятся длина реза и биговки, ускорения и торможения, углы, порядок линий, переходы между инструментами, регистрация, подача и выгрузка. Для многих маленьких деталей время отдельных действий особенно заметно.
Расчётное допущение: на листе суммарно 12 м операций, а для мысленного сравнения берём скорость 1 м/с. Деление даёт 12 секунд и фантастически удобные 300 листов в час. Если полный наблюдаемый цикл вместе с регистрацией, биговкой и обращением с листом составляет 45 секунд, фактический ориентир уже 80 листов в час. При четырёх заготовках на листе и выходе годных 98% это около 314 принятых заготовок в час без учёта разовой подготовки. Все числа этого примера условны.
Полезная оценка для последовательного цикла: время листа = подача + регистрация + рез + биговка + смены инструмента и холостые перемещения + выгрузка. На машине с перекрытием операций нельзя просто сложить все независимые времена: устойчивый такт определяет наиболее медленная ветвь, а первый и последний лист добавляют заполнение и опустошение линии. Для многобалочных систем нужен реальный план распределения операций.
Редакционная рекомендация: попросите CAM-оценку времени для своего файла, затем сопоставьте её с хронометражем принятой партии. Отдельно сохраняйте машинное время, занятость оператора и календарное время выполнения. Эти величины полезны для разных решений и не заменяют друг друга.
Источники к этому разделу (2)
- Zünd Q-Line with BHS180https://www.zund.com/en/q-line
- IECHO TK4S — форматы, инструменты, спецификацииhttps://www.iechocutter.com/tk4s-large-format-cutting-system-product/
Промышленный цифровой стол: подача, камера и конвейер
Факт по документации: Q-Line с BHS180 предназначен для автоматизированного обращения с листовым материалом; Kongsberg предлагает Feeder & Stacker; iECHO PK4 описывает автоматическую подачу и распознавание задания. Следовательно, цифровой маршрут нельзя заранее считать полностью ручным. Но нужно установить, что именно происходит с заготовками после обработки и как удаляются отходы в предлагаемой конфигурации.
Редакционный вывод: автоматизация подачи сокращает участие человека только пока система устойчиво берёт реальный материал, распознаёт его и отдаёт пригодный результат. Коробление, статика, неодинаковая толщина стопы, малые детали и плотность раскладки способны изменить режим работы. Сколько времени оператор обслуживает систему, следует измерять на продолжительном прогоне с дозагрузкой и сбором результата, а не на одном удачно поданном листе.
Камера помогает связать обработку с печатью, но не превращает деформированный лист в недеформированный. Различайте точность позиционирования механики, повторяемость, совмещение с изображением и размеры собранной коробки. Компенсация искажений может улучшить совпадение с графикой и одновременно потребовать проверки функциональных размеров. В приёмке должны присутствовать оба критерия.
Для выбора автоматизации сначала измерьте баланс: если рез длится дольше всех остальных действий, дорогой загрузчик может почти не увеличить выпуск, но уменьшить занятость человека. Если основное ожидание связано со сменой листа, та же подача даст другой эффект. Экономия труда и прирост производительности — разные выгоды; считать их следует отдельно.
Источники к этому разделу (3)
- Kongsberg Feeder & Stackerhttps://www.kongsbergsystems.com/en/cutting-systems/automation/feeder-stacker
- IECHO PK4 — автоматическая подача и камераhttps://www.iechocutter.com/pk4-automatic-intelligent-cutting-system-product/
- Zünd Q-Line with BHS180https://www.zund.com/en/q-line
Нож, биговальное колесо и V-рез: проверяется инструмент, а не только стол
В документации цифровых систем встречаются протяжной и управляемый ножи, осциллирующие инструменты, биговальные колёса, инструменты для V-образного паза и фрезерования. Они выполняют разные действия. Зазор под балкой, максимальная толщина, длина выступа ножа и пригодность для конкретного материала — отдельные характеристики. Большая цифра толщины в паспорте не обещает одинаково чистую обработку всех материалов этой толщины.
Факт по документации: у Zünd S3 описано биговальное колесо с настройкой давления по направлению гофры; iECHO TK4S перечисляет набор инструментальных возможностей и ограничения по материалу. Из этого не следует, что нужные модули включены в любое предложение на базовую машину. Уточняйте модуль, держатель, сам инструмент, расходные лезвия, программную лицензию и подготовку оператора как единый рабочий комплект.
Редакционная рекомендация: сравнивайте результаты на своём картоне после сгиба. Для складной коробки чистый внешний рез не компенсирует слабый или растрескавшийся биг. Для толстого материала V-паз может дать нужную геометрию, но это другая конструктивная операция с удалением части материала. Нельзя без проверки заменить ею биг из утверждённого файла и считать коробку прежней.
Расходники учитывайте по фактическому сроку использования на своих работах: ножи, колёса, подложки или конвейерная лента, элементы вакуума и обслуживание инструмента. Универсального ресурса «один нож на столько-то коробок» в этой статье нет. Сумма на коробку зависит от материала, реза, настроек и того, какие операции совмещены.
Источники к этому разделу (4)
- Zünd S3: размеры, инструмент, подачаhttps://www.zund.com/en/cutting-systems/digital-cutting-systems/s3-cutter
- Zünd G3: размеры, инструмент, автоматизацияhttps://www.zund.com/en/cutting-systems/digital-cutting-systems/g3-cutter
- IECHO TK4S — форматы, инструменты, спецификацииhttps://www.iechocutter.com/tk4s-large-format-cutting-system-product/
- AirMark: Summa Tangential Knife Module 500-9310 — 7150 USDhttps://www.airmark.com/products/summa-tangential-knife-moduleПолная карточка американского продавца прочитана 09.10.2026: 7150 USD за отдельный тангенциальный модуль. Налоговый режим и международная доставка на этой странице не определены.
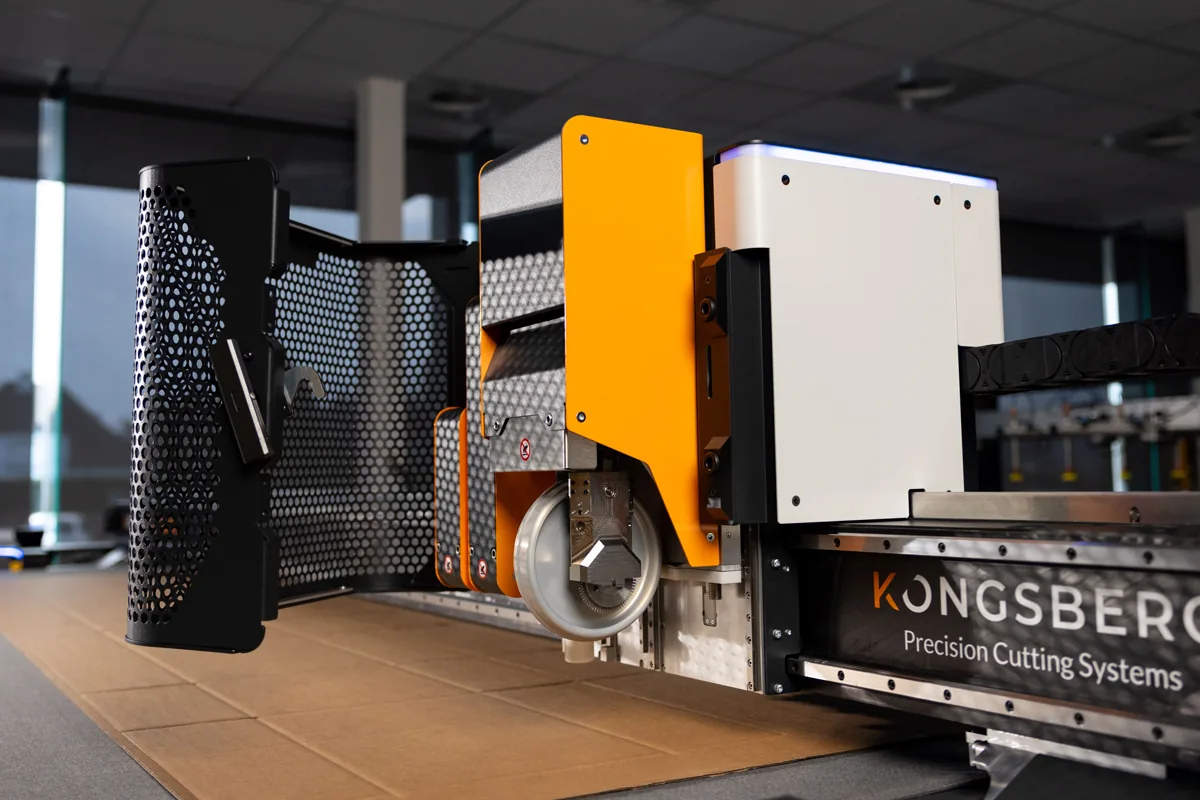
Ротация и лазер: когда соседняя технология меняет выбор
Факт по документации: Duplo UD-310 относится к ротационной высечке с оснасткой и заявленным выпуском до 4 000 листов в час для своего диапазона форматов и материалов. Такая машина может быть интересна для повторяющихся небольших листовых работ. Но отсутствие тяжёлого плоского пресса не означает отсутствие формы или неограниченную совместимость с гофрокартоном.
Промышленную ротационную высечку этикетки и гофроупаковки оценивают в контексте всей линии: ширины, шага, формы, материала и последующей конвертации. Для прямолинейной щелевой коробки может оказаться уместным другой маршрут формирования заготовки. Редакционный вывод: прежде чем выбирать между тремя дорогими вариантами, проверьте, нужна ли конкретной конструкции фигурная высечка в таком объёме вообще.
Лазер движется по цифровому файлу, но физически обрабатывает материал иначе, чем нож. Факт из учебного проекта Trotec: для коробки из гофрокартона после лазерного реза и надсечки предлагается вручную сформировать линии сгиба. Сам пример показывает, что резка, подготовка сгиба и сборка остаются отдельными действиями. Результат кромки, следы термической обработки и поведение покрытия нужно оценивать на готовом образце.
Промышленные системы, соединяющие цифровое формирование сгибов и лазерный рез, — отдельная технологическая ветвь. Их нельзя приравнивать к обычному CO₂-станку по одному слову «лазер». В этот каталог не включён неподтверждённый текущий коммерческий статус Highcon: доступ к официальным материалам во время проверки был ограничен. Причины и судьба производителя здесь не предполагаются.
Источники к этому разделу (2)
- Duplo USA: различия тигельной, ротационной и ножевой цифровой высечкиhttps://www.duplousa.com/2025/03/a-quick-guide-to-duplo-die-cutting-machines/
- Trotec: коробка из гофрокартона — резка, надсечка, ручная подготовка сгибовhttps://www.troteclaser.com/en-sg/resources/laser-projects/gift-box
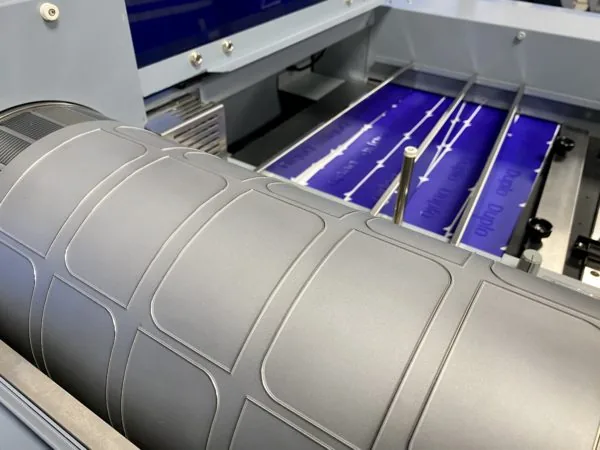
Картон: грамматура не заменяет толщину и поведение сгиба
Факт по руководству Holmen: биговка готовит картон к контролируемому сгибу, а её результат зависит от структуры и свойств материала. При выборе оснастки CITO использует толщину картона и геометрию линеек, а не только массу квадратного метра. Поэтому запись «картон 300 г/м²» недостаточна для утверждения производственного профиля.
Редакционная рекомендация: фиксируйте производителя и марку, партию, фактическую толщину, сторону лица и направление волокна. Для запечатанного материала добавляйте вид печати, покрытие, ламинацию и последовательность обработки. Смена картона при сохранённой грамматуре может потребовать повторной пробы. Сходный внешний вид листа не доказывает одинаковую упругость, сжимаемость или устойчивость поверхности.
Развёртка из конструктора содержит геометрическое намерение. Реальная коробка зависит от того, где образуется сгиб и как материал возвращается после деформации. Для плотной посадки, замков и многослойных участков эта разница особенно существенна. Параметр толщины в программе полезен, но не является сертификатом технологических припусков под любой картон.
Влажность и условия хранения также входят в маршрут: поступивший лист и лист после длительного пребывания в цехе могут вести себя по-разному. Применяйте рекомендации поставщика конкретного материала и фиксируйте условия пробы. В этом обзоре не назначается универсальная влажность, которая якобы делает любой картон пригодным для любой высечки.
Источники к этому разделу (3)
- CITO Abacus: Cardboard — расчёт биговального канала и высоты линейкиhttps://www.cito.de/en/US/boxline/creasing_matrix/cito_abacus_online/cardboard/Полный текст релевантного раздела прочитан через Jina; открыт без регистрации. Интерактивный калькулятор не испытывался.
- Holmen: Creasing and foldinghttps://www.holmen.com/en/board-and-paper/insights/paper-academy/paperboard-creasing-and-folding/Полный технический текст прочитан через web.run. Jina дал CAPTCHA; файл holmen-creasing.txt содержит этот сбой, а не статью.
- Holmen: General Technical Information About Paperboardhttps://www.holmen.com/globalassets/board-and-paper/products/general-technical-information.pdfПрочитан индексированный фрагмент Exa с рекомендациями 45–60% RH и 20–23 °C. Применимость — условия производителя, не универсальная норма.
Гофрокартон, микрогофра и кашированный лист
Гофрокартон отличается от сплошного картона слоистой структурой и направлением гофры. Толщина по свободному краю, сжатая толщина в биге и поведение при сгибе — разные величины. Факт по материалам CITO: для гофрокартона предлагается специальная геометрия биговальных каналов. Перенос формулы для сплошного картона на любой гофролист без проверки не обоснован.
Редакционная рекомендация: в задании указывайте профиль, число слоёв, направление гофры, сочетание лайнеров и фактическую толщину. У кашированного листа важны также лицевая печатная часть, клей, плоскостность и состояние после выдержки. Проба на незапечатанном основании не подтверждает качество будущей кашированной упаковки.
Для высечки проверяют не только отсутствие недореза, но и смятие, отслоение, трещины наружного слоя, форму замков и способность коробки собираться. На цифровом столе направление, инструмент и прижим должны дать нужный сгиб; на прессе — согласованное взаимодействие линеек и ответной оснастки. Результаты разных технологий могут потребовать отдельных технологических профилей одной конструкции.
Паспортные ограничения конкретных прессов отличаются даже у близких по классу машин. Например, в карточке Mastermatrix 106 CSB расширенная работа с гофрокартоном обозначена опцией. Поэтому строку «до 4 мм» из другой модели нельзя переносить на весь B1-класс. Подтверждайте материал на комплектации, которая действительно входит в предложение.
Источники к этому разделу (4)
- CITO ULTIMATE IK — биговальные каналы для гофрокартонаhttps://www.cito.de/en/PE/boxline/creasing_matrix/cito-ultimate/cito-ultimate-ik/Полный релевантный раздел действующей карточки ULTIMATE IK прочитан через Jina; cito-ik-current.txt. Старый URL /cito/products-corrugated-board/... дал только заголовок; заменён на читаемую карточку того же продукта. Независимого испытания нет.
- HEIDELBERG: Mastermatrix 106 CSBhttps://www.heidelberg.com/global/en/print_and_packaging/finishing/die_cutting/die_cutting__machines/mastermatrix_106_csb/mastermatrix_106_csb_1.jsp
- SBL: 1060SCB — stripping and blankinghttps://www.sblmachinery.com/die-cutting-machine/sbl-1060scb/
- Zünd S3: размеры, инструмент, подачаhttps://www.zund.com/en/cutting-systems/digital-cutting-systems/s3-cutter
Из чего состоит штанцформа и почему цена «за метр» неполна
Режущая форма включает основание и установленные линейки; в зависимости от задания добавляются биговальные и специальные операции, эжекционные материалы, ответная оснастка. Для автоматизированного удаления отходов и разделения нужны соответствующие комплекты. Факт по предложениям изготовителей: проектирование, контрматрица, специальные линейки и подготовка к стриппингу могут тарифицироваться отдельно.
Редакционный вывод: погонные метры — удобная база части расчёта, но не универсальная цена готового рабочего комплекта. Важны геометрия, насыщенность основания, число мелких отверстий, сложность изгибов, материал, требуемое качество кромки и оснащение следующих станций. Форма для ручного тигеля и комплект для выдачи отдельных стоп на автомате могут выполнять один внешний контур, но быть разными коммерческими объектами.
В спецификации полезно разделить: конструирование и проверку, режущую форму, биговальную оснастку, удаление отходов, разделение, приправку, доставку, монтаж и пробу. Для каждой позиции должно быть ясно, кто её делает, кому принадлежит файл и что передаётся заказчику. Это позволяет сравнить предложения с одинаковой границей результата.
Не назначайте универсальный ресурс формы в ударах. CITO отдельно предостерегает от универсального ресурса биговальных каналов: результат зависит от обрабатываемого материала и условий. При планировании нужны условия хранения, осмотра, ремонта и критерий непригодности под конкретную работу. Замена ножей или резины, ремонт основания и повторная приладка тоже стоят денег. «Форма уже есть» означает отсутствие новой покупки только после подтверждения её пригодности, а не после нахождения старой фанеры на складе.
Источники к этому разделу (6)
- Лазерные Технологии: прайс-лист от 01.10.2025https://www.lasertechno.ru/prajs-listПолный прайс прочитан через Jina. На странице фиксированная дата 01.10.2025; НДС не указан. Условие расчёта основания требует уточнения из-за неясной формулы.
- ДТ ЭКО: услуги и цены на вырубные штампыhttps://dteco.ru/uslugi-i-tseny-na-vyrubnye-shtampy-proizvodstvo-shtantsform/Полный прайс прочитан через Jina. Дата обновления не указана; источник пишет «НДС (20%)», это не подтверждение актуальной законной ставки.
- Marbach: Make-ready, steady, GO!https://www.marbach.com/en/experience-hub/make-ready-steady-goПрочитан публичный текст страницы через Jina. Регистрационный whitepaper не скачивался.
- CITO: Revolution in Crease Quality Consistencyhttps://www.cito.de/en/BD/boxline/creasing_matrix/cito-ultimate/revolution-crease-quality-consistency/Полный текст технической статьи прочитан через Jina после восстановления сети; сохранён cito-consistency.txt. Данные — исследование изготовителя при заданных условиях. Сам источник прямо отвергает универсальные утверждения о ресурсе биговальных каналов.
- Marbach: marbaject — The rubber does the trickhttps://www.marbach.com/en/experience-hub/marbaject-the-rubber-does-the-trickПубличный текст статьи полностью прочитан через web.run после восстановления сети; сохранён web-batch-1.txt. Заявления изготовителя, не самостоятельный тест.
- Marbach: Blanking — Systematic separationhttps://www.marbach.com/en/experience-hub/blanking-systematic-separationПубличный технический текст страницы полностью прочитан через web.run; сохранён web-batch-1.txt. Регистрационный whitepaper не скачивался.
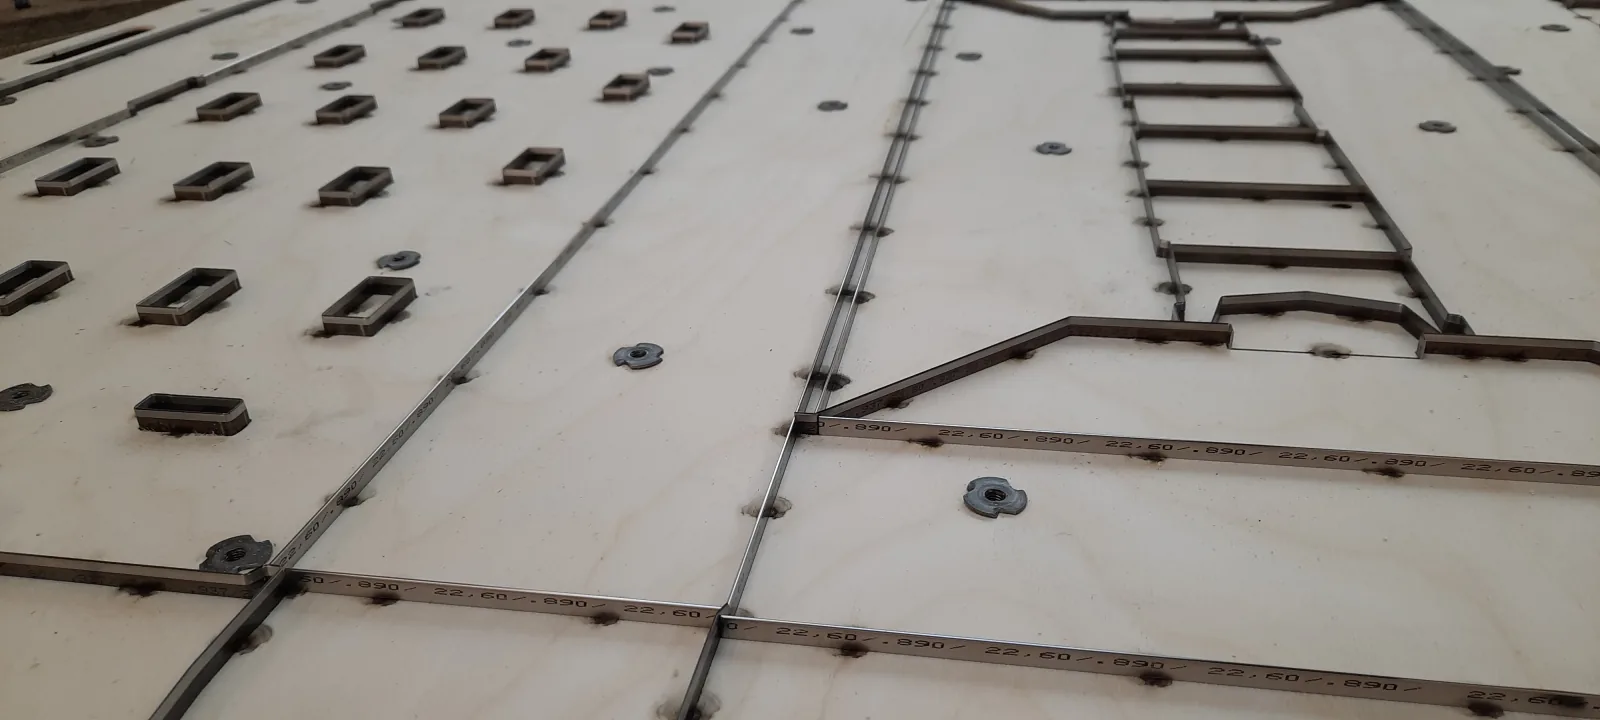
Биговка: канал, линейка и материал работают вместе
Факт по открытому расчётному руководству CITO для сплошного картона: для показанной системы и диапазона толщин 0,2–1,65 мм ширина канала B = 1,5 × толщина картона + толщина биговальной линейки. CITO оговаривает зависимость результата от материала. Это отправная точка под описанные условия, а не универсальная настройка всех материалов и видов оснастки. Итоговый выбор сверяют с изготовителем и физической пробой.
Расчётное пояснение: при картоне 0,4 мм и линейке 0,7 мм первая формула даёт 1,3 мм. Такое число помогает понять зависимость геометрии, но не подтверждает качество бига на вашей печати, плёнке и направлении волокна. После расчёта требуется физическая проба, оценка поверхности и сборки. Самостоятельно менять ответную оснастку по одному примеру из статьи не следует.
Редакционный вывод: «сделать биг сильнее» — недостаточно точное решение. Нужно понять, меняется ли геометрия канала, высота или толщина линейки, давление, направление сгиба, состояние материала либо способ подготовки поверхности. Недостаточное формирование сгиба и чрезмерное повреждение наружного слоя могут требовать разных исправлений.
Проверяйте сгиб после полного производственного маршрута и выдержки, согласованной для материала. Для коробки важны направление закрывания, усилие сборки, положение клапанов и состояние видимой поверхности. Отдельно рассматривайте сгибы вдоль и поперёк волокна: их нельзя автоматически признать одинаковыми только по одной удачной линии на образце.
Источники к этому разделу (3)
- CITO Abacus: Cardboard — расчёт биговального канала и высоты линейкиhttps://www.cito.de/en/US/boxline/creasing_matrix/cito_abacus_online/cardboard/Полный текст релевантного раздела прочитан через Jina; открыт без регистрации. Интерактивный калькулятор не испытывался.
- Holmen: Creasing and foldinghttps://www.holmen.com/en/board-and-paper/insights/paper-academy/paperboard-creasing-and-folding/Полный технический текст прочитан через web.run. Jina дал CAPTCHA; файл holmen-creasing.txt содержит этот сбой, а не статью.
- Holmen: Incada family — Creasing recommendationshttps://www.holmen.com/globalassets/board-and-paper/products/creasing_recommendations_incada.pdfПрочитана таблица из индексированного фрагмента PDF в Exa; прямое чтение/рендер PDF не состоялись из-за сети.
Перемычки, резины и чистая кромка
Факт по Marbach: небольшие перемычки удерживают части высеченного листа во время его транспортировки; производитель различает соединения для перемещения листа и соединения на отходах. Поэтому локально оставленный мостик не всегда является случайным недорезом. Важно, предусмотрен ли он технологией и соответствует ли согласованному качеству после отделения.
Редакционная рекомендация: отдельно согласуйте, где допустим след перемычки, каким он может быть и какую сторону коробки увидит покупатель. Для видимого верхнего клапана и скрытого клеевого участка требования могут отличаться. Нельзя обещать «кромку совершенно без следов» по фотографии плоттерного образца и затем незаметно заменить маршрут на форму с другим способом удержания листа.
Эжекционные элементы помогают освобождать материал и поддерживать его поведение при работе формы. Их подбор связан с геометрией, материалом и скоростью. Состояние резин нужно включать в осмотр повторно используемой формы. Экономию на обслуживании оценивать следует по общему результату: остановки, повреждения и ручная доработка способны стоить дороже заменённого элемента.
Следы на кромке классифицируйте до тиража: технологически согласованный след, повреждение при разделении и фактический недорез — разные причины и действия. Один общий процент «брака высечки» скрывает, где именно потеряны деньги.
Источники к этому разделу (2)
- Marbach: Nicks — Small paperboard connection with a big effecthttps://www.marbach.com/en/experience-hub/nicks-small-paperboard-connection-with-a-big-effectПрочитан публичный текст страницы через Jina. Регистрационный factsheet не скачивался.
- Marbach: marbaject — The rubber does the trickhttps://www.marbach.com/en/experience-hub/marbaject-the-rubber-does-the-trickПубличный текст статьи полностью прочитан через web.run после восстановления сети; сохранён web-batch-1.txt. Заявления изготовителя, не самостоятельный тест.
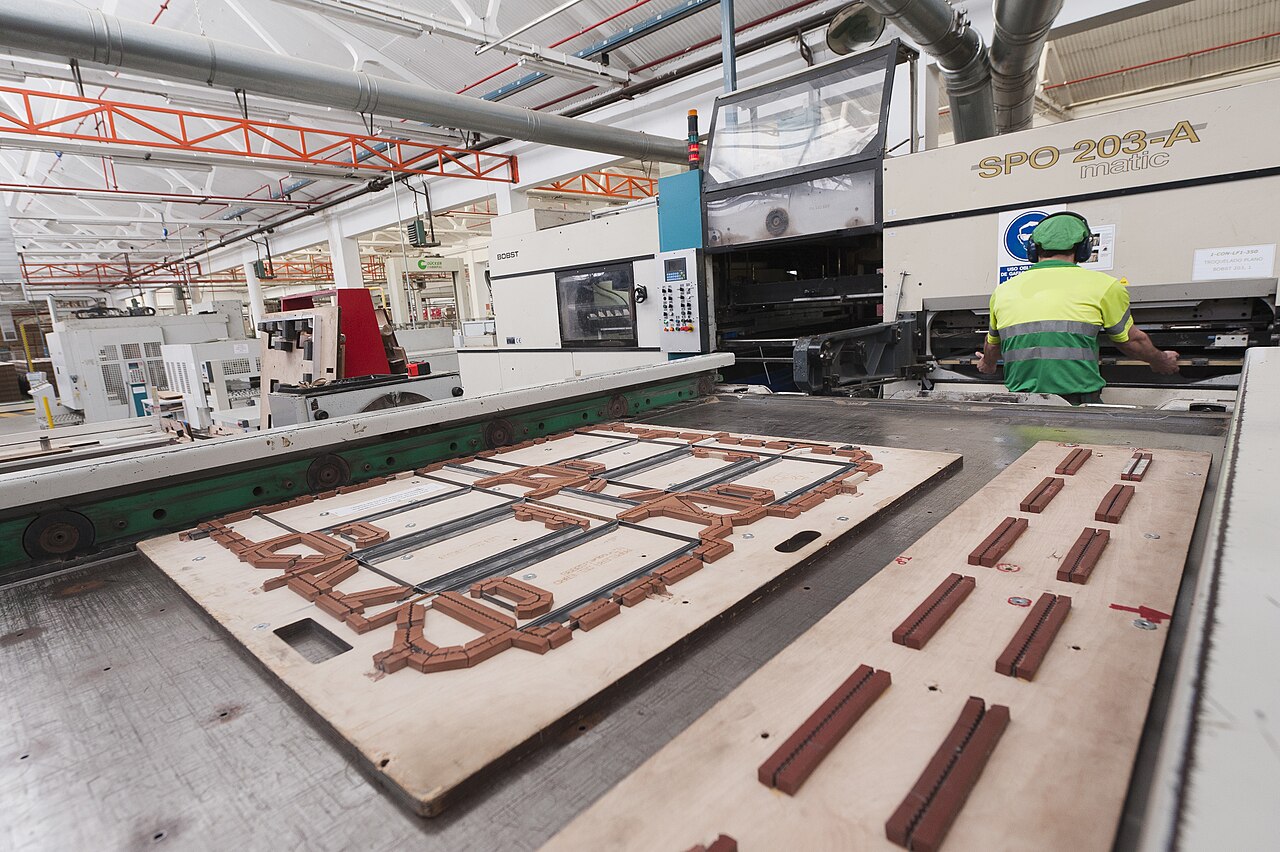
Приладка, давление и совместимость оснастки
Факт по Marbach: реальные допуски машины, формы, плиты и материала вызывают локальные различия контакта; приправка компенсирует их. В производстве важны общая подготовка плоскости и настройка отдельных участков. Это объясняет, почему готовая новая форма не означает мгновенный выход на устойчивый тираж.
Редакционный вывод: запас общего усилия не заменяет равномерность и правильную оснастку. Одинаковая площадь двух форм может содержать разную длину режущих и биговальных линеек. Число тонн в названии предложения не позволяет без расчёта сказать, какая форма будет работать лучше. Пробный прогон должен захватывать всё рабочее поле и наиболее требовательные участки.
Совместимость проверяется по полному комплекту: рабочее поле, захват, рамка, размещение фиксаторов, высота линейки, плиты, биговальная часть и следующие станции. Факт из паспортов SBL: у 1060SE и 1060SCB высота линеек указана по-разному. Поэтому даже знакомый формат не гарантирует прямую перестановку формы без согласования.
На повторе полезно сохранять номер формы, материал, версию файла, карту настройки и утверждённый образец. Это сокращает неопределённость следующего запуска. Но длительность повторной приладки нельзя считать нулевой по определению: форму нужно установить, проверить после хранения и подтвердить на новой партии материала.
Источники к этому разделу (3)
- Marbach: Make-ready, steady, GO!https://www.marbach.com/en/experience-hub/make-ready-steady-goПрочитан публичный текст страницы через Jina. Регистрационный whitepaper не скачивался.
- SBL: 1060SEhttps://www.sblmachinery.com/die-cutting-machine/sbl-1060se/Числа сверены с HTML производителя; высота линеек в карточке 23,6 мм.
- SBL: 1060SCB — stripping and blankinghttps://www.sblmachinery.com/die-cutting-machine/sbl-1060scb/
Раскладка: число заготовок на листе меняет всю экономику
Сравнение по одному формату готовой коробки недостаточно. Для каждого маршрута нужно установить формат покупного и производственного листа, полезное поле, число позиций, направление материала, технические поля, расстояния между заготовками и способ удаления отходов. Пресс, печатная машина и стол могут иметь разные ограничения. Самая плотная геометрическая раскладка не всегда производима.
Факт по паспортам: максимальный лист и поле высечки различаются, например у NOVACUT 106 ER. У Dayuan BHT-1060SCE отдельно задан диапазон захватной кромки. Редакционный вывод: делить площадь большого листа на площадь одной развёртки и называть результат тиражным выходом нельзя. Помимо площади важны форма, ориентация, служебные зоны и возможность транспортировки.
Расчётное допущение: подготовленный лист стоит 32 ₽. Четыре годные позиции без потерь дают 8 ₽ материала на штуку, три позиции — уже 10,67 ₽. Разница в 2,67 ₽ может оказаться больше стоимости самой операции высечки. Однако переход к другой раскладке может одновременно изменить цену печати, форму, время стола и потери, поэтому выгоду пересчитывают для всего маршрута.
Для учебной модели ниже принят один и тот же лист с четырьмя позициями у всех трёх способов. Это специально упрощает сравнение. Если реальный тигель использует другой формат или автомат даёт другое число позиций, измените расчёт для каждого маршрута отдельно. Перенос одной общей цены листа на разные листы даёт неверный ответ.
Источники к этому разделу (2)
- BOBST: NOVACUT 106 ERhttps://www.bobst.com/na/en/products/flatbed-die-cutting/novacut-106-er
- Dayuan: BHT-1060SCE — cutting, stripping and blankinghttps://www.dayuan-machinery.com/bht-top-excellence-series/automatic-die-cutting-machine-with-stripping-blanking
Что считать принятой заготовкой
Принятая заготовка соответствует согласованной версии конструкции и пригодна для следующей операции или применения. Одного чистого внешнего контура недостаточно. Нужно проверить размеры, рез относительно печати, сгибы, замки, клеевые участки и отсутствие несогласованных повреждений. Если следующая операция — машинная склейка, пригодность к её подаче входит в требования к заготовке.
Редакционная рекомендация: составьте спецификацию приёмки до выбора оборудования. В ней должны быть точки измерения, способы оценки, допустимые отклонения и образцы спорных дефектов. Значение ±0,075 мм в паспорте приводки станка нельзя объявить допуском на все размеры коробки. Конструкция, материал, печать, обработка и сборка вносят разные составляющие результата.
Разделяйте контроль всех изделий, выборочную проверку партии и функциональный тест собранных образцов. Частоту, объём выборки и правила решения по партии устанавливайте с заказчиком по риску и условиям заказа. Предложенный ниже список — основа задания, а не универсальный стандарт статистической приёмки. Для критических изделий могут потребоваться отдельные отраслевые требования.
| Критерий | Что проверяют | Что нужно согласовать |
|---|---|---|
| Версия конструкции | Номер файла, материал, направление и сторона | Как исключают смешение версий и партий |
| Геометрия | Контрольные размеры, пазы, окна и замки | Точки, инструмент измерения и допуски |
| Совмещение | Рез и биг относительно согласованной графики | База отсчёта, контрольные элементы |
| Кромка | Недорез, разрыв, след перемычки, расслоение | Видимые и скрытые зоны; предельные образцы |
| Сгиб | Трещины, поведение покрытия и усилие сборки | Направление сгиба и состояние после выдержки |
| Функция | Посадка товара, закрывание, автодно, клеевой участок | Что проверяют на собранной коробке |
| Готовность к следующему этапу | Чистота, отсутствие выпадов, плоскостность, стопа | Требования склейки, упаковки и маркировки |
| Количество | Фактически принятые заготовки одного задания | Недопоставка, перепоставка и учёт запаса |
Дефекты: связываем наблюдение с проверкой причины
Редакционный диагностический список помогает организовать проверку, но не ставит диагноз без осмотра. Один и тот же внешний признак может иметь несколько причин. Например, повреждение кромки может появиться при резе, во время удаления отходов или при ручном разделении. Если отметить только финальный брак, исправлять будут не обязательно тот этап.
Сохраняйте образцы после каждой подозрительной стадии. Установите, есть ли дефект уже на печатном листе, после реза, после выборки или только после сгиба. Полезны привязка к позиции на листе, времени тиража и партии материала. Систематическая ошибка в одном месте формы требует другого разбирательства, чем случайные повреждения по всей стопе.
| Наблюдение | Проверить в первую очередь | Что нельзя заключать сразу |
|---|---|---|
| Недорез в одном участке | Форму, контакт, плиту, материал и карту приправки | «Нужен только более мощный пресс» |
| Трещина на сгибе | Материал, направление волокна, покрытие, геометрию и режим бига | «Любая биговка должна быть глубже» |
| Разрыв у перемычки | Её расположение, размер, эжекцию и способ разделения | «Это всегда тупой нож» |
| Смещение контура к печати | Печатный лист, базу привязки, подачу, метки и компенсацию | «Точность каретки равна точности готовой коробки» |
| Выпады остаются в окнах | Геометрию отходов, оснастку удаления, статическое прилипание | «Раз есть stripping, всё должно уходить автоматически» |
| Не закрывается замок | Размеры после сгиба, толщину, зазоры, версию конструкции | «Правильная 3D-модель исключает ошибку сборки» |
| Падает скорость на длинной партии | Остановки, загрузку, инструмент, отходы, приёмную стопу | «Паспорт завышен именно на столько процентов» |
Источники к этому разделу (4)
- Holmen: Creasing and foldinghttps://www.holmen.com/en/board-and-paper/insights/paper-academy/paperboard-creasing-and-folding/Полный технический текст прочитан через web.run. Jina дал CAPTCHA; файл holmen-creasing.txt содержит этот сбой, а не статью.
- Marbach: Make-ready, steady, GO!https://www.marbach.com/en/experience-hub/make-ready-steady-goПрочитан публичный текст страницы через Jina. Регистрационный whitepaper не скачивался.
- Marbach: Nicks — Small paperboard connection with a big effecthttps://www.marbach.com/en/experience-hub/nicks-small-paperboard-connection-with-a-big-effectПрочитан публичный текст страницы через Jina. Регистрационный factsheet не скачивался.
- Marbach: Perfect stripping with Marbach stripping technologieshttps://www.marbach.com/en/news/perfect-stripping-with-marbach-stripping-technologiesПубличный технический текст статьи полностью прочитан через web.run; сохранён web-batch-2.txt. Дата статьи 27.11.2024, последующие даты относятся к рекомендованным новостям.
Передача файла из конструктора в производство
Первый пакет должен содержать утверждённую развёртку в масштабе 1:1, контрольный размер, единицы, номер версии, материал и сторону просмотра. Рез, биговка, перфорация, частичный рез и вспомогательная графика должны различаться способом, который понимает принимающий CAD/CAM. Синие и красные линии на экране полезны человеку, но без настройки соответствия не гарантируют назначения нужного инструмента.
Факт по документации Esko: производственный экспорт различает форматы, слои и типы линий, а построение ответной биговальной оснастки содержит собственные параметры. Редакционный вывод: обычный векторный контур ещё не описывает весь технологический комплект. Подготовку файла под конкретный стол или изготовителя формы нужно включить в заказ и проверить до оплаты тиражной оснастки.
После импорта измерьте известный участок, проверьте пропавшие линии, дублирующиеся сегменты, незамкнутые контуры, направление операций и объекты за пределами листа. На столе дублирующая линия может вызвать повторный проход; в изготовлении формы та же ошибка может быть интерпретирована иначе. Технический текст, размеры и подписи должны быть исключены из обрабатываемых операций, если иное не требуется заданием.
Утверждайте не только файл дизайнера, но и производственную версию после подготовки: раскладку, метки, поля, места перемычек и ориентацию. Если специалист исправил замок или припуск, правка должна вернуться в согласованный исходник. Иначе повтор через месяц может начаться с прежнего файла и воспроизвести уже исправленную ошибку.
Источники к этому разделу (3)
- Esko i-cut Layout 18: Export Production Fileshttps://docs.esko.com/docs/en-us/icutlayout/18/userguide/en-us/common/icl/topic/to_export_production_files.htmlПолная страница официальной версионной документации прочитана через web.run; сохранён web-batch-2.txt. Подтверждает семантику производственного экспорта, а не актуальные тарифы/бесплатность.
- Esko ArtiosCAD 22.11: Intelligent Countershttps://docs.esko.com/docs/en-us/artioscad/22.11/userguide/en-us/common/ac/topic/UG3_Designer_id1055268UER23.htmlПолная страница официальной версионной документации прочитана через web.run; сохранён web-batch-2.txt. Типы каналов вдоль/поперёк волокна и их отображение на инструменты подтверждены; самостоятельного запуска нет.
- Полиграфия: предыдущий обзор конструкторов коробокhttps://polig.ru/journal/box-dieline-generators
Реальные цены штанцформ: что видно в открытых прайсах
Факты по предложениям ниже просмотрены 9 октября 2026 года. Они показывают структуру цены у конкретных исполнителей. Это не статистическая выборка рынка и не обещание, что заказ с любым контуром будет выполнен по нижней границе. Мы не запрашивали персональные коммерческие предложения и не подтверждали поставку.
У «Лазерных Технологий» на странице указан прайс от 1 октября 2025 года. У ДТ ЭКО дата обновления не установлена; страница содержит указание «НДС (20%)». Сохраняем его как текст источника, а не как утверждение о действующей налоговой ставке. Для реального сравнения нужно запросить актуальную сумму и налоговую базу, одинаковую для всех вариантов.
| Источник и предмет | Опубликованный ориентир | Граница сведений |
|---|---|---|
| Лазерные Технологии: простая плоская форма | 1 300 ₽ за погонный метр; минимум заказа 2 500 ₽ | Прайс от 01.10.2025; НДС в прочитанном тексте не указан |
| Тот же источник: проектирование / контрматрица | Проектирование от 1 500 ₽; контрматрица от 500 ₽ за штуку | Отдельные позиции; итог зависит от задания |
| ДТ ЭКО: простые коробки из сплошного картона | От 1 350 ₽ за погонный метр; минимум формы 2 500 ₽ | На странице указано включение НДС (20%); актуальность ставки не подтверждена |
| ДТ ЭКО: форма под работу со стриппингом | От 2 000 ₽ за погонный метр | Нельзя автоматически считать полным комплектом всех секций автомата |
| ДТ ЭКО: дополнительные условия | Срочность +20%; доставка по городу от 500 ₽ | Итоговый срок, маршрут и включённость уточняются |
Источники к этому разделу (2)
- Лазерные Технологии: прайс-лист от 01.10.2025https://www.lasertechno.ru/prajs-listПолный прайс прочитан через Jina. На странице фиксированная дата 01.10.2025; НДС не указан. Условие расчёта основания требует уточнения из-за неясной формулы.
- ДТ ЭКО: услуги и цены на вырубные штампыhttps://dteco.ru/uslugi-i-tseny-na-vyrubnye-shtampy-proizvodstvo-shtantsform/Полный прайс прочитан через Jina. Дата обновления не указана; источник пишет «НДС (20%)», это не подтверждение актуальной законной ставки.
Реальные цены высечки: удар, лист и «единица продукции»
Факт по странице «Зиграф»: базовая приладка стоит 1 500 ₽, один удар — 1,5 ₽; стоимость приладки может меняться из-за количества биговальных ножей. При 1 000 ударах эти две раскрытые строки дают 3 000 ₽. Это арифметическое прочтение прайса, а не цена 1 000 готовых коробок: число позиций, материал, форма и последующая обработка из двух ставок не определяются.
У «Печатных Дел Мастера» таблица использует собственную единицу «1 ед. продукции» и различает автомат и тигель. Ниже приведён небольшой фрагмент строки «В2 (500×700 мм)» в обозначении сайта. Единицу нельзя без уточнения переименовать в принятую заготовку. Состав цены, налоговая база и фактическая дата обновления в изученном разделе не установлены.
Редакционный вывод: даже конкретный прайс может иметь точку смены более выгодного оборудования. Но этот порог относится к тарифу и условиям исполнителя, а не к физическому закону высечки. Таблицу нельзя напрямую сравнивать с ценой удара другого подрядчика или с нашей полной моделью, в которой учитывается подготовленный печатный материал.
| Количество в таблице поставщика | Автомат, ₽ за указанную единицу | Тигель, ₽ за указанную единицу |
|---|---|---|
| 100 | 57,50 | 46,00 |
| 500 | 14,04 | 14,86 |
| 1 000 | 8,49 | 10,84 |
| 5 000 | 3,94 | 7,57 |
| 10 000 | 3,47 | 7,24 |
Источники к этому разделу (2)
- Печатных Дел Мастер: вырубка, прайс автомат/тигельhttps://pd-master.ru/services/vyrubkaПрайс прочитан через Jina. Дата в Exa была 26.07.2026, в прочитанной странице 09.10.2026 при одинаковых ценах; фактическая дата обновления не подтверждена. Единица сайта — «1 ед. продукции», не установленная редакцией принятая заготовка.
- Зиграф: высечка на профессиональном производствеhttps://zigraf.net/virubka/Полный раздел услуг и цен прочитан через Jina. Дата/НДС/включение оснастки, удаления отходов и упаковки не подтверждены.
Цена оборудования: пять предложений не образуют рыночный диапазон
Факты по открытым карточкам на дату просмотра приведены как отдельные примеры. Условия сильно различаются: новая машина на складе в Китае, предложение со склада в России, старый пресс с самовывозом и базовый цифровой стол не являются взаимозаменяемыми ценами. Валюты не пересчитываются по случайному курсу; сначала определяют состав покупки.
В предложении на установленный участок должны быть известны оборудование и модули, ПО, доставка, такелаж, фундамент или подготовка места при необходимости, подключение, ввод, обучение, стартовые расходники и приёмка. Расходы, не раскрытые в карточке, не равны нулю. Для б/у дополнительно нужны обследование и смета восстановления.
| Предложение | Цена, замеченная при проверке | Что ограничивает сравнение |
|---|---|---|
| Ruize ML-750: склад Китай / склад Россия | 484 000 ₽ / 754 000 ₽ | Два указанных продавцом варианта; полнота доставки и запуска требует КП |
| Б/у ML-750, 2002 год, объявление Тверской Типографии | 250 000 ₽ | Состояние не осматривалось; дата обновления в копиях различается |
| Heidelberg Cylinder S 54×72 у Lidograf | 15 500 EUR | Б/у; налоги, доставка, монтаж и приёмка не подтверждены |
| BOBST SP 102 E, 1981 год, объявление на Werktuigen | 50 000 EUR, EXW, плюс НДС по объявлению | Цена конкретного экземпляра; не цена нового автомата |
| Summa F1612 у Alphaset | 55 900 EUR без 20% НДС по странице | Поколение не уточнено; не подтверждённая цена F1612 Vantage; инструменты уточняются |
Источники к этому разделу (5)
- Ruize Machinery: ML-750, цены в Китае и Россииhttps://ruize.ru/catalog/oborudovanie-dlya-vyisechka-bigovki-tisneniya/ml-750Цена предложения прочитана 09.10.2026: 484 000 ₽ на складе в Китае, 754 000 ₽ на складе в РФ. У страницы расхождение скорости: вверху до 28, в таблице до 25 циклов/мин. НДС и полный состав затрат надо закрепить в КП.
- Тверская Типография: б/у ML-750, объявление №968112https://prostanki.ru/board/item/968112Прочитанная цена 250 000 ₽ за машину 2002 года. Даты обновления в поисковой и открытой копиях различаются; фиксируется дата доступа 09.10.2026. Наличие и состояние не проверялись.
- Lidograf: Heidelberg Cylinder S 54×72, предложение продавцаhttps://www.lidograf.pl/en/hs-product/heidelberg-cylinder-s-54x72-automatic-die-cutting-machine-3/На прочитанной карточке 15 500 EUR. Цена предложения, состояние и комплектация заявлены продавцом; осмотра и теста машины не было. НДС и поставка отдельно не разъяснены.
- BOBST SP 102 E 1981: объявление A218-14583https://www.werktuigen.com/bobst-sp+102/wt-218-14583Прочитано 09.10.2026; обновление объявления 10.08.2026. 50 000 EUR EXW, плюс НДС, возможен торг. Состояние и доступность заявлены продавцом.
- Alphaset: цены и базовая комплектация Summa F Serieshttps://www.alphaset.at/maschinen/schneideplotter/summa-f-serie/Открытая цена продавца на дату проверки. Поколение F1612 не уточнено; переносить цену на актуальную Vantage нельзя. Дата действия прайса не указана.
Полная себестоимость: договоримся о границе расчёта
В модели сравниваем три маршрута от подготовленного печатного листа до принятой высеченной заготовки. Цена входящего листа включает его материал и выполненные до высечки операции в принятой у предприятия оценке. Если брак испортил уже запечатанный и ламинированный лист, потеря относится ко всей этой ценности, а не только к цене чистого картона.
Расчётное допущение: стоимость машиночаса включает оборудование, оператора во время его работы, энергию, обслуживание и выбранное распределение расходов владения. Отдельная подготовка — инженерная и файловая работа вне уже учтённой машинной приладки. Ставка выборки, контроля и укладки относится к работе вне включённых в машиночас операций и работников. Если встроенная станция уже включена в час, платить за неё второй раз в модели не нужно.
Не включены склейка коробки, вклейка прозрачного окна, комплектование товаром, внешняя доставка, прибыль продавца и расчёт налогов. Укладка означает производственную обработку заготовок; отдельная транспортная упаковка при необходимости добавляется. Все условные суммы выражены в рублях на одной выбранной налоговой базе. Для реального заказа границы нужно записать так же явно.
Редакционный вывод: полную себестоимость, доплату за операцию и отпускную цену нельзя ставить в один столбец без пояснения. Если лист уже оплачен, он не исчезает из полной себестоимости. В оперативном выборе свободного оборудования можно отдельно считать только дополнительные устранимые затраты, но тогда одинаковый принцип применяют ко всем маршрутам.
Формула стоимости принятой заготовки
Обозначим N — нужное количество принятых заготовок; k — число позиций на рабочем листе; y — долю годных после всех включённых операций, 0 < y ≤ 1; s — листы, полностью потерянные на приладке. Плановое число рабочих листов S = округление вверх [N / (k × y)], а потреблённых листов — S + s. Доля годных здесь относится только к рабочим листам, иначе приладка будет учтена дважды.
Далее p — стоимость подготовленного листа; D — новая оснастка; P — подготовка заказа вне машинного времени; R — полная ставка машиночаса; t₀ — часы приладки; V — рабочая скорость в листах за час, без отдельной приладки; d — дополнительная выборка, контроль и укладка на одну тиражную заготовку до отбора. Стоимость партии C = D + P + p × (S + s) + R × (t₀ + S/V) + d × k × S. Стоимость принятой заготовки c = C/N.
Ставка d применяется ко всем тиражным позициям до окончательного отбора. Если часть брака отсекается до дорогой ручной операции, более подробная модель должна вести выход по стадиям. В данной модели это упрощение открыто: она не пытается по одному проценту восстановить неизвестный маршрут каждого дефектного изделия.
Округление вверх даёт целое количество листов для ожидаемого выхода. Оно не гарантирует получение N годных при случайном браке. Для планирования заказа нужна отдельная политика страхового запаса и условия недопоставки/перепоставки. В фактическом отчёте знаменатель — действительно принятый объём; в учебном плане — заказанное N. Возможный небольшой излишек не считается дополнительной продажей.
Не добавляйте поверх этой суммы повторно весь испорченный материал: его расход уже вырос через y и s. Не делите вторично скорость на «процент эффективности», если V получена из хронометража с теми же остановками. Не прибавляйте зарплату человека, который уже включён в R. Проверка двойного счёта важнее лишнего знака после запятой.
Открытые допущения учебного примера
Расчётные допущения: одинаковый подготовленный лист по 32 ₽, четыре заготовки на рабочем листе, одинаковая согласованная граница приёмки. Формат и конкретная марка машины намеренно не назначены: скорости ниже — условные рабочие параметры, а не измерения изделий из каталога. Перед применением каждый маршрут должен подтвердить, что заданная раскладка и качество для него достижимы.
У тигеля новая форма условно стоит 18 000 ₽, у автомата комплект оснастки — 30 000 ₽. Разница отражает выбранный сценарий оснащения, а не обязательную наценку за любой автомат. У цифрового стола нет индивидуальной штанцформы, но инструмент и износ включены в принятую часовую ставку. Начальная подготовка и потери у всех способов сохраняются.
Модель нужна для исследования чувствительности. Если у вас готовая форма, меньше приладочных листов, другой час или более быстрый цифровой цикл, вывод может измениться. Поля калькулятора принимают нулевую известную ставку, но пустое значение требует заполнения и не превращается в бесплатную операцию.
| Параметр | Цифровой стол | Тигель | Автомат с разделением |
|---|---|---|---|
| Новая оснастка, ₽ | 0 | 18 000 | 30 000 |
| Подготовка вне приладки, ₽ | 600 | 900 | 1 600 |
| Приладка, ч | 0,25 | 1,5 | 2 |
| Потерянных приладочных листов | 3 | 40 | 120 |
| Рабочая скорость, листов/ч | 110 | 900 | 4 200 |
| Полная ставка, ₽/ч | 1 800 | 1 500 | 5 500 |
| Дополнительная обработка до отбора, ₽/заготовку | 0,75 | 1,20 | 0,18 |
| Выход годных, % | 98 | 96 | 98,5 |
Проверьте экономику своего тиража
Начальные числа — условный пример статьи. Это три расчётных маршрута на одном листе с одинаковой раскладкой. Замените ставки и скорость результатами своего прогона.
При повторе обнуляется только новая оснастка. Приладка, подготовка и потери сохраняются. Полная стоимость часа уже включает оператора и расходы владения; добавлять их повторно нельзя.
Изменить допущения трёх маршрутов
Подготовка заказа — дополнительные работы вне оплаченной приладки. Выборка, контроль и укладка — только операции и труд, ещё не учтённые в стоимости машинного часа.
На узком экране прокрутите таблицу вправо, чтобы увидеть все три маршрута.
| Статья | Цифровой стол | Тигель | Автомат с разделением заготовок |
|---|---|---|---|
| Листов на тираж + приладку | 256 + 3 | 261 + 40 | 254 + 120 |
| Часов на машине | 2,58 | 1,79 | 2,06 |
| Новая оснастка | 0,00 ₽ | 18 000,00 ₽ | 30 000,00 ₽ |
| Подготовка заказа | 600,00 ₽ | 900,00 ₽ | 1 600,00 ₽ |
| Листы на приладку | 96,00 ₽ | 1 280,00 ₽ | 3 840,00 ₽ |
| Листы на тираж | 8 192,00 ₽ | 8 352,00 ₽ | 8 128,00 ₽ |
| Время приладки | 450,00 ₽ | 2 250,00 ₽ | 11 000,00 ₽ |
| Время тиража | 4 189,09 ₽ | 435,00 ₽ | 332,62 ₽ |
| Выборка, контроль и укладка | 768,00 ₽ | 1 252,80 ₽ | 182,88 ₽ |
| Всего на заказ | 14 295,09 ₽ | 32 469,80 ₽ | 55 083,50 ₽ |
| На принятую заготовку | 14,30 ₽ | 32,47 ₽ | 55,08 ₽ |
Приближённые пересечения без округления листов: стол / тигель — 6 898 шт.; тигель / автомат — 17 393 шт.. Это попарные пересечения, а не выбор победителя: сравнивайте все три итога и допустимость маршрута.
Изменённые поля сохраняются в этом браузере. JSON фиксирует исходные данные и результаты на момент скачивания.
Выход годных задан средним процентом после включённых операций. Округление листов обеспечивает расчётный объём, но не гарантирует фактическую приёмку. Ставка выборки применяется ко всем тиражным заготовкам до отбора. Все деньги вводите на одной налоговой базе. Если маршруты используют разные форматы листа и раскладки, считайте их отдельно.
Новый заказ: как распределяется цена оснастки
Ниже расчётная себестоимость одной принятой заготовки в рублях по открытым допущениям. У каждой партии своя новая оснастка, её полная стоимость отнесена на этот заказ. Таблица включает подготовленный материал, приладку, рабочее время и обозначенную дополнительную обработку. Это не прайс типографии и не обещание доступного тарифа.
На 1 000 принятых заготовок стол потребляет 256 рабочих листов и 3 приладочных: всего 259. Полная расчётная сумма — 14 295,09 ₽, или 14,30 ₽ за заготовку. Тигель требует 261 рабочего и 40 приладочных листов; большая часть различия на таком тираже связана с новой формой и запуском. Автомат быстрее выполняет повторяемую операцию, но его фиксированные затраты распределяются на слишком малое N в этом сценарии.
На 10 000 заготовок стоимость тигельного маршрута — 122 635,67 ₽, или 12,26 ₽ за принятую штуку. Однако более дешёвый маршрут всё равно должен уложиться в срок и иметь доступную мощность. Таблица отвечает на вопрос о расходах при заданных условиях; пригодность конструкции и календарный план рассматриваются отдельно.
| Принятых заготовок | Стол, ₽/шт. | Тигель, ₽/шт. | Автомат, ₽/шт. |
|---|---|---|---|
| 100 | 24,81 | 234,69 | 473,25 |
| 500 | 15,44 | 54,94 | 101,52 |
| 1 000 | 14,30 | 32,47 | 55,08 |
| 5 000 | 13,34 | 14,51 | 17,93 |
| 10 000 | 13,22 | 12,26 | 13,28 |
| 20 000 | 13,16 | 11,14 | 10,96 |
| 50 000 | 13,13 | 10,47 | 9,57 |
Повторный заказ: готовая форма меняет результат
Второй расчёт обнуляет только новую оснастку D для каждого маршрута. Предполагается, что подходящая форма или полный комплект автомата уже оплачен, найден, исправен и пригоден к текущему заказу. Подготовка, установка, приладочные листы и проверка качества остаются прежними. Это осторожный сценарий; фактическое сокращение настройки можно добавить после измерения.
При 1 000 заготовок стол и тигель почти сравниваются: 14,30 против 14,47 ₽ за принятую штуку. При 5 000 тигель в этом примере уже дешевле. Поэтому обещание «малые тиражи всегда выгоднее на столе» особенно часто ошибается в отношении повторяющейся конструкции с готовой оснасткой.
Если комплект есть только для тигеля, нельзя поставить нулевую новую оснастку и автомату. Если штамп принадлежит подрядчику и его повторное использование оплачивается иначе, подставляйте условия договора. Стоимость прошлого изготовления остаётся частью оценки всей программы выпуска, но не становится новым денежным платежом при каждом повторе.
| Принятых заготовок | Стол, ₽/шт. | Тигель, ₽/шт. | Автомат, ₽/шт. |
|---|---|---|---|
| 100 | 24,81 | 54,69 | 173,25 |
| 500 | 15,44 | 18,94 | 41,52 |
| 1 000 | 14,30 | 14,47 | 25,08 |
| 5 000 | 13,34 | 10,91 | 11,93 |
| 10 000 | 13,22 | 10,46 | 10,28 |
| 20 000 | 13,16 | 10,24 | 9,46 |
| 50 000 | 13,13 | 10,11 | 8,97 |
Точка окупаемости штампа: формула и ограничения
Для объяснения границы временно уберём округление листов. Полная стоимость маршрута становится C(N) = F + v × N. Здесь F включает новую оснастку, отдельную подготовку, приладочное время и приладочный материал. Переменная стоимость принятой заготовки v = [p + R/V + k × d] / (k × y). Сравнивать только стоимость ножа со стоимостью движения стола недостаточно.
Если у маршрута Б фиксированные затраты выше, а переменные ниже, точка равенства N* = (FБ − FА) / (vА − vБ). Положительная точка имеет смысл только при подходящих знаках и одинаковом пригодном результате. При равной переменной стоимости решение определяется фиксированной частью; если один маршрут дороже по обеим частям, положительного полезного перехода может не быть.
По нашим допущениям стол и тигель с новой формой пересекаются примерно на 6 898 принятых заготовках; тигель и автомат — на 17 393. При готовой оснастке — примерно на 1 064 и 8 700. Точность до одной штуки здесь математическая, а не производственная: для решения разумнее говорить около 6,9 и 17,4 тысячи, либо 1,1 и 8,7 тысячи.
Редакционный вывод: попарное пересечение ещё не означает смену лучшего варианта. Стол и автомат в определённой точке могут сравняться, пока тигель дешевле обоих. Нужно сравнивать все допустимые маршруты. При округлении до целых листов рядом с границей появляются небольшие ступени и даже несколько локальных смен. Минимальные заказы и тарифные диапазоны подрядчика добавят свои ступени.
Чувствительность: какие числа меняют решение сильнее
Расчётные сценарии ниже меняют по одному параметру относительно нового заказа на 10 000 принятых заготовок. Остальные допущения остаются прежними. Это позволяет увидеть причину изменения, а не смешать более дешёвую форму, другой материал и другую скорость в один «улучшенный» вариант.
Если рабочая скорость стола меняется со 110 до 220 листов в час, его стоимость снижается с 13,22 до 11,13 ₽ за принятую заготовку. При 60 листах в час она, напротив, растёт до 16,70 ₽. Поэтому сложность траекторий нужно обсуждать по конкретному файлу: один рекламный максимум не описывает ни простой прямоугольник, ни насыщенную фигурную конструкцию.
В линейном приближении граница «стол — тигель с новой формой» при скорости стола 60, 110 и 220 листов в час оказывается около 3,2, 6,9 и 21,3 тысячи принятых заготовок соответственно. Разница больше, чем многие привычные «правила выбора по тиражу». Но удвоение скорости допустимо вводить только после прогона при сохранении качества и прочих затрат.
| Изменение в учебном сценарии | Стоимость затронутого маршрута, ₽/шт. | Что это показывает |
|---|---|---|
| Стол: 220 вместо 110 листов/ч | 11,13 | Реальный полный цикл меняет границу окупаемости формы |
| Стол: 60 вместо 110 листов/ч | 16,70 | Сложный контур может ускорить переход к штампу |
| Тигель: форма 9 000 вместо 18 000 ₽ | 11,36 | Доступная оснастка влияет особенно на небольшую партию |
| Тигель: выход годных 90 вместо 96% | 12,93 | Низкая цена операции не устраняет потери |
| Автомат: 3 позиции на том же листе вместо 4 | 16,10 | Неудачная раскладка способна съесть преимущество скорости |
Одна конструкция и двадцать разных: одинаковый тираж, разная экономика
Расчётное допущение: сравним 10 000 заготовок одной новой конструкции и 20 новых конструкций по 500. У каждой из двадцати — отдельная форма, отдельная подготовка и приладка, а остальные параметры сохранены. Совместный монтаж нескольких разных конструкций на одной форме в этом примере не предполагается.
Одна партия даёт общую стоимость около 132,2 тысячи ₽ на столе, 122,6 тысячи ₽ на тигеле и 132,8 тысячи ₽ на автомате. Двадцать независимых запусков на то же суммарное количество дают около 154,4, 549,4 и 1 015,2 тысячи ₽ соответственно. Это не описание среднего производства: пример изолирует цену разнообразия и повторяющихся запусков.
Редакционный вывод: сегментировать портфель нужно не только по количеству штук. Считайте число уникальных геометрий, запусков в месяц, изменений размеров и повторов. Сто разных артикулов с одинаковым контуром и разной графикой могут использовать одну оснастку; двадцать разных размеров — уже другая задача. Переменная печать не всегда означает переменную геометрию.
Совместный монтаж способен изменить расчёт: несколько позиций можно разместить на одном листе, если совместимы материалы, количества, сроки и последующая сортировка. Но неравный спрос создаёт лишний выпуск одних позиций ради других. В смете должны появиться затраты на этот излишек, сортировку, хранение и возможное списание. Сумма заказанных штук без такого баланса обманчива.
Повторяемость штампа: срок жизни конструкции важнее обещанных заказов
Полную программу выпуска удобно рассматривать двумя способами. Для решения по первому заказу форма может относиться на него полностью. Для планирования подтверждённых повторов её стоимость можно распределить на суммарный объём программы. Эти оценки отвечают на разные вопросы, поэтому их нужно показывать рядом, а не выбирать более красивое число.
Расчётное допущение: форма стоит 18 000 ₽. Если известно только о 1 000 заготовок, её доля — 18 ₽ на штуку. Если подтверждена программа 20 000 штук на той же пригодной оснастке, доля — 0,90 ₽. Но будущие приладки, ремонт, хранение и риск изменения конструкции от этого не исчезают. Несогласованный прогноз повторов не превращается в фактическую окупаемость.
Редакционная рекомендация: заведите паспорт формы с номером, владельцем, версиями конструкции и раскладки, совместимыми машинами и материалами, выполненными ремонтами и местом хранения. Уточните право забрать форму у подрядчика, стоимость выдачи, срок хранения и то, передадут ли вместе с ней ответные элементы. Форма без совместимого комплекта может оказаться менее переносимой, чем ожидалось.
Разница в печатном дизайне сама по себе не обязательно требует новой формы. Изменение габарита, замка, ручки, окна или схемы раскладки — уже причина проверить геометрию заново. Смена толщины и структуры материала может затронуть биговальную часть и технологические припуски даже при похожем контуре. Решение о повторном использовании принимает технолог после проверки, а не бухгалтер по наличию старого инвентарного номера.
Дорогой печатный лист повышает цену брака
Брак на высечке возникает поздно в цепочке и может уничтожить уже накопленную стоимость. Это особенно заметно после дорогого картона, сложной печати, покрытия, ламинации или каширования. Ошибка учитывать только цену сырой бумаги делает риск последней операции искусственно дешёвым.
Расчётное допущение: в сценарии тигеля на 10 000 принятых заготовок изменим цену подготовленного листа с 32 до 96 ₽. При выходе годных 96% получим 29,19 ₽ за принятую заготовку, при 90% — 30,96 ₽. Разница около 17,7 тысячи ₽ на заказ при сохранении прочих параметров. Она появилась через дополнительный расход листов и обработку, а не через отдельный штраф «за брак».
Редакционный вывод: экономия долей рубля на тарифе обработки может проиграть ухудшению выхода дорогого материала. Утверждение более выгодного маршрута должно опираться на одинаковое качество и известные потери. Для нестабильной партии недостаточно использовать один оптимистичный процент из лучшей смены.
Не смешивайте раскройный отход, приладку и брак. Рамка и технологические поля уже влияют на k и цену используемого листа; приладочные листы записаны в s; дефектные тиражные заготовки — в y. Реальная выручка от макулатуры может уменьшать расходы отдельной строкой после вычета сбора и вывоза. Номинальная стоимость всей массы обрези не равна полученным деньгам.
Машиночас: где в ставке прячется недогрузка
Редакционная методика: разделите переменные расходы часа и годовые расходы владения, которые распределяются на реально оплачиваемые или производительные часы выбранным способом. В ставку могут входить амортизация либо другая управленческая оценка использования оборудования, аренда площади, обслуживание, страхование, зарплата и энергия. Точный состав зависит от учёта предприятия; главное — один принцип для всех сравниваемых способов.
Расчётное допущение: годовая фиксированная нагрузка на участок составляет 3 млн ₽. При 2 000 распределяемых производственных часов это 1 500 ₽/ч только фиксированной части, а при 800 часах — 3 750 ₽/ч. Переменные расходы добавятся сверху. Поэтому дорогая быстрая машина на слабой загрузке может дать более высокую полную себестоимость, хотя технически выполняет заказ быстрее.
Владелец, работающий у собственного тигеля, также тратит время. Для полного сравнения задайте этому труду понятную оценку, даже если отдельная зарплата не переводится. И наоборот, высвобождение часов штатного сотрудника не всегда сразу уменьшает денежные выплаты: оно может дать дополнительную мощность, которую ещё нужно загрузить оплачиваемой работой.
Для решения об очередном заказе полезен второй показатель — дополнительные устранимые расходы. Он помогает выбирать между уже имеющимися свободными машинами. Но этот показатель нельзя использовать вместо полной долгосрочной себестоимости при покупке нового участка. В статье калькулятор по умолчанию показывает полную оценку по введённой часовой ставке.
Сменная выработка, остановки и узкое место
Паспортные листы в час относятся к определённому режиму машины. Для смены нужно знать доступное время, подготовку, плановые остановки, работу на пониженной скорости, фактический выход годных и состояние последующих операций. Коэффициенты можно использовать для планирования, но их определения должны исключать повторный учёт одних и тех же потерь.
Редакционная рекомендация: если берёте рабочую скорость из фактического наблюдения вместе с микропростоями, не уменьшайте её ещё раз тем же коэффициентом. Если сначала считаются идеальная скорость, доступность, производительность и качество отдельно, согласуйте границы времени и единицу качества. «70% эффективности» без объяснения базы может означать совсем разные вещи у двух продавцов.
Расчётное допущение: пресс способен передавать 10 000 заготовок в час, а участок выборки и приёмки устойчиво завершает только 3 000. На длинном потоке ограничение не исчезнет от покупки пресса на 15 000; вырастет незавершённая продукция. Для короткой партии время зависит также от того, когда разрешено передавать её дальше и можно ли перекрывать операции.
Считайте не только рубли на штуку, но и загрузку ограничивающей операции. При достаточном спросе пригодный маршрут с чуть большей полной себестоимостью может высвободить время для более выгодных заказов. Но доход от этой возможности появляется лишь тогда, когда дополнительная работа действительно продаётся и проходит остальные участки.
Срок: самый дешёвый способ может не успеть
В учебной модели новый заказ на 20 000 принятых заготовок занимает около 46,6 машинного часа стола, 7,3 часа тигеля и 3,2 часа автомата. Это приладка плюс тиражная работа на машине. Время отдельной выборки, инженерная подготовка, изготовление формы, очередь и доставка в эти часы не включены. Стоимость отдельной обработки уже есть в модели, но её календарная длительность требует своего измерения.
Редакционный вывод: сравнение маршрутов начинается с двух фильтров — достижимого качества и срока. После этого выбирают экономику среди оставшихся вариантов. Если нужный автомат занят неделю, а стол доступен сегодня, меньшая машинная длительность автомата не означает более раннюю сдачу заказа. Если форму ещё надо изготовить, это отдельное ограничение первого запуска.
Для повторов форма на складе способна изменить не только деньги, но и календарь. Для срочной новой конструкции стол может убрать ожидание оснастки. Для длинной серии автомат может освободить значительный объём времени. Во всех случаях полезен маршрутный план с зависимостями: что можно делать параллельно, какая операция должна закончиться полностью и где есть резерв на исправление пробы.
Не обещайте клиенту срок на основании деления N на паспортную скорость. Договоритесь, что считается началом исполнения: получение файлов, подтверждение материала, оплата, утверждение образца или поступление печатного тиража. Это организационная часть той же экономики.
Окупаемость автоматизации: считаем денежный эффект
Покупка автомата — инвестиционное решение, а не продолжение формулы стоимости одной формы. Упрощённый срок возврата дополнительных вложений T = I / ΔCF, где I — дополнительное вложение в установленный рабочий участок относительно реальной альтернативы, а ΔCF — положительный годовой дополнительный денежный поток. Если ΔCF ≤ 0, конечного срока простой окупаемости нет.
В I включают покупку, необходимые модули, доставку и запуск, инфраструктуру и дополнительный оборотный капитал; учитывают выручку от продажи заменяемого оборудования, если она подтверждена. В годовой эффект входят реально сокращаемые денежные расходы и дополнительная маржа проданных заказов минус новые регулярные расходы. Сам по себе рост выпуска на бумаге или высвобождение часов не равен полученным деньгам.
Не подставляйте в денежную экономию разницу себестоимостей, содержащую амортизацию новой машины, а затем ещё раз включайте всю покупку в I без согласованной методики. Для простой денежной окупаемости используйте денежные статьи. Финансирование, налоги, временную стоимость денег, остаточную стоимость и риск спроса в реальном инвестиционном решении рассматривают отдельно; показанная формула служит предварительной проверкой логики.
Редакционная рекомендация: составьте минимум три сценария загрузки и один сценарий задержанного запуска. Ограничьте дополнительные продажи подтверждаемым спросом и пропускной способностью печати, материала, склейки и склада. Если покупка уменьшает риск срыва или зависимость от подрядчика, опишите эту выгоду отдельно и не превращайте её произвольно в точную сумму.
Условная окупаемость автомата: загрузка важнее красивой скорости
Расчётные допущения: дополнительные вложения в установленный участок — 12 млн ₽; устранимая денежная экономия — 1,20 ₽ на реально принятую заготовку относительно альтернативы; дополнительные постоянные денежные расходы — 600 000 ₽ в год. Новых продаж сверх заданного объёма, остаточной стоимости, налогового эффекта и дисконтирования здесь нет. Это отдельный пример, не оценка цены какого-либо BOBST, Dayuan или Guowang.
При миллионе принятых заготовок в год получается 1,2 млн ₽ экономии до дополнительных постоянных расходов и 600 тысяч ₽ после них. Простая окупаемость — 20 лет. При четырёх миллионах годовой эффект уже 4,2 млн ₽, а срок — около 2,9 года. Машина и удельная экономия одни и те же; меняется реальное использование.
Чтобы в этих условных параметрах вернуть вложения за три года, требуется около 3,83 млн принятых заготовок ежегодно: (12 млн / 3 + 0,6 млн) / 1,20. До покупки нужно подтвердить, что портфель заказов, материал и последующие операции поддерживают этот объём. Если такую загрузку лишь надеются получить, это сценарий, а не доказанная окупаемость.
| Принятых заготовок в год | Годовой денежный эффект | Простая окупаемость |
|---|---|---|
| 500 000 | 0 ₽ | Не возникает |
| 1 000 000 | 600 000 ₽ | 20 лет |
| 2 000 000 | 1 800 000 ₽ | 6,7 года |
| 4 000 000 | 4 200 000 ₽ | 2,9 года |
Своя машина или подрядчик: сравниваем одинаковую ответственность
Заказчик может покупать готовую принятую заготовку, а может передавать собственные печатные листы только на операцию. Это разные договорённости о материале, браке и восполнении. В первом случае сравнивают окончательные предложения до одной точки сдачи. Во втором нужно отдельно определить, кто компенсирует испорченный подготовленный материал и в каком объёме передаётся запас.
Редакционная рекомендация: к тарифу подрядчика прибавьте доставку в обе стороны, упаковку при перевозке, собственную подготовку и контроль, возможные минимальные заказы и согласованные потери. К своему маршруту — все расходы участка по принятой методике. Не ставьте внешнюю цену с прибылью подрядчика рядом только с зарплатой собственного оператора и не называйте разницу экономией.
Факт из полного текста Delta-print: исполнитель прямо сообщает, что не принимает отдельные операции, в том числе на давальческом сырье. Поэтому его таблица не доказывает возможность привезти свои отпечатанные листы только на высечку. Этот пример показывает, почему условия страницы важнее удобной цифры из поискового фрагмента.
Гибридный путь тоже возможен: собственный стол для разработки и срочных малых серий, формы и тиражи у партнёра; собственный тигель для повторов и аутсорсинг длинных партий; свой автомат для стабильного ядра и цифровая обработка меняющейся номенклатуры. Это варианты организации, а не универсальная рекомендация. Выбор зависит от измеренной структуры заказов и доступных исполнителей.
Источники к этому разделу (1)
- Delta-print: Высечка / вырубка картона и бумагиhttps://delta-print.ru/visechka_virubka_kartona_i_bumagi/Полная страница прочитана через web.run; сохранён web-batch-3.txt. Прайс ориентировочный, штамп А2 включён, одна заготовка на листе. Типография прямо не принимает отдельные операции, в том числе на давальческом сырье. Минимумы на странице противоречивы: 1000 ед. вверху и 100 листов ниже. Дата/НДС не установлены.
Скрытые расходы участка: от файла до вывоза отходов
Цена базовой машины редко описывает рабочее место целиком. Редакционный перечень ниже помогает запросить одинаковую комплектацию и распределить расходы по заказам. Он не утверждает, что каждая позиция обязательна для любого стола или пресса: применимость подтверждается документацией выбранной конфигурации.
Особенно легко забыть время технолога, обслуживание файлов и рецептов, диагностику повторной формы, набор инструментов, расходные покрытия, организацию воздуха или вакуума, подготовку помещения и незавершённую продукцию. Если этих строк нет в коммерческом предложении, запросите их статус. Если они уже включены в час либо сервисный договор, не прибавляйте повторно.
- Оснастка: изготовление, доставка, ответные элементы, хранение, ремонт и списание.
- Цифровой контур: CAD/CAM, импорт, автоматизация заданий, лицензии, рабочая станция и резервное копирование.
- Инструмент и расходники: ножи, биговальные колёса, резины, матрицы, плиты, ленты и подложки по комплектации.
- Рабочее место: площадь, подъезд к машине, электропитание, воздух, вакуум, удаление пыли или дыма там, где это предусмотрено.
- Люди: обучение, подготовка, подача, разборка, контроль, пересчёт и перемещение.
- Сервис: регламент, выезд, доступность деталей, простой и резервный подрядчик.
- Материал: приладка, брак, лишние позиции, упаковка и стоимость капитала в запасах.
- Отходы: сбор, сортировка, хранение, вывоз и реально получаемое возмещение.
Б/у оборудование: низкая цена требует отдельной сметы запуска
Факт о доступных данных: объявления б/у ML-750, Heidelberg Cylinder и BOBST SP 102 E содержат цены отдельных экземпляров. Они не подтверждают техническое состояние, полноту оснастки и готовность к работе на вашем заказе. Год выпуска помогает поставить вопросы, но сам по себе не измеряет износ или качество восстановления.
Редакционная рекомендация: до решения получите серийный номер, историю обслуживания, перечень ремонтов и конверсий, фотографии и очный осмотр компетентного специалиста. Проверяйте работоспособность защит и механизмов, состояние плоскостей, транспортировки и подачи, комплектность рам и принадлежностей, доступность документации, управления и запасных частей. Для цифрового стола отдельно выясните права на перенос ПО, совместимость компьютера, состояние вакуума, рабочей поверхности, камеры и инструментов.
Условие сделки должно позволять проверить реальные задания и зафиксировать результат. Нужны не только «машина включается» и чистая демонстрационная заготовка, но и устойчивость после прогрева, смена работы, остановки, приёмка по позициям листа и работа последующих секций. Показ удобного тонкого материала не подтверждает ваш кашированный картон.
Суммируйте покупку, демонтаж, перевозку, такелаж, восстановление, запуск, обучение и резерв на выявленные работы. Сравнивайте уже эту сумму и ожидаемую работоспособность с новой машиной или аутсорсингом. Не назначайте процент резерва из воздуха: исходной точкой служит обследование и перечень конкретных необходимых работ.
Источники к этому разделу (4)
- Тверская Типография: б/у ML-750, объявление №968112https://prostanki.ru/board/item/968112Прочитанная цена 250 000 ₽ за машину 2002 года. Даты обновления в поисковой и открытой копиях различаются; фиксируется дата доступа 09.10.2026. Наличие и состояние не проверялись.
- Lidograf: Heidelberg Cylinder S 54×72, предложение продавцаhttps://www.lidograf.pl/en/hs-product/heidelberg-cylinder-s-54x72-automatic-die-cutting-machine-3/На прочитанной карточке 15 500 EUR. Цена предложения, состояние и комплектация заявлены продавцом; осмотра и теста машины не было. НДС и поставка отдельно не разъяснены.
- BOBST SP 102 E 1981: объявление A218-14583https://www.werktuigen.com/bobst-sp+102/wt-218-14583Прочитано 09.10.2026; обновление объявления 10.08.2026. 50 000 EUR EXW, плюс НДС, возможен торг. Состояние и доступность заявлены продавцом.
- HSE: Printing industry safety — Hand-fed platens and maintenancehttps://www.hse.gov.uk/printing/faqs.htmРаздел Hand-fed platens прочитан целиком и сохранён. Применимость нормативных требований в РФ отдельно не исследована.
Прогон перед покупкой: сравнимое испытание трёх маршрутов
Редакционная программа испытания начинается с ваших заказов. Выберите несколько работ, которые представляют основную загрузку: простой повтор, сложную геометрию с окнами, требовательный материал и короткую серию с частой переналадкой. Необходимо одинаковое задание на конечную принятую заготовку. Изготовитель может предложить свой маршрут, но каждое отличие материала, раскладки или результата должно быть записано.
Сначала подтвердите геометрию и функциональный образец. Затем согласуйте тиражный прогон, достаточный для проверки подачи, устойчивого качества, смены стоп и окончания партии. Число листов, длительность и объём измерений зависят от рисков и машины: универсального количества «100 образцов для любого станка» здесь нет. Проба заканчивается приёмкой результата после всех включённых операций.
Хронометраж ведут от начала подготовки, отдельно выделяя машинную приладку, устойчивую работу, остановки и последующую обработку. Запишите всех занятых людей, даже если они помогают лишь часть времени. У цифрового стола сравните оценку CAM с наблюдаемым циклом. У пресса проверьте, сколько листов действительно прошло нужные станции и сколько заготовок осталось разобрать вручную.
Сохраните сырой протокол, образцы из разных мест листа и моментов тиража, версии файлов, настройки, материал и состав оборудования. Итог демонстрации — измеренные расходы и границы применимости. Красивый образец без сведений о потерях и затраченном времени не даёт данных для расчёта стоимости принятой партии.
| Этап | Что фиксировать | Что должно быть получено |
|---|---|---|
| До запуска | Файл, версия, материал, комплект, критерии | Одинаковая задача и согласованный эталон |
| Приладка | Время, люди, потраченные листы, исправления | Первый утверждённый результат |
| Устойчивый прогон | Рабочая скорость, остановки и их причины | Запись полного цикла без выбора только лучшего отрезка |
| После реза | Отходы, разделение, контроль, сортировка | Реально принятые заготовки |
| Переналадка | Последняя годная А → первая устойчивая годная Б | Оценка портфеля коротких заказов |
| Сборка и следующий участок | Посадка, закрывание, склейка и подача | Функционально пригодный результат |
| Расчёт | Фактический расход и та же граница затрат | Сопоставимая стоимость принятой единицы |
В скачиваемом учебном наборе — формулы, допущения, результаты расчёта и бланк протокола прогона.
https://polig.ru/downloads/diecut-economics/review-kit.zipЧто запросить у поставщика до коммерческого сравнения
Редакционный шаблон запроса помогает получить ответы в одинаковых единицах. Приложите свои типовые файлы, материалы и план выпуска. Если точного портфеля ещё нет, разделите подтверждённый объём и прогноз; не просите поставщика угадать бизнес-модель по максимальному размеру коробки.
- Полное название машины, завод, комплектация, установленные и опциональные модули; для б/у — серийный номер и год.
- Допустимые материалы и реальные форматы: входной лист, рабочее поле, технические кромки, высота и совместимость оснастки.
- Какой результат выдаётся: лист после реза, лист после удаления отходов или отдельные заготовки/стопы.
- Какие инструменты и лицензии нужны для наших файлов, биговки, регистрации к печати и автоматической подачи.
- Смета установленного участка с налоговой базой, доставкой, монтажом, вводом, обучением и стартовыми расходниками.
- Программа испытания наших работ: качество, приладочные потери, полный цикл, люди, смена заказа и критерий приёмки.
- Регламент обслуживания, доступность расходников и узлов, срок реакции сервиса и условия выезда.
- Какие гарантии относятся к результату испытания и что происходит при несоответствии согласованной комплектации.
- Условия передачи файлов, лицензий и оснастки, резервное копирование и возможность независимого восстановления работы.
- Отдельные предложения на необходимые и на необязательные опции, чтобы видеть стоимость каждого эффекта.
Выбор по типу производства
Редакционные ориентиры ниже помогают сократить список для испытания. Они не присваивают технологии универсальную нижнюю или верхнюю границу тиража. Для каждого сценария остаются проверки материала, конструкции, срока и принятого выхода.
| Ситуация | Какие маршруты сравнить первыми | Ключевой вопрос |
|---|---|---|
| Дизайн-студия, прототипы, частая смена размеров | Цифровой стол или услуга изготовления образцов | Сколько разных конструкций и какой результат биговки нужен |
| Небольшая типография с повторяющейся формой | Существующий тигель, цифровой стол, подрядчик | Пригодность формы, полные трудозатраты и срок |
| Много коротких серий разных геометрий | Автоматизированный цифровой стол и смешанный маршрут | Время переналадки и стоимость каждого нового комплекта |
| Стабильный поток складных коробок | Автомат с нужными станциями против текущего участка | Экономия на принятом потоке и подтверждённая годовая загрузка |
| Кашированная микрогофра и дисплеи | Подходящий пресс и стол с нужной биговкой | Качество сгиба, плоскостность, материал и обращение с листом |
| Небольшие повторные листовые изделия | Компактная ротация, тигель, цифровая обработка | Совместимость формы и диапазон материала |
| Редкие большие тиражи | Подрядчик и собственные существующие мощности | Цена владения простаивающим оборудованием |
| Дорогой запечатанный материал | Маршруты с доказанным выходом годных | Полная цена потерянного листа и условия компенсации |
Что можно сделать бесплатно и где бесплатность заканчивается
У физического тигеля, пресса или режущего стола нет «бесплатной версии» в смысле веб-сервиса. Бесплатная демонстрация, если её предлагает поставщик, не означает бесплатный производственный выпуск и не подтверждает долгосрочные эксплуатационные расходы. В исследовании не закупались станки, не оплачивались лицензии и не согласовывались бесплатные прогоны.
Открытые технические страницы и формулы CITO можно прочитать без оплаты; интерактивный расчётчик CITO нами не испытывался. Документация Esko доступна для чтения, но это не доказательство постоянной бесплатной производственной лицензии. Регистрационные материалы Marbach, которые не были получены, не выдаются за прочитанные. Бесплатный просмотр PDF и право управлять конкретным оборудованием — разные возможности.
Учебный калькулятор этой статьи выполняет расчёт в браузере и позволяет сохранить JSON с допущениями и результатами. Регистрация и платная подписка для этого сценария не предусмотрены; водяной знак в данные не добавляется, срок действия вычислений и лимит экспортов не задаются. Файл — снимок расчёта для проверки и передачи, а не управляющая программа станка и не коммерческое предложение. Возможности бесплатного получения развёртки и ограничения коммерческого использования сторонних шаблонов подробно проверялись в предыдущем обзоре.
| Ресурс | Что доступно без оплаты | Что этим не подтверждено |
|---|---|---|
| Этот учебный калькулятор | Изменение допущений, расчёт и JSON; без входа | Физическая пригодность маршрута и коммерческий тариф |
| CITO Abacus: открытая страница | Чтение формул и рекомендаций | Наше испытание интерактивного интерфейса или бига |
| Документация CAD/CAM | Чтение опубликованных описаний экспорта | Бесплатная лицензия и работа приобретённой конфигурации |
| Демонстрация оборудования | Только по подтверждённым условиям поставщика | Бесплатный серийный выпуск, владение и сервис |
Источники к этому разделу (3)
- CITO Abacus: Cardboard — расчёт биговального канала и высоты линейкиhttps://www.cito.de/en/US/boxline/creasing_matrix/cito_abacus_online/cardboard/Полный текст релевантного раздела прочитан через Jina; открыт без регистрации. Интерактивный калькулятор не испытывался.
- Esko i-cut Layout 18: Export Production Fileshttps://docs.esko.com/docs/en-us/icutlayout/18/userguide/en-us/common/icl/topic/to_export_production_files.htmlПолная страница официальной версионной документации прочитана через web.run; сохранён web-batch-2.txt. Подтверждает семантику производственного экспорта, а не актуальные тарифы/бесплатность.
- Полиграфия: предыдущий обзор конструкторов коробокhttps://polig.ru/journal/box-dieline-generators
От принятой заготовки до принятой коробки
Высеченная заготовка и готовая коробка — разные единицы результата. Для автодна, бокового шва, вклейки прозрачного окна, нескольких деталей или вкладышей потребуются следующие операции. Они могут изменить выход годных и стать новым ограничением скорости. Технологически удачная высечка должна быть совместима с ними.
Редакционная методика: добавьте стоимость склейки, вклейки, сборки, комплектования и упаковки, затем разделите полную сумму на принятые готовые коробки. Для планирования ведите выход каждой стадии. Если после принятия 10 000 заготовок на следующем этапе пригодными стали 9 700 коробок, стоимость высечных заготовок распределится уже на 9 700 готовых единиц; при этом потребуется объяснить судьбу оставшихся и необходимость допроизводства.
Если 97% на следующей операции считают от заготовок, прошедших высечку с выходом 98%, общий выход равен 0,98 × 0,97 = 95,06% от исходных позиций. Эти проценты условны. Для последовательных условных выходов независимость причин брака не требуется. При долях с другой базой или возврате изделий на исправление нужен учёт потоков по стадиям. Не прибавляйте 2% и 3% как будто это два одинаковых процента от одной и той же базы.
Согласованный образец должен пройти реальную сборку и проверку с товаром или контрольным макетом. Особенно это касается замков, автодна и посадки крышки. Расходы на такую проверку малы только в сравнении с конкретным риском; их не следует заранее объявлять несущественными без данных.
Короткий словарь для чтения паспортов и смет
Термины ниже нужны, чтобы одинаково понимать предложение исполнителя. Их перевод не заменяет схему конкретной машины и состав оснастки.
| Термин | Смысл для этого обзора |
|---|---|
| Штанцформа / высекальный штамп | Оснастка с режущими, биговальными и при необходимости специальными элементами под заданную конструкцию |
| Приладка / make-ready | Подготовка и настройка до устойчивого согласованного результата; включает время и технологический расход |
| Приправка | Компенсация локальных различий контакта и высоты в плоском процессе |
| Stripping | Удаление предусмотренных отходов из высеченного листа |
| Blanking | Разделение заготовок друг от друга и от остатка листа в предусмотренной станции |
| Nicks / перемычки | Малые технологические соединения для удержания частей листа до нужной стадии |
| Эжекция | Освобождение материала от режущих элементов с помощью предусмотренных средств |
| CAM | Подготовка управляющих операций и траекторий для производства |
| Рабочая скорость | Скорость выполнения реального задания с явно заданным учётом остановок |
| Выход годных | Доля принятых единиц от определённого входящего количества |
| Простая окупаемость | Отношение дополнительного вложения к положительному годовому дополнительному денежному потоку; без дисконтирования |
Практическая последовательность выбора
Сначала определите изделие и критерии приёмки, затем допустимые маршруты и только после этого стоимость. Для первого заказа посчитайте полную новую оснастку; для повторов — отдельный сценарий пригодной готовой формы; для покупки машины — годовой портфель и денежный поток. Так один удобный показатель не будет подменять три разные задачи.
Редакционный вывод: штамп окупается на повторении пригодной геометрии, а автоматизация — на повторяемом производственном потоке с подтверждённой загрузкой. Цифровой стол сохраняет ценность для меняющейся номенклатуры и подготовки, даже когда длинные партии дешевле на прессе. Конкретную границу определяют ваши файлы, материалы, люди, потери и сроки.
- Зафиксируйте материал, конструкцию, количество, срок и принятую единицу результата.
- Получите физический образец и утвердите производственную версию файлов.
- Запросите одинаковую комплектацию и полный маршрут у каждого кандидата.
- Выполните измеренный прогон с приёмкой после всех операций.
- Пересчитайте новый заказ, повтор и годовую загрузку на этих данных.
- Выберите допустимый маршрут с понятной полной стоимостью и договорённостью об ответственности.
Источники и проверка
Источники прочитаны 9 октября 2026 года. Технические значения — заявления производителей, цены — содержание конкретных предложений. Два технических PDF Holmen изучены по индексированным фрагментам; ограничения отмечены. Сайт, карточка продавца и физическое испытание имеют разный доказательный вес. Публичные обсуждения не дали сопоставимой эксплуатационной статистики и не использованы для выдуманного рейтинга надёжности.
Все первичные источники обзора (56)
- Guangya: ML 750 Flat Press Creasing Die Cutting Machinehttps://en.chinaguangya.com/index.php/content/index/pid/21/cid/102.html
- HEIDELBERG: Easymatrix 106 C/CShttps://www.heidelberg.com/global/en/print_and_packaging/finishing/die_cutting/die_cutting__machines/easymatrix_106_c_cs/easymatrix_106_c_cs_1.jsp
- BOBST: NOVACUT 106 Ehttps://www.bobst.com/na/en/products/flatbed-die-cutting/novacut-106-e
- BOBST: NOVACUT 106 ERhttps://www.bobst.com/na/en/products/flatbed-die-cutting/novacut-106-er
- BOBST: MASTERCUT 106 PERhttps://www.bobst.com/eu/en/products/flatbed-die-cutting/mastercut-106-per
- HEIDELBERG: Mastermatrix 106 CSBhttps://www.heidelberg.com/global/en/print_and_packaging/finishing/die_cutting/die_cutting__machines/mastermatrix_106_csb/mastermatrix_106_csb_1.jsp
- Dayuan: BHT-1060CE / BHT-1060ACEhttps://www.dayuan-machinery.com/bht-top-excellence-series/automatic-die-cutting-and-stripping-machine
- Dayuan: BHT-1060SCE — cutting, stripping and blankinghttps://www.dayuan-machinery.com/bht-top-excellence-series/automatic-die-cutting-machine-with-stripping-blanking
- Guowang: C106Q — 自动半清废模切机https://guowang.com/proInfo/21.htmlПроверено по китайской карточке и её HTML; числовой допуск точности в таблице не указан.
- Guowang: T106BN — 全清废模切机(单收纸结构)https://guowang.com/proInfo/23.html
- SBL: 1060SEhttps://www.sblmachinery.com/die-cutting-machine/sbl-1060se/Числа сверены с HTML производителя; высота линеек в карточке 23,6 мм.
- SBL: 1060SCB — stripping and blankinghttps://www.sblmachinery.com/die-cutting-machine/sbl-1060scb/
- Lidograf: Heidelberg Cylinder S 54×72, предложение продавцаhttps://www.lidograf.pl/en/hs-product/heidelberg-cylinder-s-54x72-automatic-die-cutting-machine-3/На прочитанной карточке 15 500 EUR. Цена предложения, состояние и комплектация заявлены продавцом; осмотра и теста машины не было. НДС и поставка отдельно не разъяснены.
- Ruize Machinery: ML-750, цены в Китае и Россииhttps://ruize.ru/catalog/oborudovanie-dlya-vyisechka-bigovki-tisneniya/ml-750Цена предложения прочитана 09.10.2026: 484 000 ₽ на складе в Китае, 754 000 ₽ на складе в РФ. У страницы расхождение скорости: вверху до 28, в таблице до 25 циклов/мин. НДС и полный состав затрат надо закрепить в КП.
- Тверская Типография: б/у ML-750, объявление №968112https://prostanki.ru/board/item/968112Прочитанная цена 250 000 ₽ за машину 2002 года. Даты обновления в поисковой и открытой копиях различаются; фиксируется дата доступа 09.10.2026. Наличие и состояние не проверялись.
- BOBST SP 102 E 1981: объявление A218-14583https://www.werktuigen.com/bobst-sp+102/wt-218-14583Прочитано 09.10.2026; обновление объявления 10.08.2026. 50 000 EUR EXW, плюс НДС, возможен торг. Состояние и доступность заявлены продавцом.
- HSE PIS18(rev1): Safety requirements for using hand-fed platen machineshttps://www.hse.gov.uk/PUBNS/pis18.htmПрочитана страница публикации 2012 года, посвящённая ручным тигелям и риску доступа между плитами. Британский источник по безопасности; не выдаётся за российскую норму.
- HSE: Printing industry safety — Hand-fed platens and maintenancehttps://www.hse.gov.uk/printing/faqs.htmРаздел Hand-fed platens прочитан целиком и сохранён. Применимость нормативных требований в РФ отдельно не исследована.
- Zünd S3: размеры, инструмент, подачаhttps://www.zund.com/en/cutting-systems/digital-cutting-systems/s3-cutter
- Zünd G3: размеры, инструмент, автоматизацияhttps://www.zund.com/en/cutting-systems/digital-cutting-systems/g3-cutter
- Zünd Q-Line with BHS180https://www.zund.com/en/q-line
- Kongsberg X — технические характеристикиhttps://www.kongsbergsystems.com/en/cutting-systems/tables/kongsberg-x/features
- Kongsberg C24: демонстрация интегрированного производства, 2025https://www.kongsbergsystems.com/en/about/news/2025/graphics-canada
- Kongsberg Ultimate — конструкция, инструмент, автоматизацияhttps://www.kongsbergsystems.com/en/cutting-systems/tables/ultimate/features
- Kongsberg Feeder & Stackerhttps://www.kongsbergsystems.com/en/cutting-systems/automation/feeder-stacker
- Summa F1612 Vantage — актуальная официальная карточкаhttps://www.summa.com/en-int/cutters/flatbed-cutters/f-series/f1612
- Alphaset: цены и базовая комплектация Summa F Serieshttps://www.alphaset.at/maschinen/schneideplotter/summa-f-serie/Открытая цена продавца на дату проверки. Поколение F1612 не уточнено; переносить цену на актуальную Vantage нельзя. Дата действия прайса не указана.
- AirMark: Summa Tangential Knife Module 500-9310 — 7150 USDhttps://www.airmark.com/products/summa-tangential-knife-moduleПолная карточка американского продавца прочитана 09.10.2026: 7150 USD за отдельный тангенциальный модуль. Налоговый режим и международная доставка на этой странице не определены.
- IECHO PK4 — автоматическая подача и камераhttps://www.iechocutter.com/pk4-automatic-intelligent-cutting-system-product/
- IECHO TK4S — форматы, инструменты, спецификацииhttps://www.iechocutter.com/tk4s-large-format-cutting-system-product/
- IECHO BK4 — скорость, вакуум, конвейерhttps://www.iechocutter.com/bk4-high-speed-digital-cutting-system-product/
- IECHO: PK4 и BK4 для упаковочного производства, 10.08.2024https://www.iechocutter.com/news/iecho-bk4-and-pk4-digital-cutting-system-support-automated-production-in-the-packaging-industry/
- Офитрейд: iECHO PK4-1007 с V-CUT, PT, PK4-1007-001https://www.ofitrade.ru/cat/plotters/cutting/plotter_iecho_pk4_1007_s_v_cut_pt_art_pk4_1007_001/Полный HTML карточки скачан напрямую 09.10.2026; подтверждены 2 135 433 ₽ с НДС 22% и «нет в наличии». Это уточняет прежний поисковый сниппет 2 136 485 ₽. Копия и извлечённый видимый текст сохранены в /private/tmp/diecut-review-2026-10-09/digital-sources/. Дата действия цены не указана; не коммерческое предложение.
- JWEI CB03III-1113-RM — официальное описание, 17.03.2025https://www.jweicut.com/newsInfo/let-me-introduce-jweis-automatic-cb03iii-1113-rm-digital-cutting-table-with-automatic-cutting-and-feeding-functions-to-you.html
- Trotec: коробка из гофрокартона — резка, надсечка, ручная подготовка сгибовhttps://www.troteclaser.com/en-sg/resources/laser-projects/gift-box
- Duplo USA: различия тигельной, ротационной и ножевой цифровой высечкиhttps://www.duplousa.com/2025/03/a-quick-guide-to-duplo-die-cutting-machines/
- CITO Abacus: Cardboard — расчёт биговального канала и высоты линейкиhttps://www.cito.de/en/US/boxline/creasing_matrix/cito_abacus_online/cardboard/Полный текст релевантного раздела прочитан через Jina; открыт без регистрации. Интерактивный калькулятор не испытывался.
- Holmen: Creasing and foldinghttps://www.holmen.com/en/board-and-paper/insights/paper-academy/paperboard-creasing-and-folding/Полный технический текст прочитан через web.run. Jina дал CAPTCHA; файл holmen-creasing.txt содержит этот сбой, а не статью.
- Marbach: Make-ready, steady, GO!https://www.marbach.com/en/experience-hub/make-ready-steady-goПрочитан публичный текст страницы через Jina. Регистрационный whitepaper не скачивался.
- Marbach: Nicks — Small paperboard connection with a big effecthttps://www.marbach.com/en/experience-hub/nicks-small-paperboard-connection-with-a-big-effectПрочитан публичный текст страницы через Jina. Регистрационный factsheet не скачивался.
- Лазерные Технологии: прайс-лист от 01.10.2025https://www.lasertechno.ru/prajs-listПолный прайс прочитан через Jina. На странице фиксированная дата 01.10.2025; НДС не указан. Условие расчёта основания требует уточнения из-за неясной формулы.
- ДТ ЭКО: услуги и цены на вырубные штампыhttps://dteco.ru/uslugi-i-tseny-na-vyrubnye-shtampy-proizvodstvo-shtantsform/Полный прайс прочитан через Jina. Дата обновления не указана; источник пишет «НДС (20%)», это не подтверждение актуальной законной ставки.
- Печатных Дел Мастер: вырубка, прайс автомат/тигельhttps://pd-master.ru/services/vyrubkaПрайс прочитан через Jina. Дата в Exa была 26.07.2026, в прочитанной странице 09.10.2026 при одинаковых ценах; фактическая дата обновления не подтверждена. Единица сайта — «1 ед. продукции», не установленная редакцией принятая заготовка.
- Зиграф: высечка на профессиональном производствеhttps://zigraf.net/virubka/Полный раздел услуг и цен прочитан через Jina. Дата/НДС/включение оснастки, удаления отходов и упаковки не подтверждены.
- CITO: Revolution in Crease Quality Consistencyhttps://www.cito.de/en/BD/boxline/creasing_matrix/cito-ultimate/revolution-crease-quality-consistency/Полный текст технической статьи прочитан через Jina после восстановления сети; сохранён cito-consistency.txt. Данные — исследование изготовителя при заданных условиях. Сам источник прямо отвергает универсальные утверждения о ресурсе биговальных каналов.
- CITO ULTIMATE IK — биговальные каналы для гофрокартонаhttps://www.cito.de/en/PE/boxline/creasing_matrix/cito-ultimate/cito-ultimate-ik/Полный релевантный раздел действующей карточки ULTIMATE IK прочитан через Jina; cito-ik-current.txt. Старый URL /cito/products-corrugated-board/... дал только заголовок; заменён на читаемую карточку того же продукта. Независимого испытания нет.
- Marbach: marbaject — The rubber does the trickhttps://www.marbach.com/en/experience-hub/marbaject-the-rubber-does-the-trickПубличный текст статьи полностью прочитан через web.run после восстановления сети; сохранён web-batch-1.txt. Заявления изготовителя, не самостоятельный тест.
- Marbach: Blanking — Systematic separationhttps://www.marbach.com/en/experience-hub/blanking-systematic-separationПубличный технический текст страницы полностью прочитан через web.run; сохранён web-batch-1.txt. Регистрационный whitepaper не скачивался.
- Marbach: Perfect stripping with Marbach stripping technologieshttps://www.marbach.com/en/news/perfect-stripping-with-marbach-stripping-technologiesПубличный технический текст статьи полностью прочитан через web.run; сохранён web-batch-2.txt. Дата статьи 27.11.2024, последующие даты относятся к рекомендованным новостям.
- Holmen: Incada family — Creasing recommendationshttps://www.holmen.com/globalassets/board-and-paper/products/creasing_recommendations_incada.pdfПрочитана таблица из индексированного фрагмента PDF в Exa; прямое чтение/рендер PDF не состоялись из-за сети.
- Holmen: General Technical Information About Paperboardhttps://www.holmen.com/globalassets/board-and-paper/products/general-technical-information.pdfПрочитан индексированный фрагмент Exa с рекомендациями 45–60% RH и 20–23 °C. Применимость — условия производителя, не универсальная норма.
- Delta-print: Высечка / вырубка картона и бумагиhttps://delta-print.ru/visechka_virubka_kartona_i_bumagi/Полная страница прочитана через web.run; сохранён web-batch-3.txt. Прайс ориентировочный, штамп А2 включён, одна заготовка на листе. Типография прямо не принимает отдельные операции, в том числе на давальческом сырье. Минимумы на странице противоречивы: 1000 ед. вверху и 100 листов ниже. Дата/НДС не установлены.
- Esko i-cut Layout 18: Export Production Fileshttps://docs.esko.com/docs/en-us/icutlayout/18/userguide/en-us/common/icl/topic/to_export_production_files.htmlПолная страница официальной версионной документации прочитана через web.run; сохранён web-batch-2.txt. Подтверждает семантику производственного экспорта, а не актуальные тарифы/бесплатность.
- Esko ArtiosCAD 22.11: Intelligent Countershttps://docs.esko.com/docs/en-us/artioscad/22.11/userguide/en-us/common/ac/topic/UG3_Designer_id1055268UER23.htmlПолная страница официальной версионной документации прочитана через web.run; сохранён web-batch-2.txt. Типы каналов вдоль/поперёк волокна и их отображение на инструменты подтверждены; самостоятельного запуска нет.
- Полиграфия: предыдущий обзор конструкторов коробокhttps://polig.ru/journal/box-dieline-generators
- Полиграфия: конструктор коробокhttps://polig.ru/tools/packaging-dieline
Учебные примеры объясняют принцип. Материал, технологические значения и критерии приёмки согласуйте с исполнителем для своего заказа.